

焊锡丝包装上印着熔点138℃、217℃,你心想那烙铁调到150、200总够用了吧?焊出来的却是一堆一碰就掉的虚焊。这不是你手艺差,是温度从根上设错了。
烙铁显示的温度,和焊锡熔化的温度,压根不是一个指标。
为什么熔点217,烙铁要设350
焊锡从固态变成能流动的液态,靠的不是"达到熔点",而是持续的热量供给。烙铁头一碰上焊盘,热量立刻被四通八达的铜皮、引脚、过孔吸走,实际接触点温度瞬间暴跌——就像往一堆铁钉上浇热水,水还没烫到钉子就凉透了。所以烙铁必须留出100℃上下的热量余量,赶在散热之前把焊点烫透、铺润:温度刚好卡在熔点,焊锡只是表面化开,内部半熔,助焊剂来不及铺展就凝固,出来的就是虚焊。这也是有铅Sn63Pb37(熔点183℃)常用300-350℃、无铅SAC305(熔点约217-220℃)常用330-380℃的由来,设的是工艺温度,不是熔点。知乎知乎
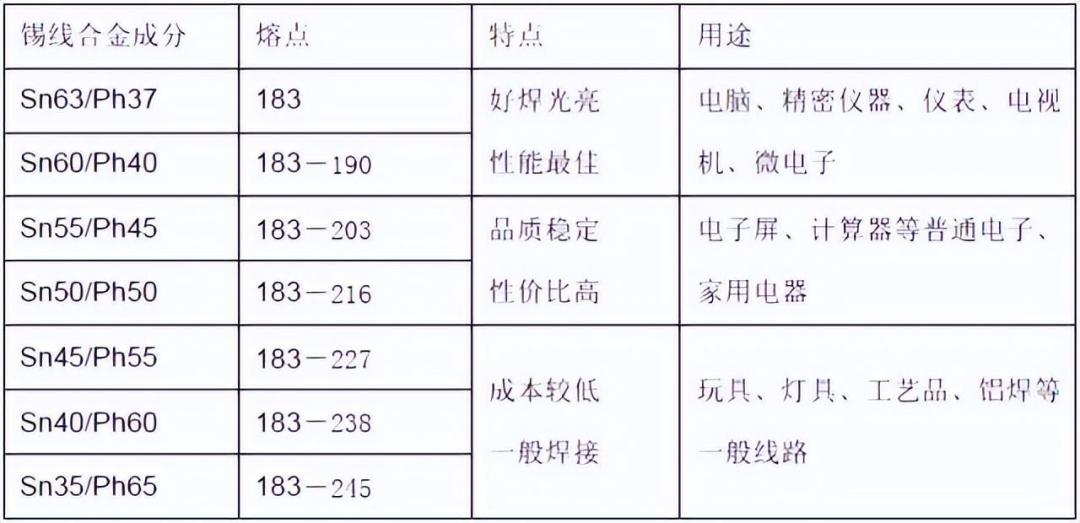
"低温焊锡丝"是最会骗人的四个字
低温焊锡丝(Sn42Bi58,熔点138℃)卖点是"低温",但低温指的是合金熔点低,不是让你把烙铁调低。师傅们实测的用法是:烙铁照样设280-320℃,靠它熔点低、流动性好来减少加热时间。真把烙铁拧到200℃,热量根本压不住散热,10个焊点9个虚。反过来,它焊出的接头怕热——Bi58焊点脆、熔点低,之后别在有发热风险的板子上用,也别拿高温烙铁在它上面反复炖。知乎知乎
面板写350,头子上可能根本不是350
用久了的焊台,温控漂移是公认的坑。有玩家反馈936这类分体发热芯的老焊台"用久了温控就不准",面板350℃、实际尖温飘到320或380都有可能。大焊点一接触,温度还会当场跳水。顺带说个高频追问:炸锡(锡珠乱溅、噼啪响)基本就两个原因,温度过高或焊锡丝受潮,先降20℃试焊,不行再换根新丝。知乎知乎知乎知乎知乎
所以别迷信数字,用眼睛校准:
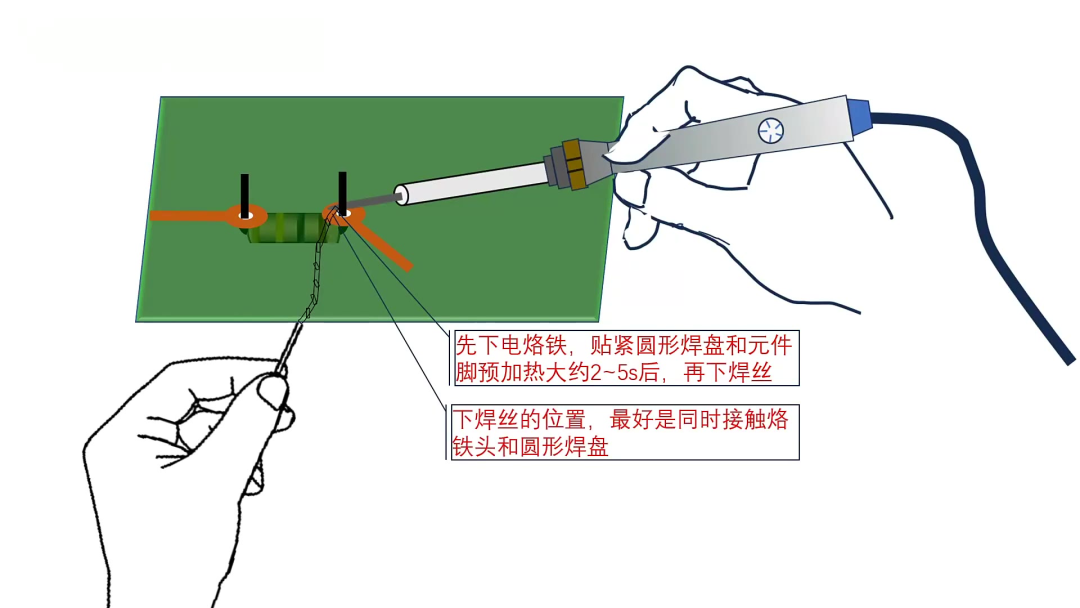
焊锡丝碰上去秒化、焊点饱满发亮、单点停留2-3秒内收枪 → 温度对了;
化得慢、焊点灰暗呈砂粒状、一抠就掉 → 偏低,虚焊预警;
焊点发暗起渣、冒烟炸锡、烙铁头很快氧化不吃锡 → 偏高,在烧头子。
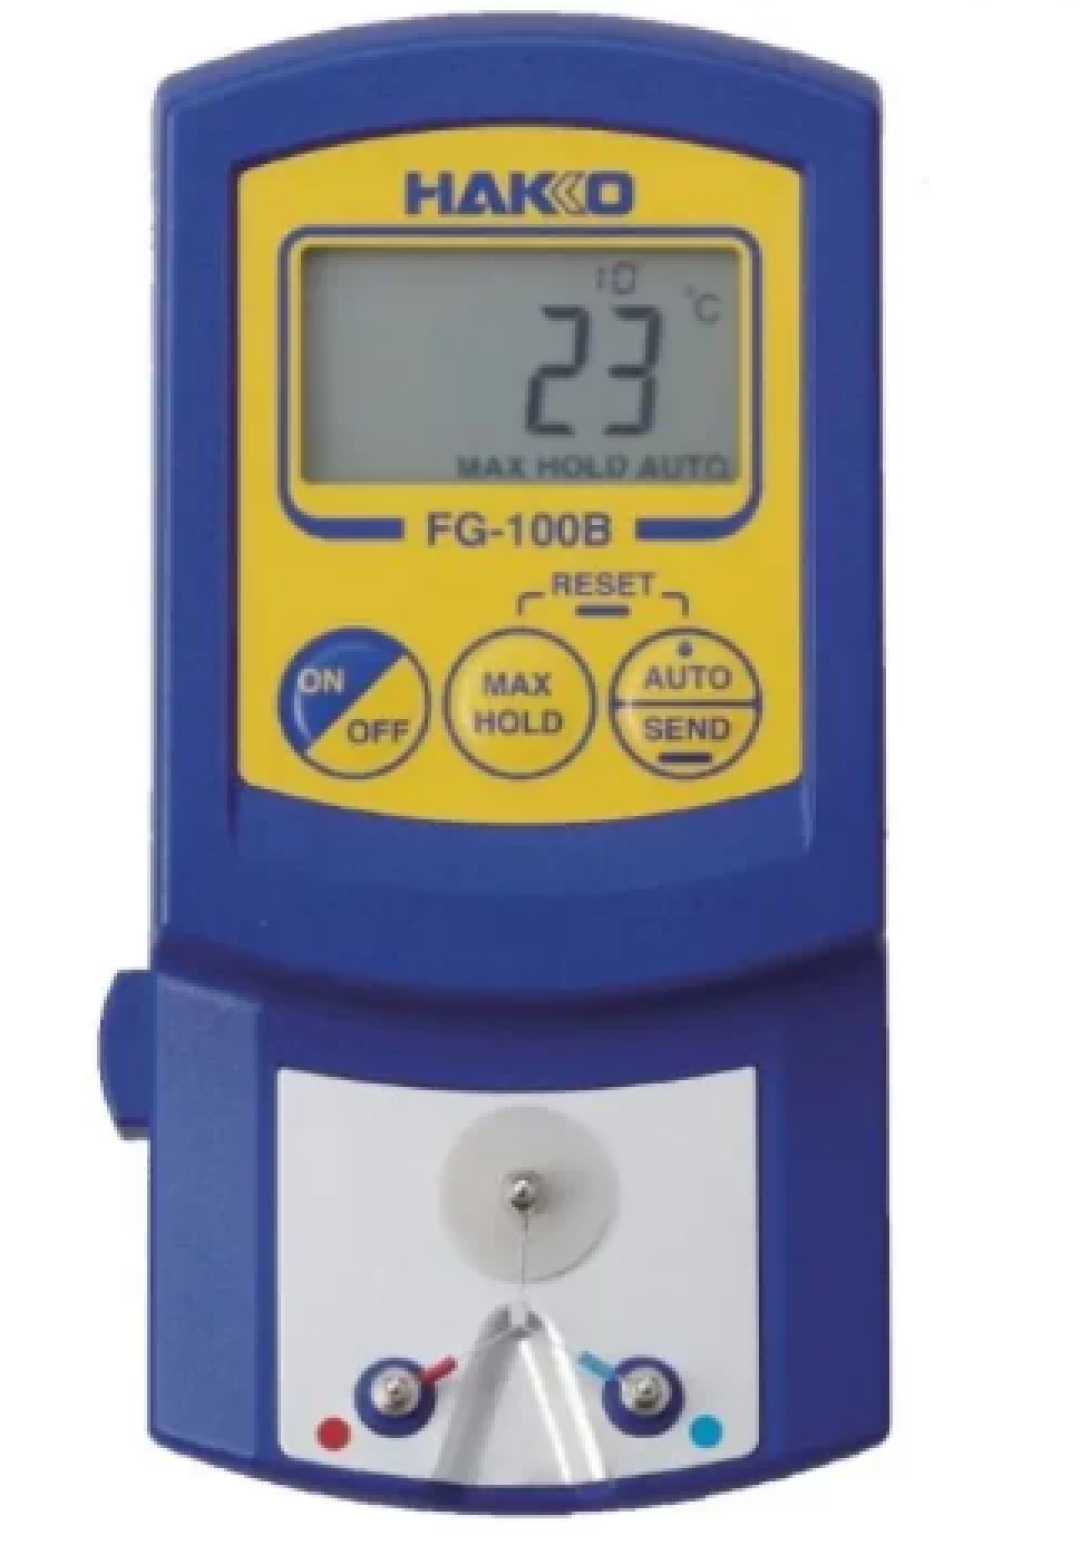
有条件拿支热电偶测温笔(或按立创开源方案DIY一个)定期量一下实际尖温。没条件就先用废料板试焊,比盯着面板数字靠谱。知乎哔哩哔哩
一张表,直接抄
场景 | 建议温度 | 要点 |
|---|---|---|
有铅/常规插装 | 300-350℃ | 最通用区间 |
无铅/小贴片 | 330-360℃ | 快进快出,别停留 |
大焊点/粗线/厚铜板 | 350-380℃ | 散热大户,余量要给够 |
低温丝Sn42Bi58 | 280-320℃ | 熔点低≠烙铁温度低 |
热敏元件 | 就低不就高 | 配合低温丝+快焊 |
温度宁低勿高。超过400℃,烙铁头氧化速度翻倍,接着就是"不发锡",而头子氧化救回来的代价,比调对温度大得多。知乎
当前文章无评论,是时候发表评论了