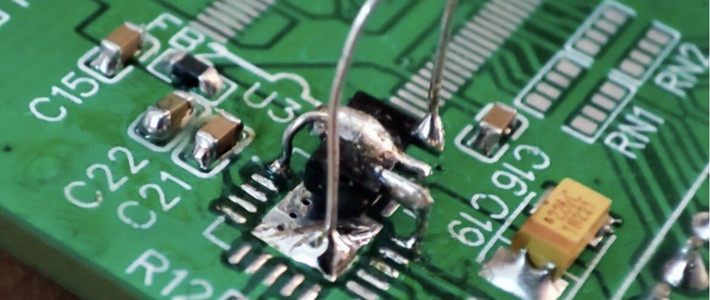
拆一个直插元件,或者手工焊排针时堆多了锡,事后想返工——通孔堵死,元件拔不出来,这是几乎每个玩电子焊接的人交过的第一笔学费。8月下旬小红书一条只有9个赞的求助帖「插脚孔堵住了没有吸锡带怎么办」,评论区却堆了75条回复:磕桌子的、用嘴吹的、牙签捅的、取卡针钻的、电钻上的、把多芯线芯剥出来当吸锡带的,最后发帖人买了吸锡带、换了个J型烙铁头,从板子背面把锡吸走,才算收场。小红书
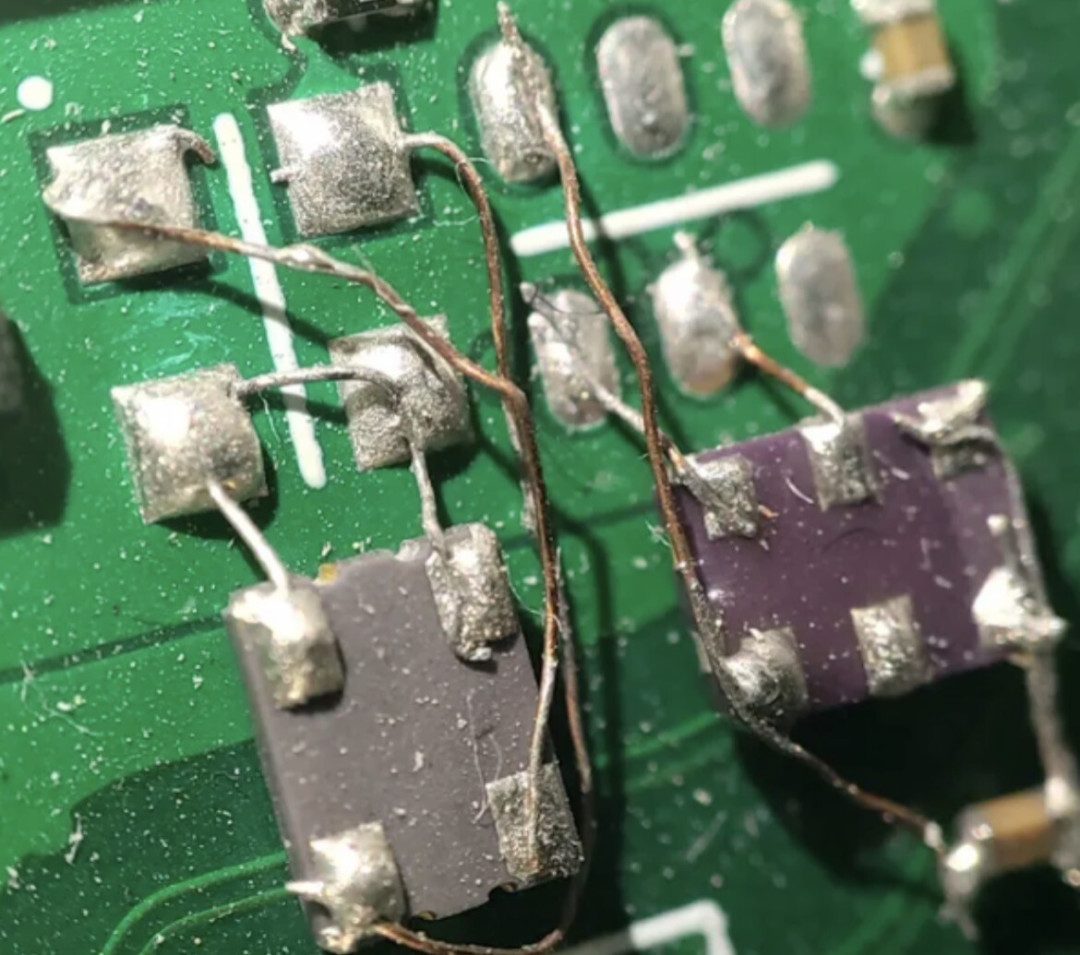
一个冷门求助能吵成这样,说明「焊接容易拆焊难」是共识。但评论区这锅粥里,偏方和工程原理混在一起,先说结论:拆焊的瓶颈从来不是吸力,是热量。
你以为是吸力不行,其实是焊点没烧透
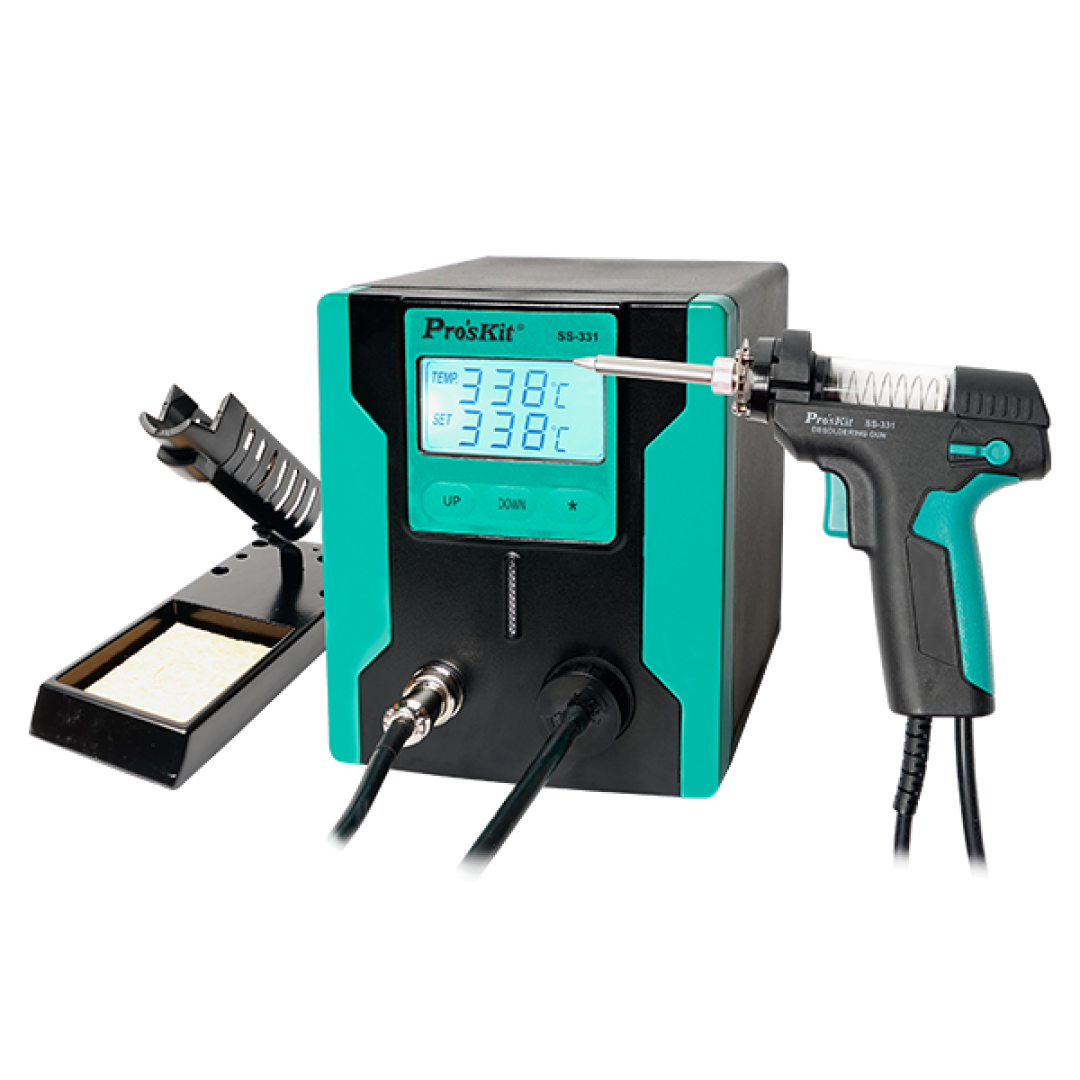
机械吸锡器的真空,靠的是弹簧撞针瞬间释放,脉冲短、总量小;工业级电动吸锡台也没比你那支10块钱的泵强出一个数量级——白光FR410给的数据是双气缸真空泵最大真空80kPa、流量15L/min、扣扳机0.2秒出吸力。一位135元DIY过电动吸锡器的知乎玩家拆过厂家结构后写过一句实话:成品电动吸锡器内部气泵负压一般70—80kPa。也就是说,从10块到500块,「吸」的部分差距并不悬殊,真正拉开差距的是加热:30W发热芯的老式机械泵一体款,对上140W吸锡手柄加热芯、330—450℃无铅专用控温区间的专业台子。知乎知乎
所以吸不动的第一诊断动作不是换泵,而是看锡熔没熔透。通孔壁是个小散热器,地平面、大面积覆铜、带散热片的MOS或变压器引脚,热容远大于焊盘本身,烙铁一拿开锡立刻回凝——这时候你按下去的只有冷锡,什么泵都吸不出来。评论区那句「无铅接地的,我看你怎么吸」看着抬杠,其实是真实痛点。工厂级拆无铅之所以要用330℃起步的控温区间,也是同一个原因。小红书知乎
顺带一个反直觉的免费工具:补锡。拆不下来的旧焊点,先往里堆一圈新鲜含铅锡丝再加热,新旧锡形成混合合金,熔点更低、流动性更好,而且锡堆本身增大了烙铁头与焊点的接触面积,导热快得多。老维修师傅说的「以锡拆锡」,0成本,优先于一切采购。
偏方大洗牌:哪些是真原理,哪些是赌运气
把75条评论逐条过一遍,再拉上社区里两篇拆焊讨论帖「插件通孔对比:吸锡器vs手腕磕」和「清电路板焊锡一根取卡针就能解决」,偏方可以分成三档。小红书小红书
站得住脚的:上锡融化后敲板——锡在熔融态被惯性甩出通孔,单面板上确实好用,但姿势有讲究,要垫珍珠棉之类软物用手腕磕,硬磕桌面等于给焊盘做拉拔试验,pad掀了这块板就报废。评论区「加热排针上面塑料直接融了」是另一面,过度加热先化的是连接器胶体,不是锡。小红书小红书
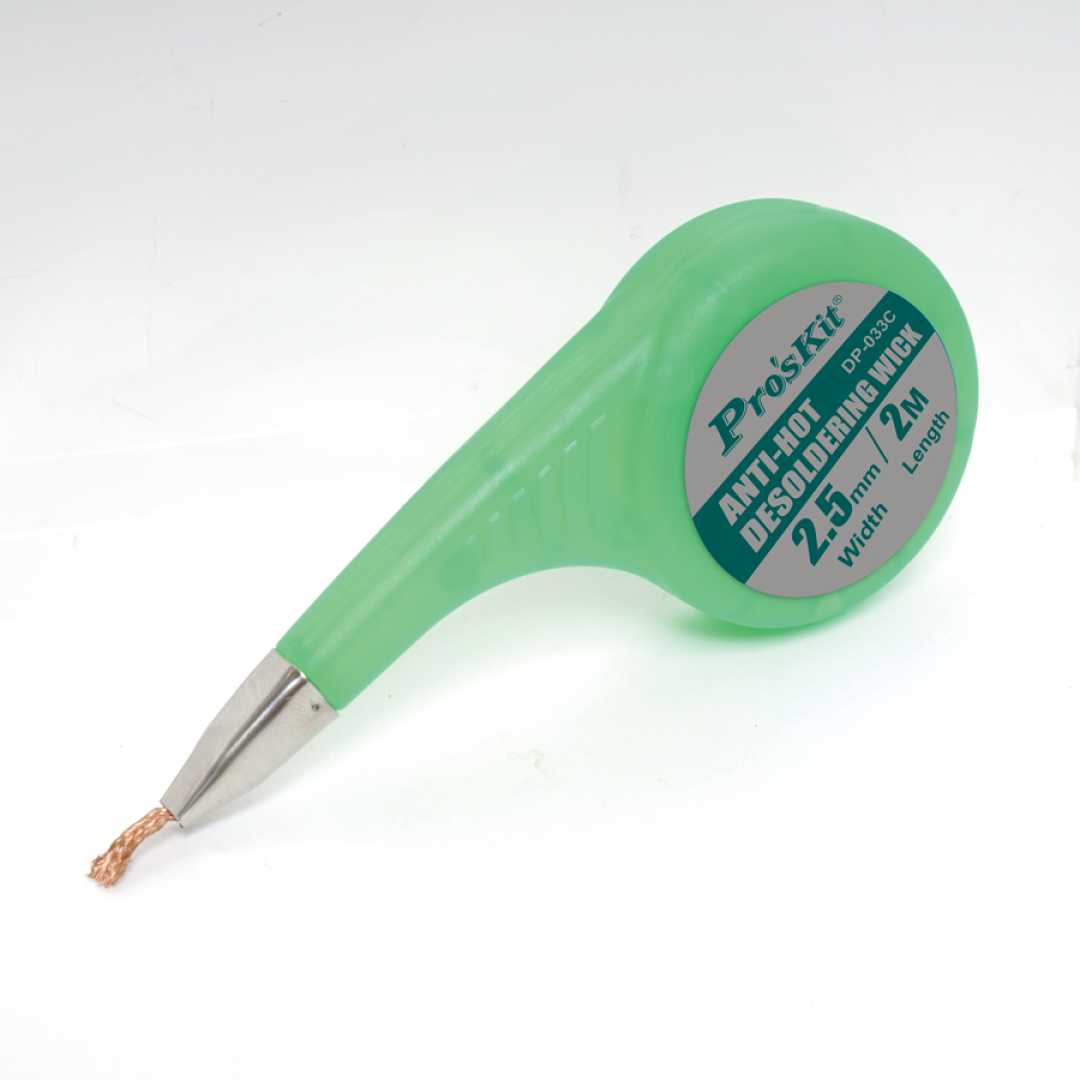
多芯铜线芯+助焊剂自制吸锡带,这条不是玄学:吸锡带的本体本来就是细铜丝编织线预浸助焊剂,靠毛细作用把熔锡吸走,有玩家实测剥出多芯线芯沾助焊剂「效果和吸锡带一样的」,线材要选软的、硅胶线更佳,是评论区踩过「硬线不吸锡」的坑换来的经验。DIY版和成品吸锡带的差距,只在编织细密度和助焊剂预浸均匀度。小红书
应急可以、别当常规的:空心针、取卡针在锡熔化瞬间捅孔修通,对单面板通孔管用,代价是可能划伤PTH镀铜层,多层板别碰;牙签会碳化留渣,属于「通了但埋了雷」。至于用嘴吹——熔锡飞溅加助焊剂烟雾往脸上走,回帖自己都提醒「那可别烫着啊」。电钻钻通孔会把锡渣和铜箔一起钻烂,热风枪开最大风「吹出来」先飞的是周围的贴片,这三条直接进黑名单。小红书
三档账本:什么时候值得花多少钱
第一档:0—10元,偶尔焊错的人。 先别买任何东西。补锡+加热+垫软物磕板,通孔能解决十之七八;剩下一卷几块钱的吸锡带(密脚贴片也能救)加一盒空心针就齐了。修键盘换轴这类上手教程里「40W烙铁+吸锡器+焊锡丝」的配置够用,前提是单面直插、不是地平面。
第二档:10—30元,常驻工具位。 手动泵式吸锡器该买,但要接受它是耗材:十几元的泵「没用几天就损坏」的反馈很常见——撞针弹簧疲劳、密封圈老化、锡渣糊住吸嘴都是正常损耗,别指望一支用十年。选防静电款、带防烫硅胶吸嘴,吸嘴口径要小于焊盘、对准孔位,配合吸锡带组成老维修人口里的「拆焊三剑客」:烙铁负责熔、泵负责大头、带负责收尾。小红书
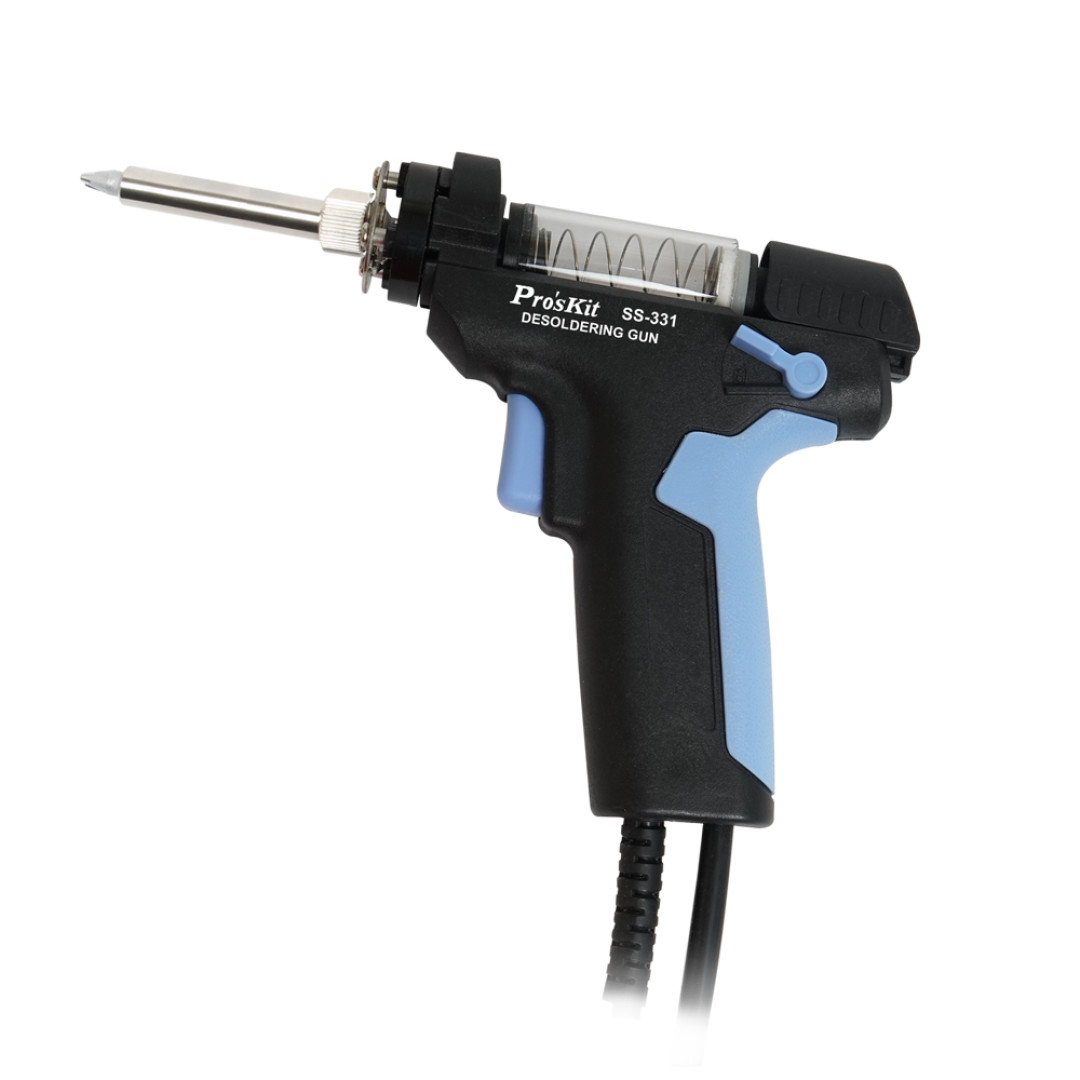
第三档:100元到500元+,别冲动。 百元内手持电动吸锡枪有拆机实测,内置气泵加发热芯,结构就是DIY玩家那套思路的成品化;再往上是电动吸锡台,白光的规格摆在那里:140W手柄加热芯、80kPa双气缸泵、无铅区间控温。判断标准只看一条:你是不是每月都要拆地平面、散热焊点、无铅大焊点。如果只是一个月焊几次的爱好者,这笔钱先按住——那位135元DIY玩家的结论原话是,少则五七八百的价格,使用频率不高的非专业人员买它没有太大必要。热量不够可以靠补锡和耐心焐热解决,工具不解决手的问题。知乎
下次吸不动,先做三个检查
锡是否真的处于熔融态(拿烙铁焐5秒,锡面发亮有流动感);吸嘴口径是否对得上孔径;按下泵之前是否先预热了焊点。三问都过了还失败,再回头分板子类型:单面板走补锡磕板路线,地平面走补锡+吸锡带路线,密脚贴片直接放弃机械泵。
拆焊这件事,工具决定的只是下限,热量的判断决定上限。10块的泵用对了场景,比500块的台子吃灰强。