3D打印机第一打就成了炒面?先别退货,元凶是这4件事
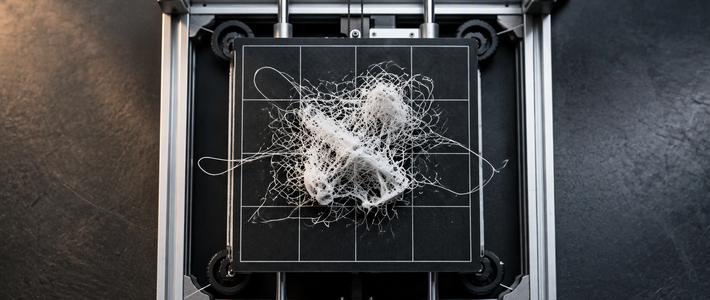
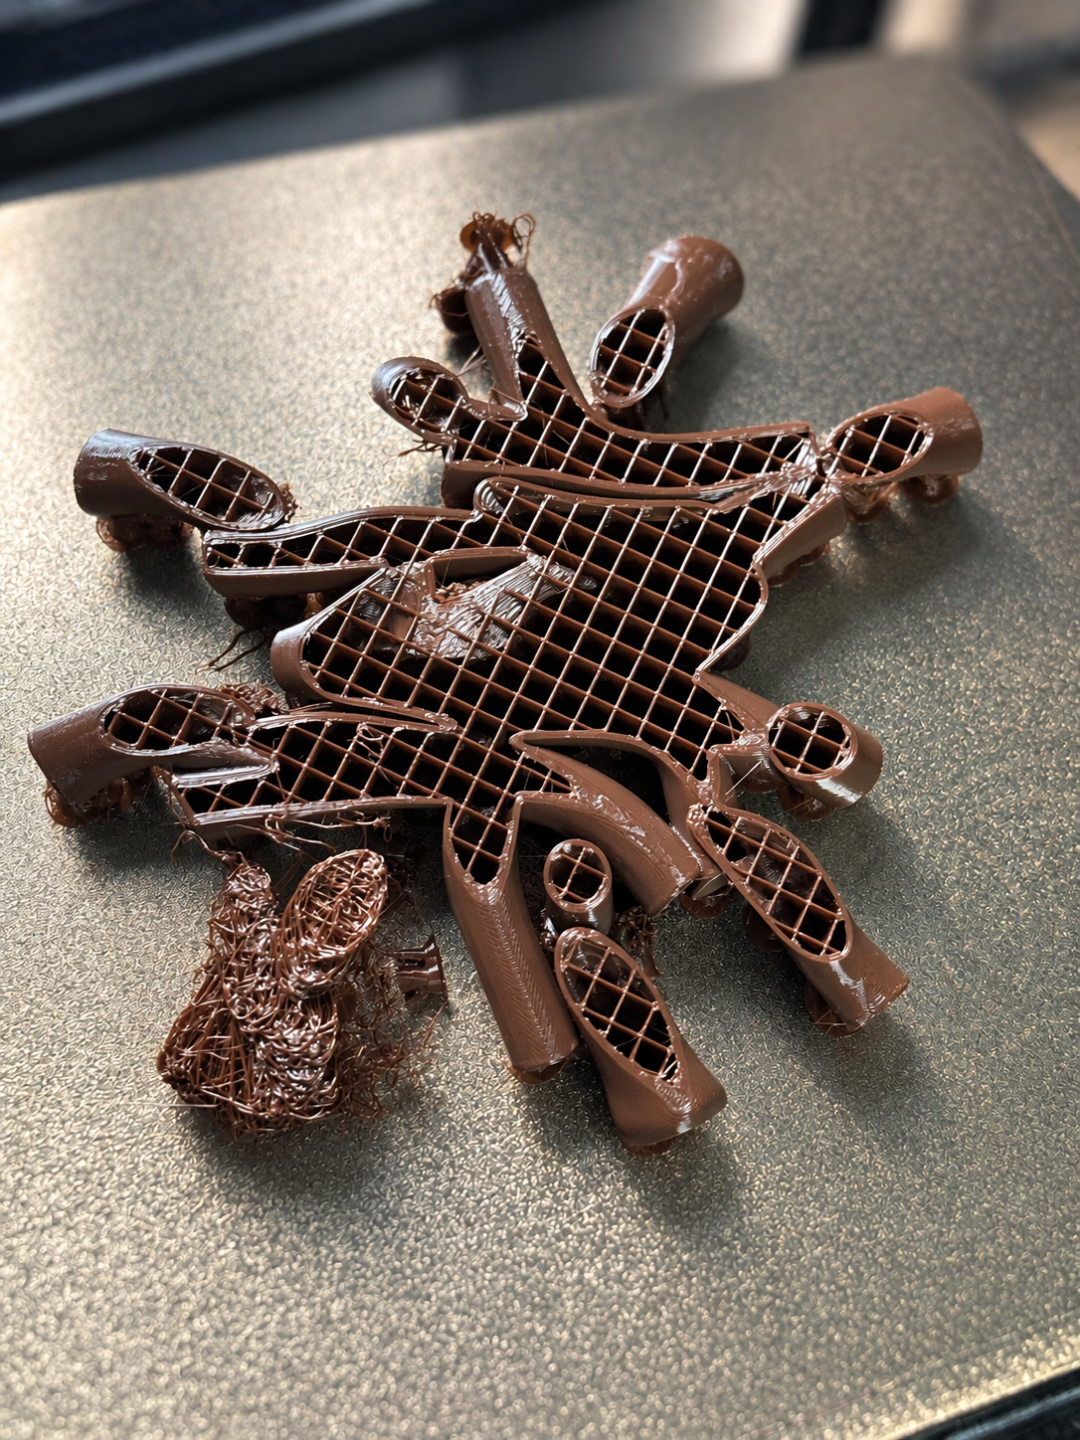
双11买的3D打印机拆箱那晚,大多数人等到的不是第一个手办,而是一团"炒面":零件四角往上翘,喷嘴扫过去把它整片从平台上推走,挤出料全喂给一团越滚越大的塑料丝。3D打印圈管这叫"炒面",堪称每个新手的毕业礼。知乎
先别急着给机器判死刑。翻了大量新手的翻车现场,绝大多数首打事故不是机器质量问题,而是首层、温度、受潮、方向这四个小妖精合伙作案。
妖精一:翘边,炒面的引信。塑料冷却时收缩、应力在最弱处释放就是翘曲,偏偏 PLA 的天性里刻着"脆和翘"两条坎,大件边角最先翘起来。解法:自动调平别偷懒、Z偏移逐层校准;首层速度放慢,让料真正"摁"在板上;PLA热床55–60℃配干净的PEI板,不行再上胶水;PETG、ABS对穿风敏感,裸奔打印翘边是常态。知乎知乎
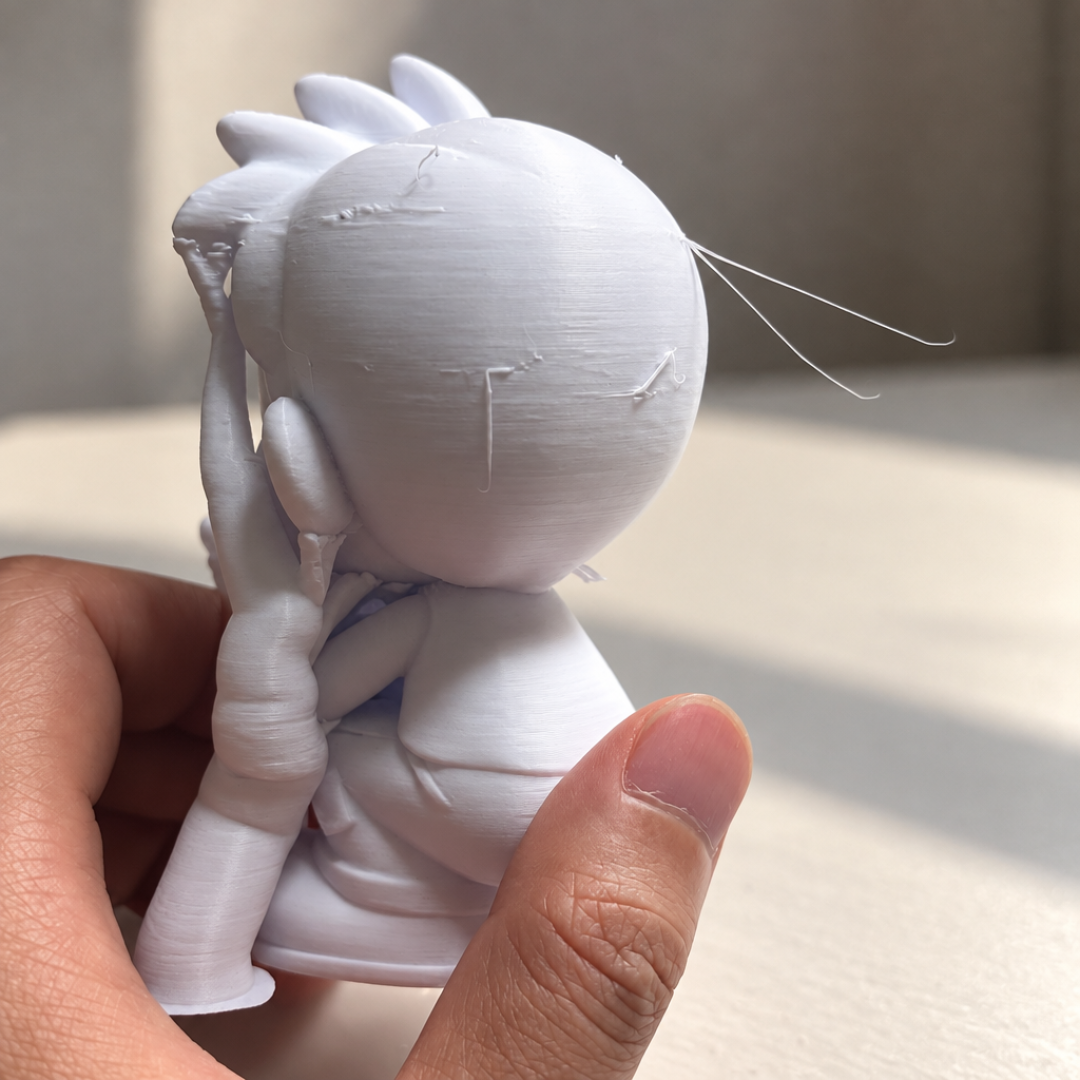
妖精二:拉丝,满机是丝。两个主因:温度偏高和耗材受潮。喷嘴温度降5–10℃、切片里打开回抽,基本能压住;如果拉丝还伴随堵头,大概率是受潮——PLA吸水是天赋,开箱放几天边打边"咳嗽"。密封盒+干燥剂+打印前烘干,是入坑最值的一笔小钱。
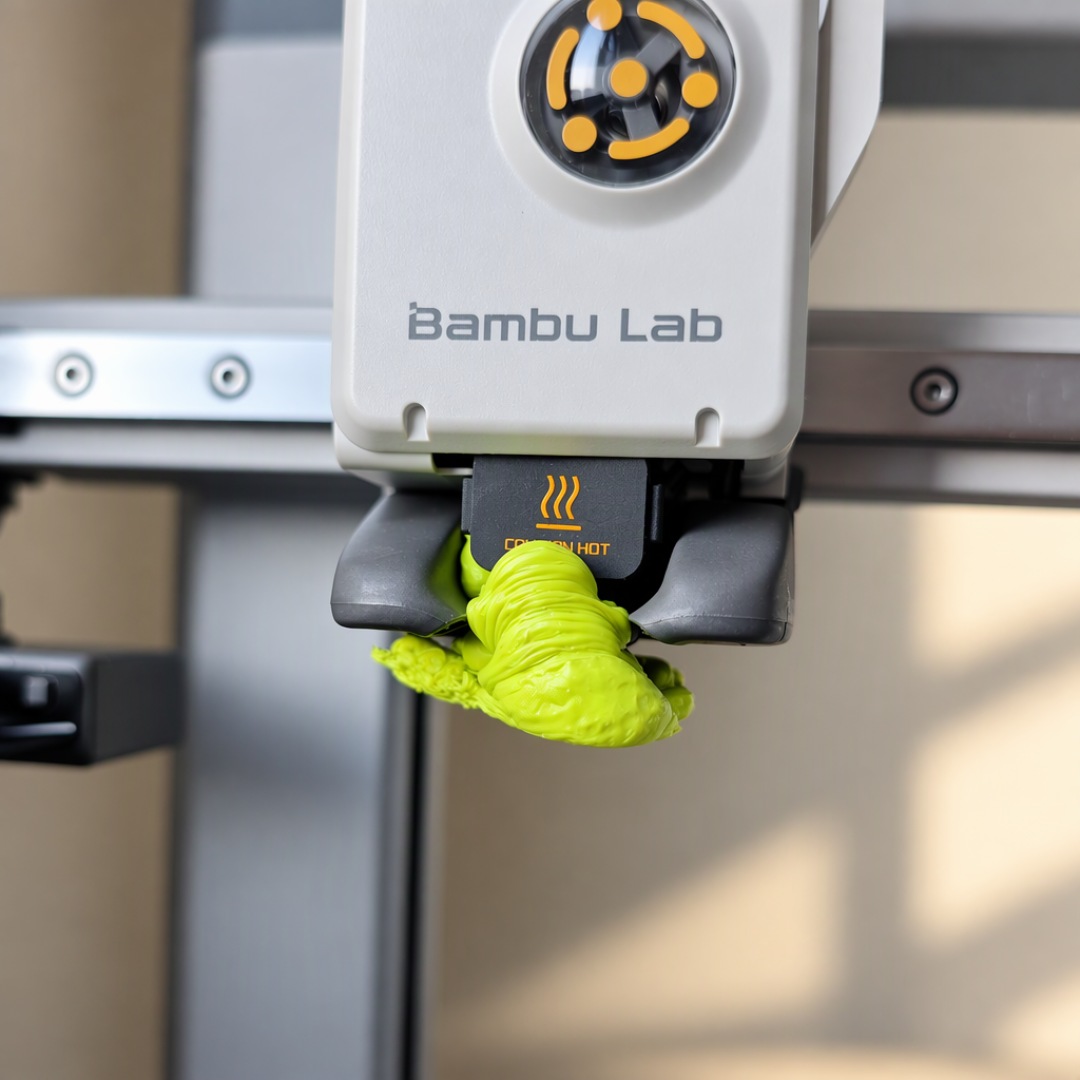
妖精三:堵头,新手的至暗时刻。“新机第二天就堵了,拆挤出机拆到两点”——评论区这样的惨案不少。受潮料和用PLA闷全封闭热腔(热蠕变)是两大元凶:PLA记得开盖或留缝;真堵了先试"冷拉",别急着满屋找螺丝刀。
妖精四:脆断,按参数打却挂不住。有人用同一卷PLA、按推荐参数打挂钩,挂两公斤直接断了,评论区这样的投诉一抓一把。根子多半不在设计:FDM层与层靠分子链扩散粘住,强度不如同层连续丝,立着打和横着打,承重能力有可能差两三倍。受力件要让主要受力方向顺着层纹走,再加厚壁厚、调高填充,别全指望填充。知乎知乎知乎
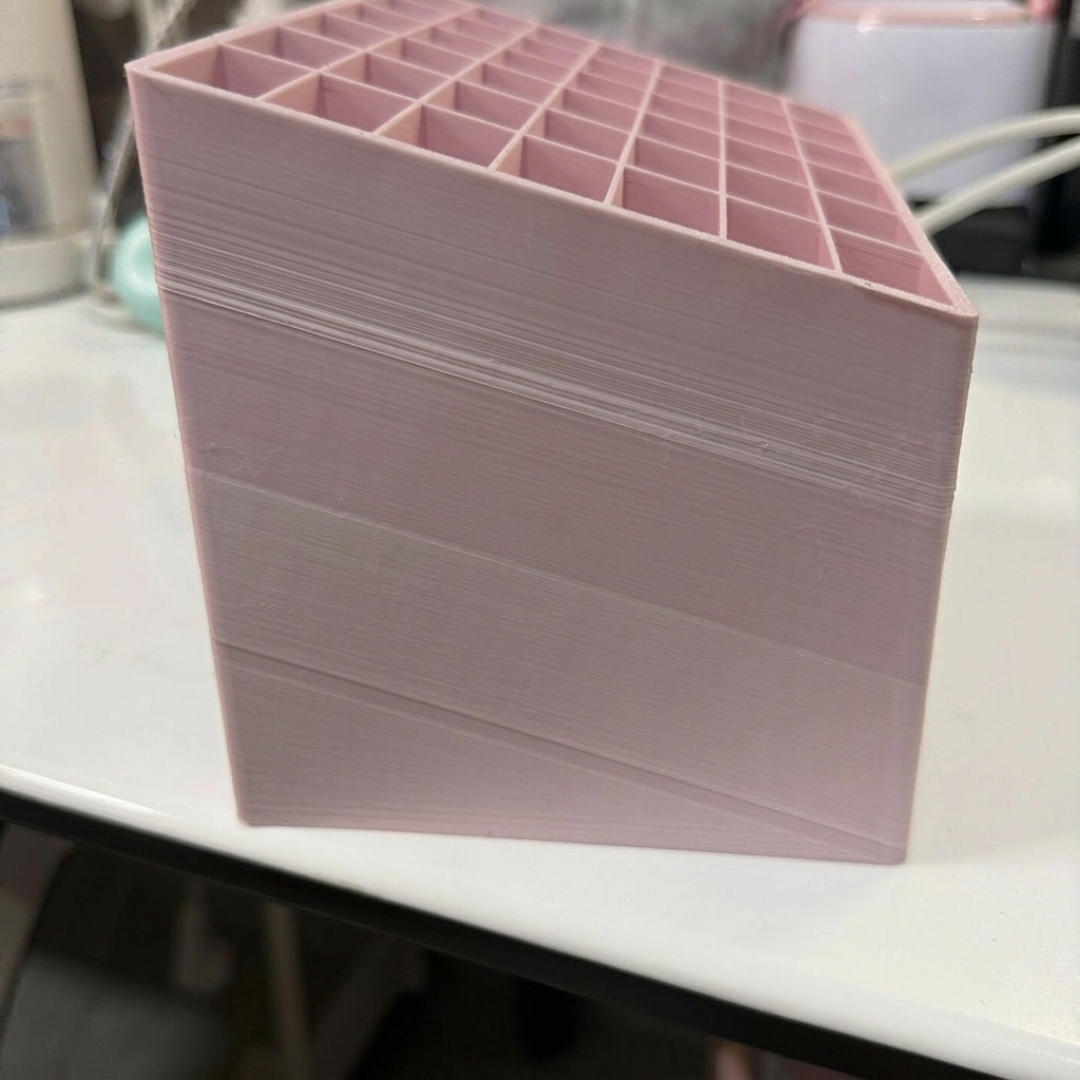
最后两句忠告:表面层纹是FDM的天生特征,后处理按240、400、800目砂纸逐级打磨再薄涂一层底漆,基本能盖住;打印时保持通风——有玩家一进打印间半小时就鼻炎发作、最后关了工作室,这真不是吓唬人。打出来的件也别做餐具、别给爱咬东西的幼童——层纹藏菌,色母也不是食品级。知乎知乎
第一台机器,先跟校准立方体或者小船和解。你能定位的翻车不是损失,是交齐了学费。