











27
35
颠覆认知:实木家具不用胶?拼板到底有啥猫腻?橡木能不能做定制?直纹山纹哪个更好?弦切径切分析!
2021-04-21 21:54:52
74点赞
390收藏
54评论
创作立场声明:我是装修行业从业者,也有自己创建的建材品牌,但我同时也是装修知识的创作和分享者,《装修宝典》实体书2018年面世,各大书店有售。文中观点仅代表个人意见,与所在公司无关。
装修,您会考虑全屋定制家具吗?
-
-
「定制」概念崛起前,橱柜是橱柜、木门是木门、家具是家具……
大家各忙各的,只是偶尔会在垭口、阳台柜等少量位置有交集。
-
几年前,定制家具概念突然开始火爆起来。
各路家具和家居企业都借着「定制」撑杆跳,A股一下多了十来家定制公司。
-
前不久,家居行业首富排名新鲜出炉。
原本排名第1第2的居红美车建新和居然汪林朋,在疫情下的2020年财富不增反减,从第一第二滑落到了第7和第6。
而新晋「首富」是去年排名第3的欧派姚良松。其个人财富从去年的40亿美元,暴增到了今年的96亿美元。
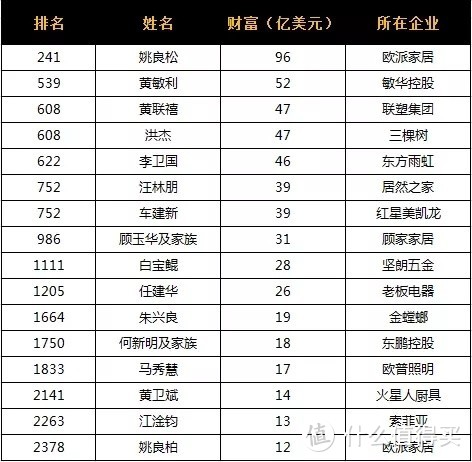
▲2021年4月出炉的家居行业富豪榜
-
虽然,名义财富的暴增不见得是业务做得好,也没准是股票涨得比较多(欧派股价从2020年3月底到2021年3月底,翻了2倍多,4月又跌回去不少)……
但,不容否认的是:
「定制家具」确实发展很快,而且极具潜力!
-
目前业内做定制家具的,大都使用的是人造板(以刨花板为主)。
而因为众所周知的原因,每家做定制的企业都在绞尽脑汁「让消费者相信自己用的板子没甲醛」……
-
那,消费者相信人造板可以做到没甲醛吗?
从我接触的业主来看,商家口中的「完全不用担心」,消费者是不信的。
但没得选……只能持着将信将疑的态度试试……
-
那,人造板甲醛难解决,为啥不用实木呢?
我自己之前也一直觉得实木定制会成为趋势……
直到我更了解实木家具的生产后,才明白:
「实木做定制,难度很大啊!」
-
-
实木定制到底难在哪?
实木不是也发展挺快吗?
都是定制实木有啥不一样?
-
-
| 实木家具制造难在哪?
| 了解生产的3个必要性!
-
中国的实木家具行业在最近5年迎来了井喷式发展。
很多原来高不可攀的东西,比如橡木家具、黑胡桃家具,竟然价格也变的亲民起来。
甚至,很多第一次装修房子的年轻人,也能挤出一部分预算,把全屋橡木家具配齐。
-
这个进程来的太快,于是衍生出了很多认知上的巨大「矛盾」。
有人觉得网上买源氏维莎就挺好,价格能接受,样子和质量也可以。
有人觉得小厂价格更实惠,看起来是一样的东西,还能再便宜一截。
有人觉得红美居然的大牌才是真的,其他所有低价都是垃圾,假的。
有人觉得只有自己亲手做的家具才有灵魂,买原料自己做才是首选。
……
……
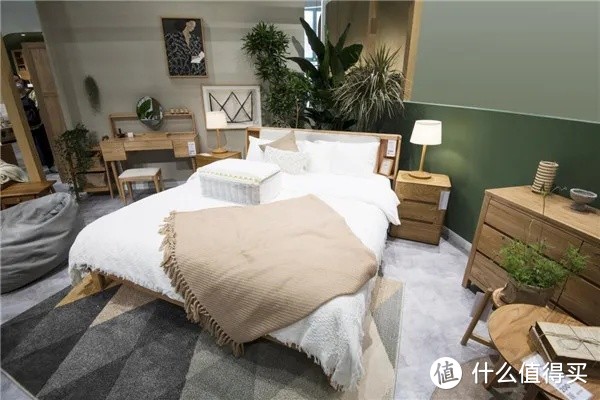
▲实木家具频频亮相家居展会
-
要想达成共识,一方面需要时间,另一方面则需要「更多知识」。
这几年,我逼着自己进步,在木材知识领域做了很多开拓性的工作。
-
从基础概念的实木定义、软木硬木、进口实木。
再到具体木材的分析,松木、橡木、黑胡桃等。
-
自夸一点说:
古今中外、理论实践、科普选购…… 都讲得很「透」了。
我看过很多人扒我的文案,也看到很多人在我讲的基础上再延伸。
虽然扒我文案,但全程都不提我让人有点不爽……
但从实际结果来说,我是能接受的。
让更多人能懂,这本就是我的目的。
-
(但有些人拿我写的知识作为自己带货或卖货的基础,这就有点不要脸了,如果大家有看到类似的视频或文章,可以在评论里告诉我)
-
木材知识没看过?这里来看:
深度:黑胡桃木家具值得买吗?如何鉴别木材真假?和橡木、樱桃木相比哪个更好?买家具必看的选购知识!
低价实木真相:榉木到底好不好?欧洲山毛榉和国产红榉哪个好?和橡木樱桃木黑胡桃木比,有啥优劣?附5款产品分析!
-
-
作为世界级的制造工厂……
你跟我讲实木家具制造的难度?
作为一个普通消费者……
你让我了解生产工艺又有啥用?
-
相信很多人都会有类似的疑惑。
所以,具体讲解工艺之前,咱们先要解决2个「why」!
-
1、为啥说实木制造难度大?难在哪?
-
相比各种高精尖制造,实木家具的制造难度不值一提。
甚至,与中国博大精深的木匠文化相比,自动半自动做家具也没啥技术含量。
但,如果在家具行业内和人造板做的定制家具或板式家具比,实木做家具还真是复杂得多。
-
当然,用人造板做家具也确实太简单。
搬家或买新家具时,见过板式家具的拼装吗?
这个真的……太简单了!
(所以人家可以按「标准品、可复制」来讲故事,才能上市啊)
-
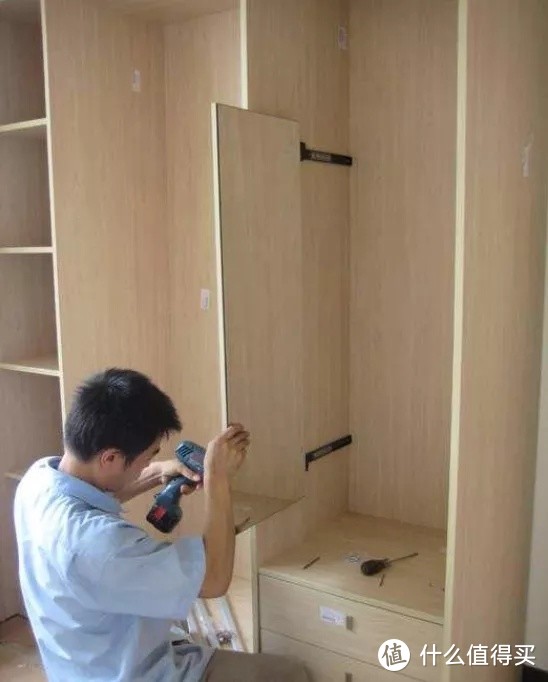
▲一把手电钻,就基本搞定了
-
每个城市,无论大小,周边一定有N家做板式家具的小工厂。
他们可以使用现成的人造板做各种家具,包括橱柜、定制家具等。
但除非在实木家具的制造产业带上,否则做实木家具的就很有限了……
-
-
板式家具的生产:
板材原料——裁切——封边——装配孔——预装——出厂
-
实木家具的生产:
锯材原料——备料——机加工——砂光——组装——喷漆——出厂
-
-
看起来好像链条差不多……
但实际上,光是实木家具的备料一条,就几乎和板式家具全链条差不多。
把板式的裁切、封边、装配孔都合到一起,也不过是实木机加工1/n工作量。
光是实木喷漆环节的流水线和环境要求,就能让80%以上的定制家具厂望而退步……
-
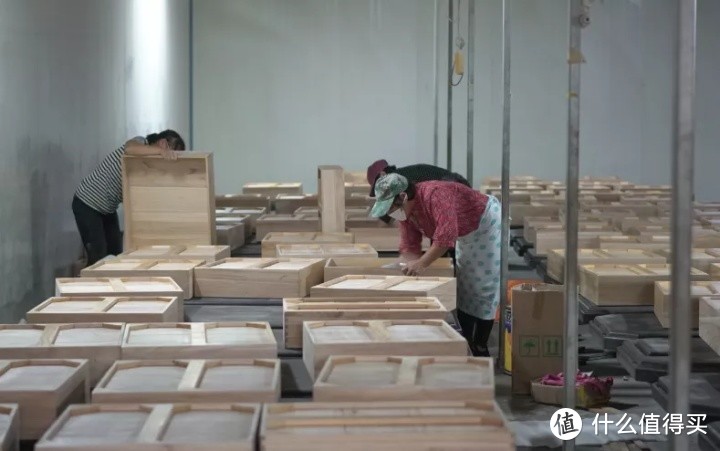
▲喷漆中的一个步骤,可以猜猜在干啥
-
刨花板,100多一张,一立方不到20张,也就是2000多而已。
橡木,价格是刨花板的3~4倍以上,生产难度是它至少5~10倍。
最终,板材的双人床,一张卖1000多,橡木的双人床也卖1000多……
(大品牌的板式家具还不止1000多,有很多都是2000多起步)
-
现在是不是能明白为啥人家能成首富了?
能上市……本身就代表高毛利甚至暴利!
-
现在有答案了:
实木家具制造真的难吗?
同样是家具,相比隔壁暴利的板式家具,难得多!
-
2、为啥要了解生产工艺?有啥用?
-
说「开卷有益」那有点太空……
我写的所有知识,基本都会最终落地到选购和使用。
-
具体到了解实木家具的生产过程,我认为有3个好处:
-
1)对板材和实木的售价,可以重新评估
-
大家看过我之前拆解橱柜价格的文章吧?
实话实说,1000~1500元/延米(含地柜吊柜台面)做中档橱柜足够,而且还有利润!
-
首先……
对于大品牌(包括那些上市公司)动辄2000~3000元/米,甚至高达5000元/米以上的橱柜,以及那些每投影面积1500~2000元的定制家具,我一直持否定和怀疑态度。
我不是否定他们的品质,也不是怀疑人家的品牌影响力……
我只是单纯的觉得他们卖那个玩意太贵!
(人家上市公司有财报,自己去看看毛利多少)
-
然后……
对于市面一些实木品牌(源氏木语、维莎原木等等)大板床只要1000左右,一张餐桌也不过1000多,黑胡桃材质也只是略贵的定价,我的认可度就比较高。
我不是对它们品质的100%肯定,或者对品牌表忠心式的支持……
我认可的,是他们还算合理的售价!
(毛利能有那些上市定制公司的一半,我可以表演吃桌子)
-
当然,你一定能找到比他们还便宜的小厂产品。
但我个人觉得,这种情况下其实没必要了。
-
换个角度思考一下:
如果欧派橱柜主打款是1200一延米包地柜吊柜台面,搞活动还能再打个折啥的…… 那你还有必要去找1000元/米的小店吗?
当你理解了这个复杂程度,你也就会对「略贵」保持容忍,因为你会理解,这里多花钱并不是为品牌溢价买单,而是一分钱一分货。
当然,反向来讲,你也可以在完全理解了实木的生产后在去「挖掘」真正的高性价比产品,而不是某些环节可能缩水的低质低价产品。
-
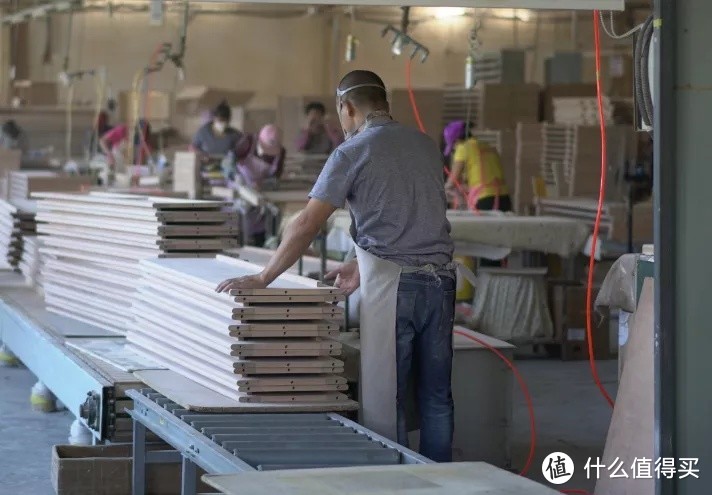
▲看工厂,到底都要看啥?
-
2)对实木的优点和缺点,有足够心理预期
-
我写实木好多年了,见过各种各样的好评和差评。
但,无论是好评还是差评,很多其实说的都是「外行话」。
-
好评我就不举例了,开心说啥都行。
但有些差评,完全就是「自己吓自己」。
-
比如,有人说实木家具里用多层板冒充实木……
其实只是对实木的特性和实木的拼板工艺不了解。
-
比如,有人说用红橡替代白橡是故意省钱坑爹……
其实一方面不了解木材市场,也没见过修色色差。
-
比如,有人说桌面有花纹的少,故意节约材料……
其实是因为不知道全是花纹可能容易变形开裂。

▲这样算是好看吗?
-
还有很多人,其实并不了解实木家具的工艺。
会误认为只要是实木,无论怎么做都没问题。
忘了实木也是要用胶,也是要刷漆的……
-
如果完全随便瞎搞,实木的污染可能比板式更大!
而且,木材本身不处理好,自带的木头味也不一定那么好问。
为啥有些红木叫「酸枝」?
没气味能被叫上一个「酸」字吗?

▲实木刷漆到底有什么必要性?
-
了解了实木的生产工艺,你就可以更客观地了解实木家具的优点和缺点。
既不会因为盲目相信实木而选错,也不会因为买了后碰到一些问题而懊悔是不是一时冲动。
-
3)吃透当下实木发展的红利,不要错过
-
有些人从利润的角度出发,觉得低价一定是垃圾……
-
但事实上,很多行业,在爆发期都存在「消费者红利」阶段。
风口突然到来,行业爆发式增长,为了抢占新增市场而不得不打低价牌。
当然,继续维持你的高价赚利润也可以,可一旦规模化实现了量变到质变的突破,行业的定价逻辑和销售逻辑被整体颠覆掉了,还要继续吗?消费者也还要继续无脑捧吗?
-
就像疫情之下,开实体店的红美和居然因为船大难掉头,萎缩了。
而很多做产品的品牌,抛开线下的红美居然之后,反而获得了新生。
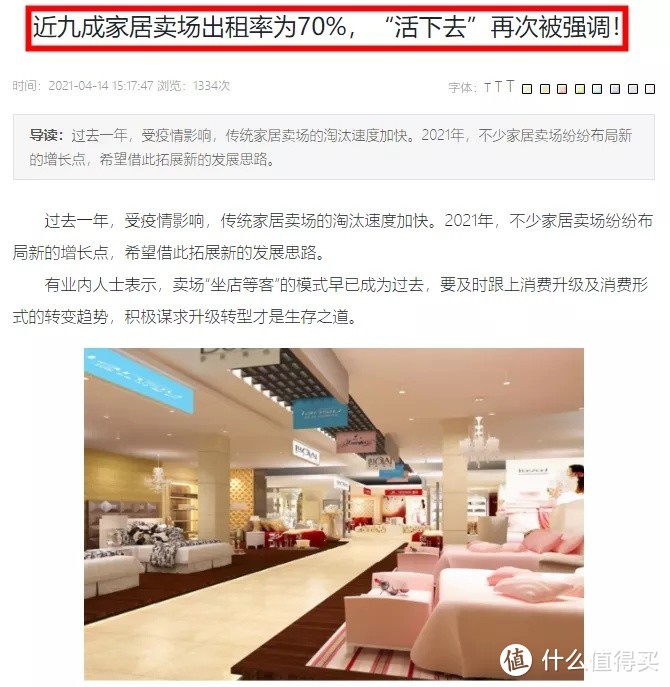
▲有人活的更好,有人却活不下去了
-
作为消费者,你量力而行,买啥都是对的。
但,如果眼下这个行业恰好存在红利,那你是不是可以来试试呢?
比如,如果实木行业也开始玩定制了,价格也不比那些上市定制公司贵多少,要不要搞一下呢?
-
| 实木的大板是咋做的?
| 备料的5个工序!
-
从原木变成锯材是很关键的步骤。
这也是之前我在讲实木进口时反复提到的「为啥美国进口木材能打」的原因。
但因为之前已经讲过很多了,所以不是今天的重点。
-
感兴趣木材进口和木材等级?看这里:
-
今天要讲的,是从锯材开始的后续步骤。
这其中的第一步,就是「备料」!
-
备料包括定厚、定宽、定长、拼板和刨砂五个步骤。
而除了备料之外,还有机加工、组装、砂光、喷漆等一串工艺和工序。
-
— 工序1 —
初步定厚
-
初步定厚是第一步。
虽然锯材已经经过带锯基本确定了4/4或6/4等尺寸(4/4指的就是4/4英寸,也就是1英寸,约2.54厘米厚),无论销售还是采购都是以这个尺寸进行的交易。
但最终能用的厚度,肯定到不了4/4。
-
不用「双面刨」过一遍,颜色和瑕疵都看不出来。
所以,过一遍双面刨来「初步定厚」是一切的起点。
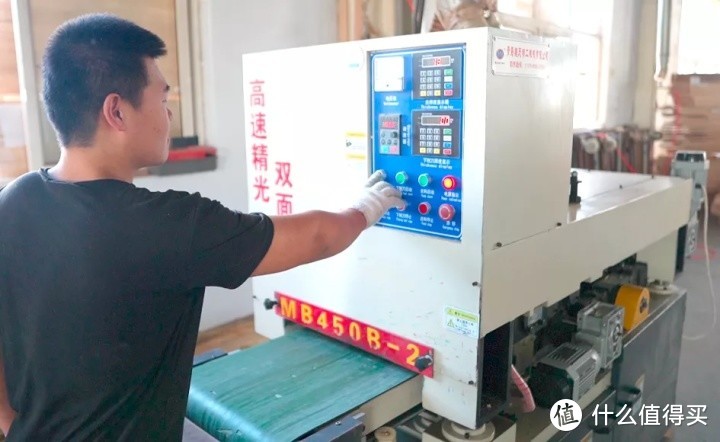
启动机器后,从传送带这边送进去。
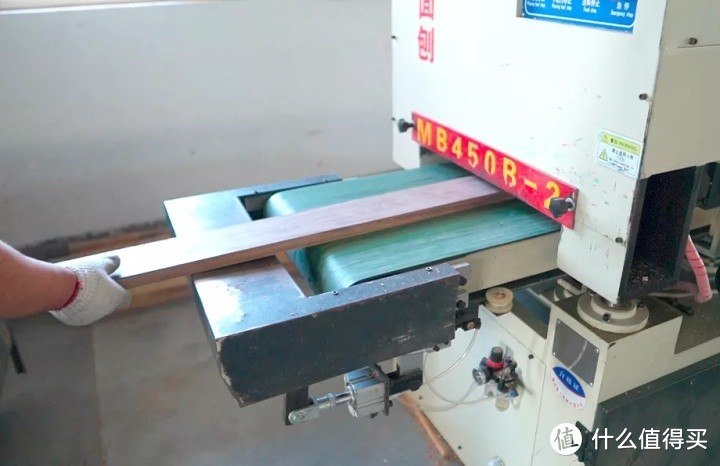
之后会从另一边出来。
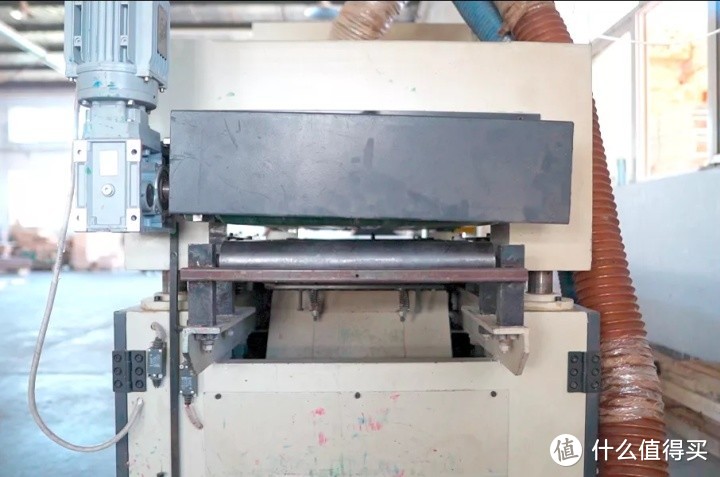
这个比较简单,一步完事。

过双面刨之前,颜色不太容易看出来。

过双面刨之后,一个偏白(暗),一个偏红(亮),能看出来不同了。
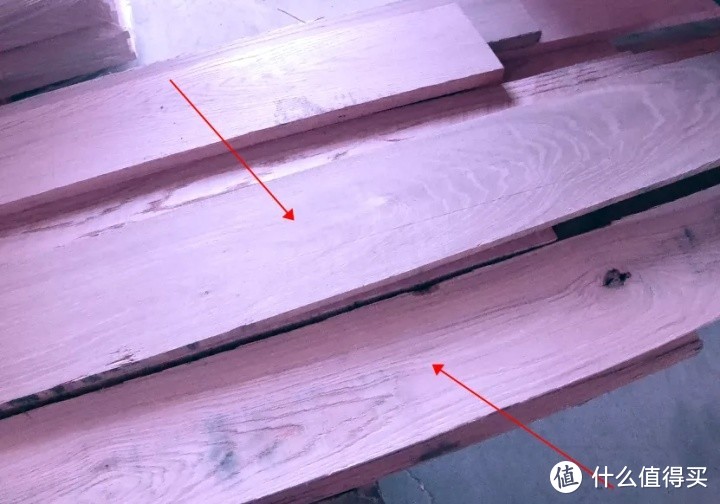
▲为了对比明显,我稍微调了一下色
-
当然,很多瑕疵和缺陷,也会进一步的暴露。
-
— 工序2 —
初步定宽
-
完成初步定厚之后,还需要初步定宽。
-
锯材进来时,只是规定了厚度约为4/4,但却没有规定宽度一定是多少。
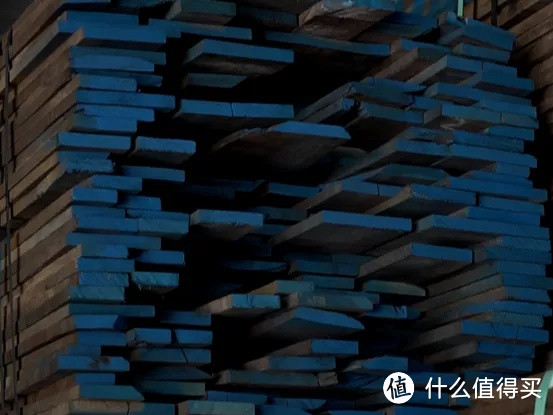
▲长度和宽度,都不是定数
-
很多锯材的边缘都不是直的(有很多钝棱和瑕疵),没法直接使用。
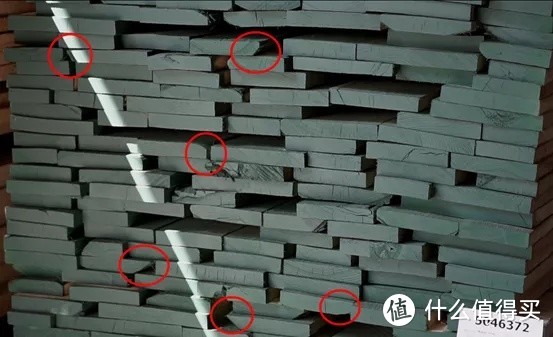
▲侧面看,钝棱很明显,毕竟树也不是方形的
-
哪怕是FAS级别,也不过是83%以上的划面(就是大板的表面)可用而已。
还有17%都是各种问题划面,可能无法使用。
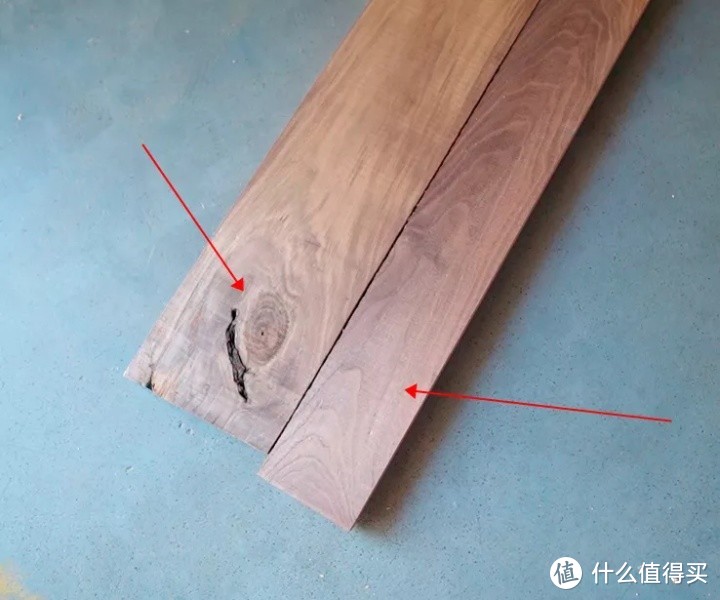
▲有瑕疵也一样是FAS级,因为只是局部
-
定宽使用直线锯,塞进去就自动切完了。
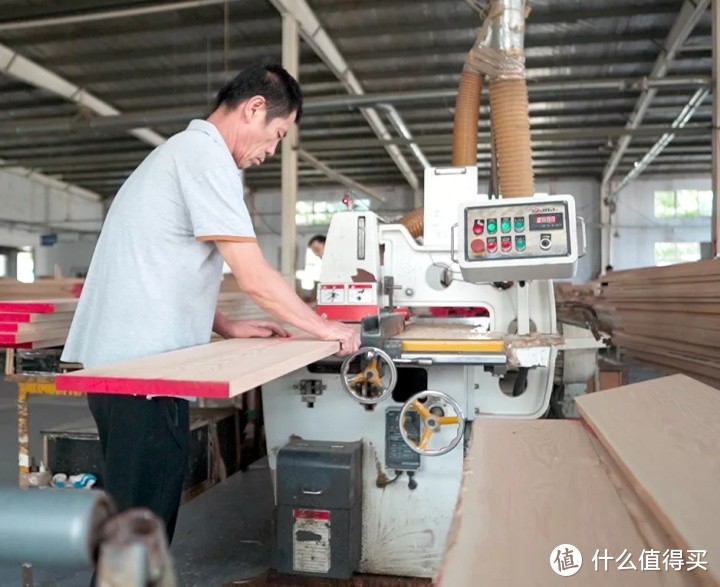
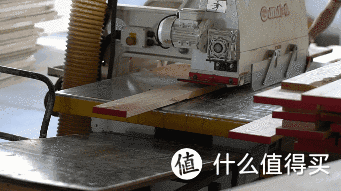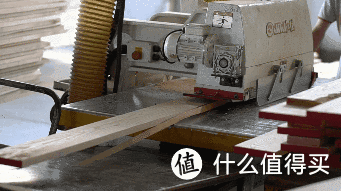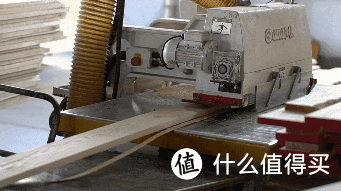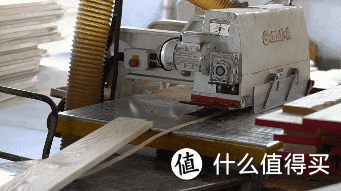
如果划面没大的瑕疵,只需要切除不规则边缘即可。
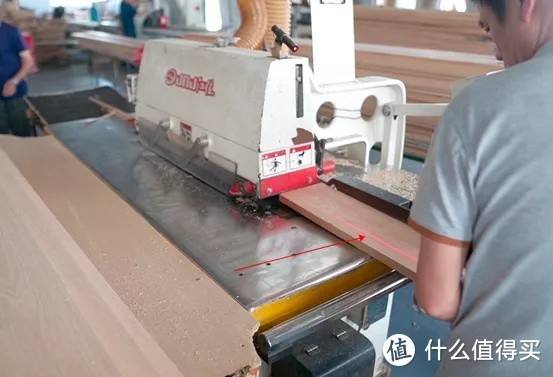
▲红线是切割辅助线,用来确认切割位置的
-
如果划面有瑕疵,那就需要把瑕疵切掉。

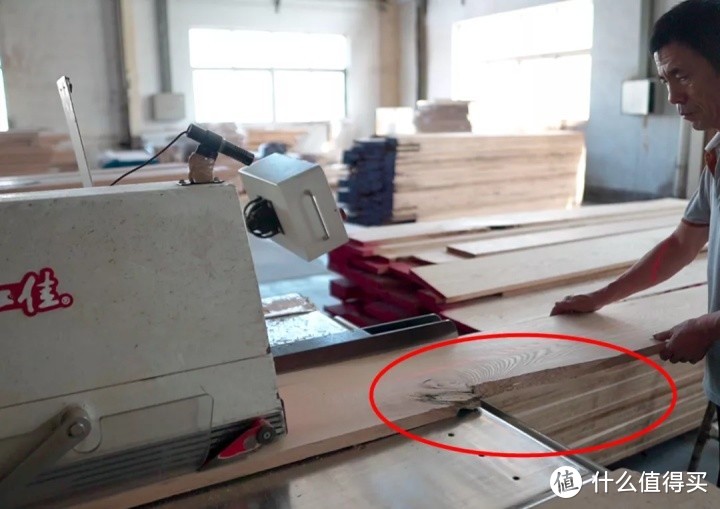
切割后,会留下很多细窄的边条。
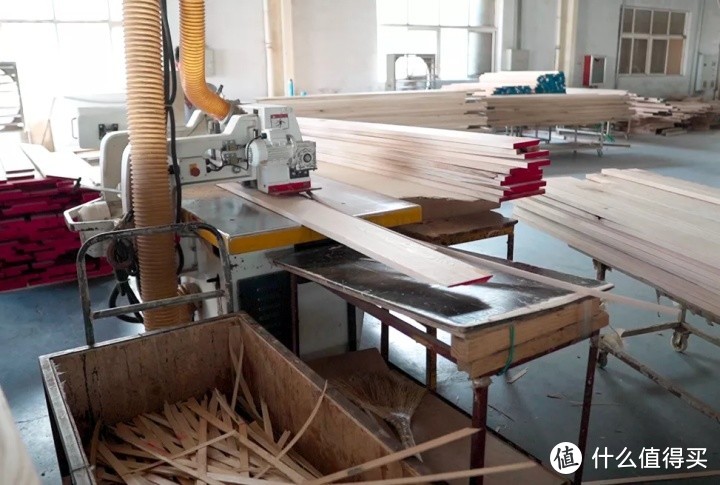
-
顺带一提:
因为切割距离长,所以定长的过程最费锯片。
切橡木这种比较硬的木材,半天就得换一次锯片。

-
— 工序3 —
初步定长
-
定长,就是确定锯材要使用和能使用的长度。
宽度不够还可以通过拼板来解决,但长度不够就没办法了。
所以,相比定厚和定宽,定长对尺寸的掌控要求更高。
-
具体操作有大概3种方法:
-
1、手动切割
-
先量好尺寸,然后手动用锯切割。
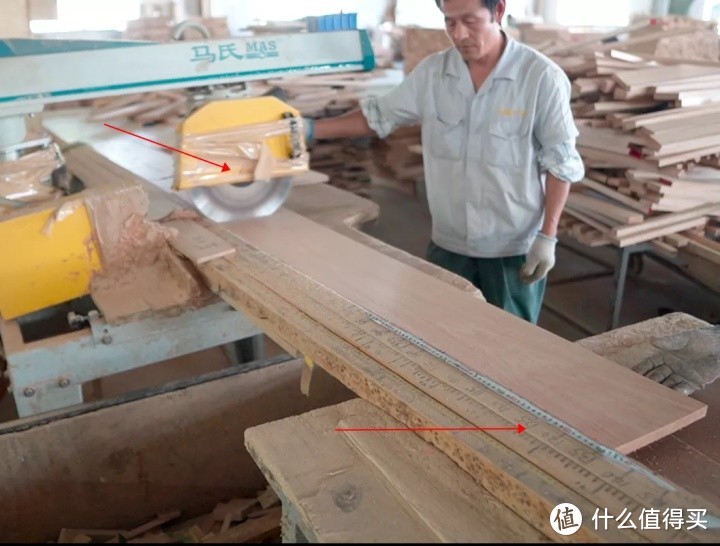
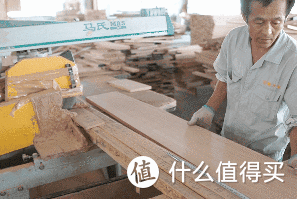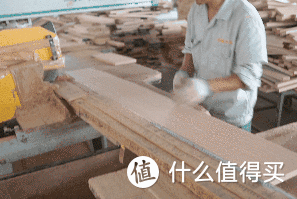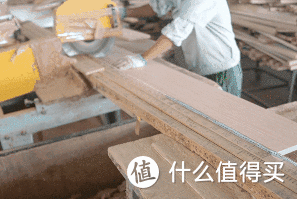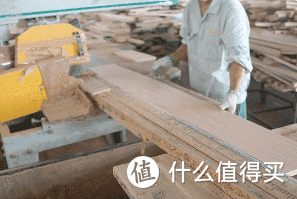
速度比较慢,但适合少量做特殊尺寸。
人工全程参与,可以第一时间发现问题。
-
2、划线自动切割
-
适合大批需要筛选的锯材。
由人工标注好切割位置。
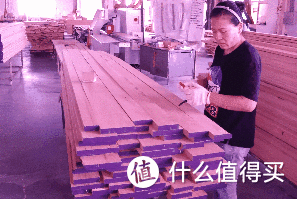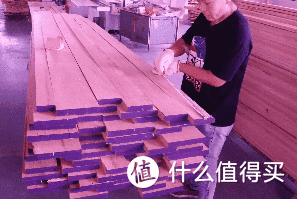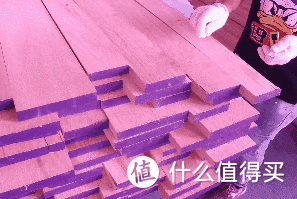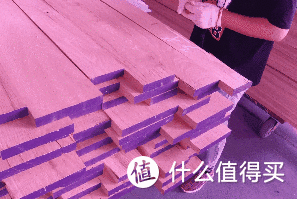
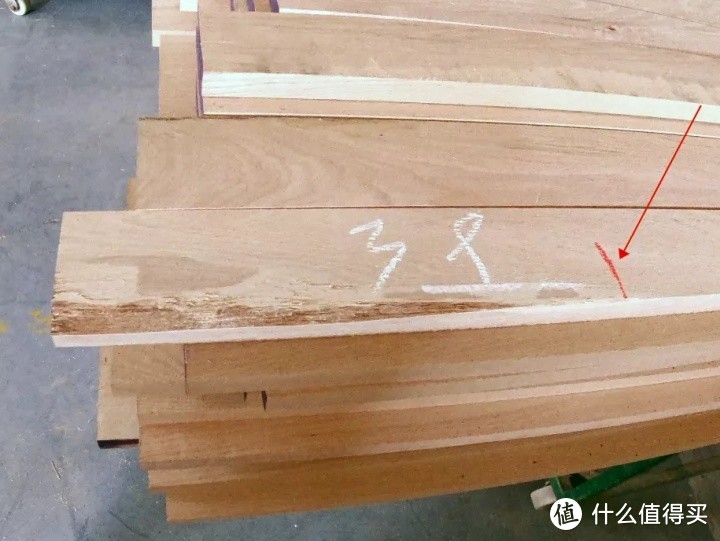
▲送你一条小红线
-
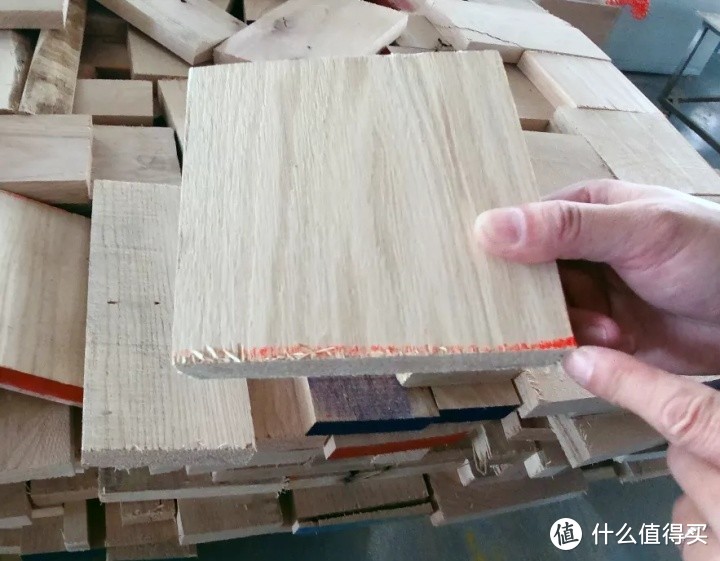
机器会自动识别划线位置,并自动完成切割。
-
3、自动按长度切割
-
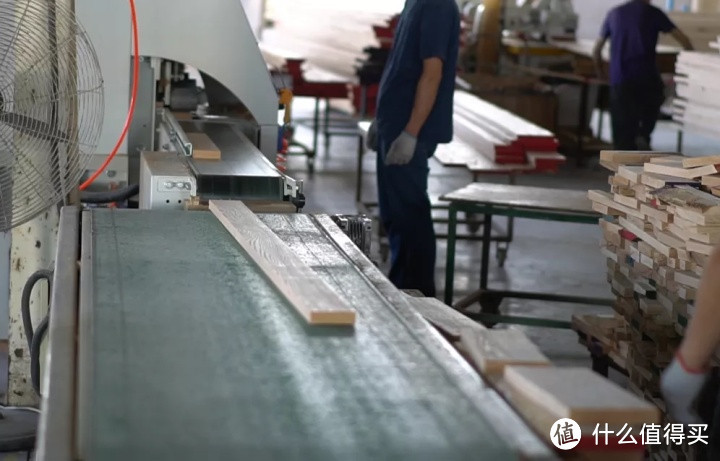
使用数控自动优选锯,不仅可以按划线切割,也可以自动按长度切割。
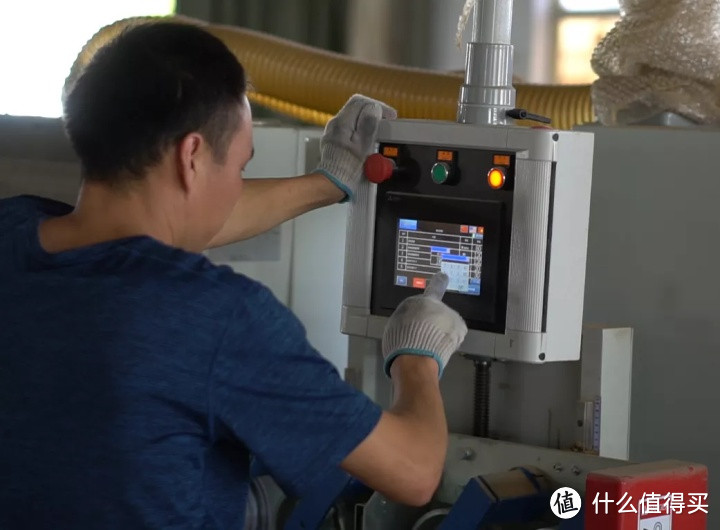
设定好后放入锯材。
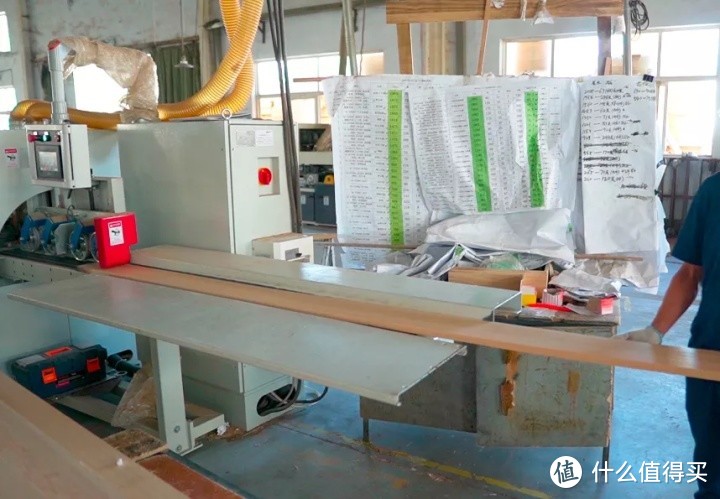
会在设定好的长度上进行切割。
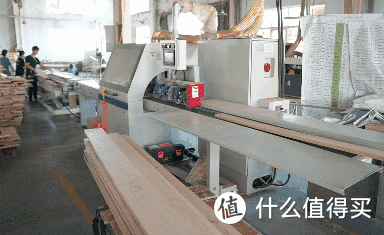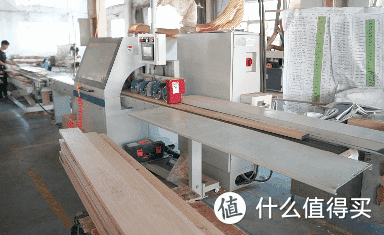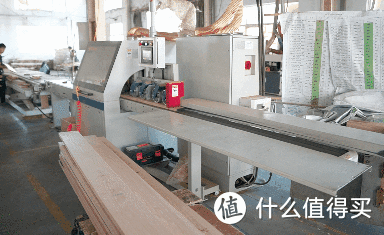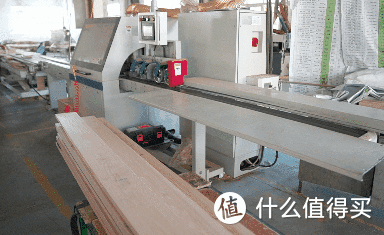
适合于大批量不需要筛选的锯材集中切割。
-
— 工序4 —
拼板
-
重点来了!
-
首先,并不是所有锯材都需要拼板。
比如床帮,要的就是整根不拼的木料,只要宽度和长度够就可以。
但如果要组成比较大的「面」,比如桌面、柜子等,就必须要靠拼板解决问题了。
-
拼板可以分为2个步骤:
-
步骤1:筛选
-

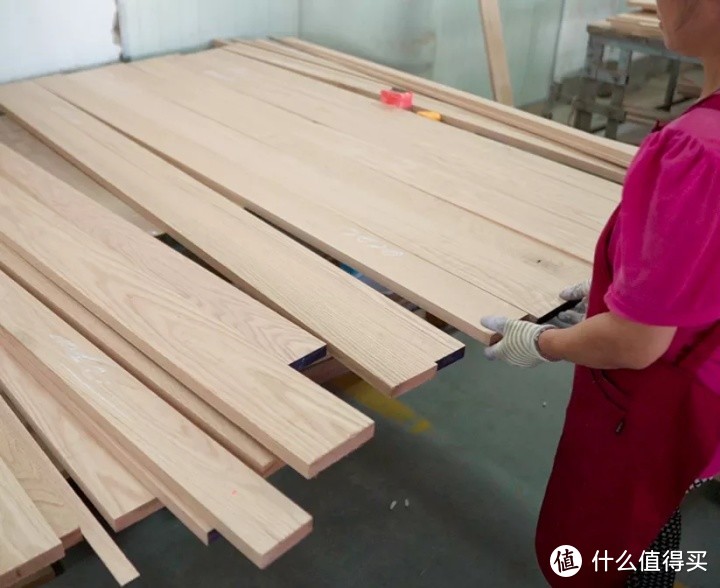
要拼花纹、拼颜色、拼宽度。
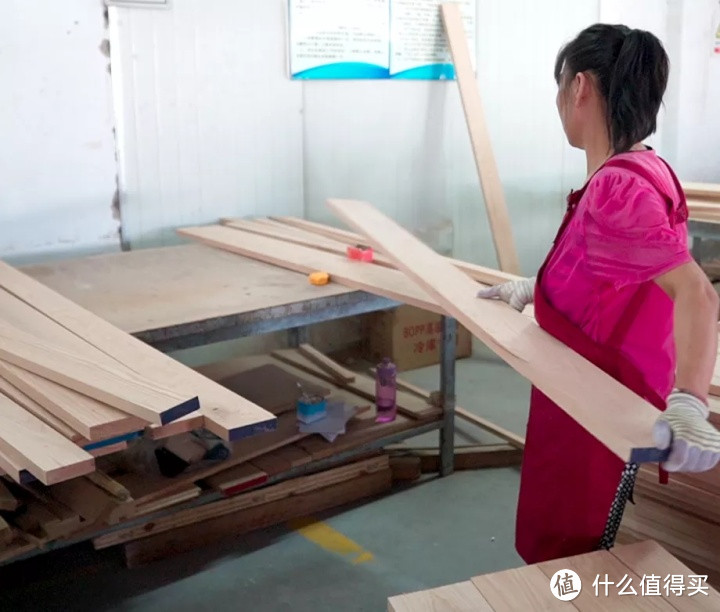
花纹,一般是一条直纹搭配一条山形纹。
有些人可能偏爱山形纹,恨不得能看见的地方都是山形纹……
但实际上,山形纹是径切的结果,天然存在应力不均的问题,都用山形纹很容易出现变形。
(后面会专门讲各种切法的优劣)
-
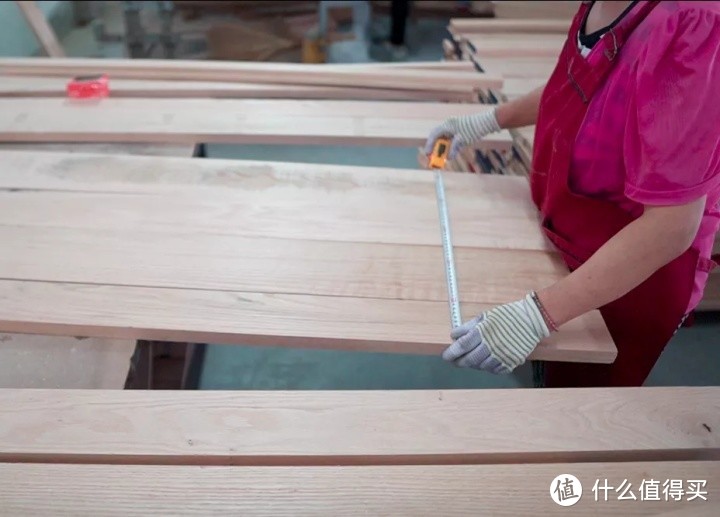
宽度也要搭配,保证够用,又要避免浪费。
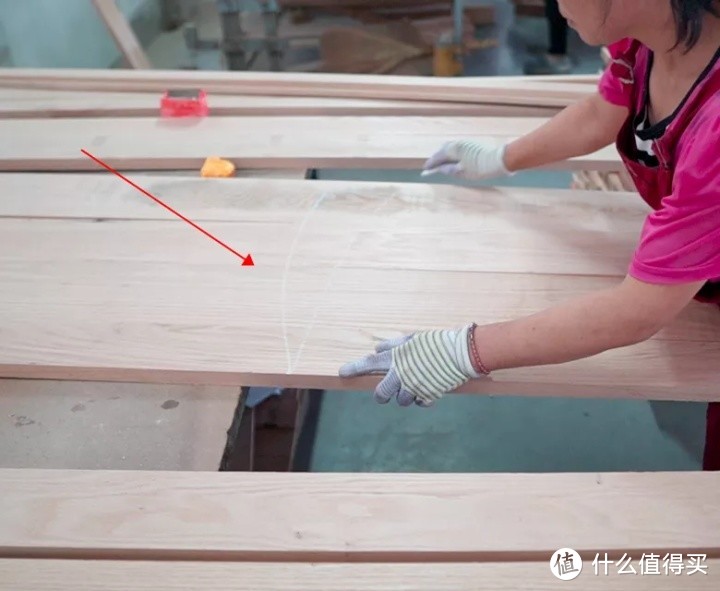
颜色、尺寸、搭配都没问题后,会画一个小标记。
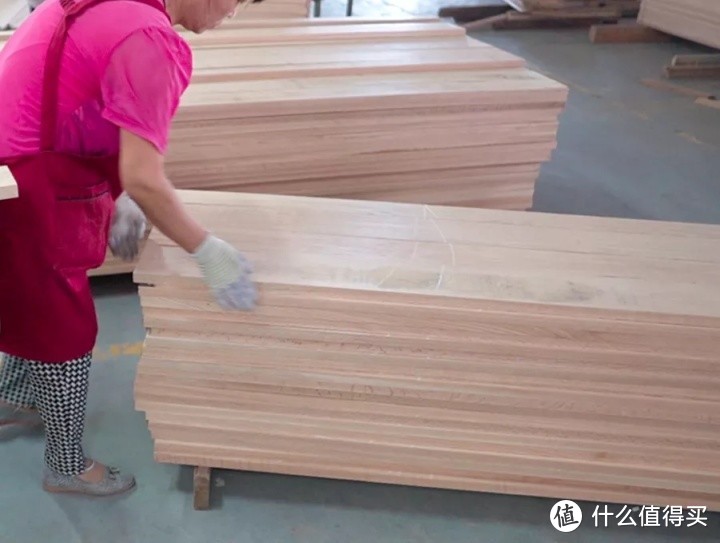
每一组一层,宽度都相近。
-
步骤2:粘接
-
板子和板子要想粘接结实,胶是必须要用的。
(对,没错,所有的实木都会用到胶)
-
粘接实木用的胶,是「白乳胶」,也常被叫做「乳白胶」或「木工胶」。
白乳胶的主要成分是聚醋酸乙烯酯,理论上是可以做到无醛粘接的,并不依赖于甲醛进行粘接。
当然,实际上很多劣质白乳胶还是会含有甲醛,原因你懂的,省钱嘛。
-
正在刷的这个,之所以颜色发暗,是为了增加强度并提升生产效率而加了固化剂。
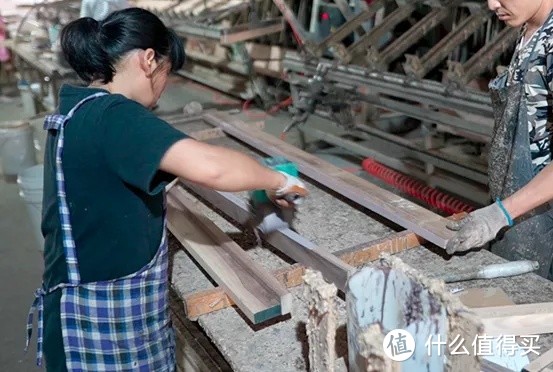
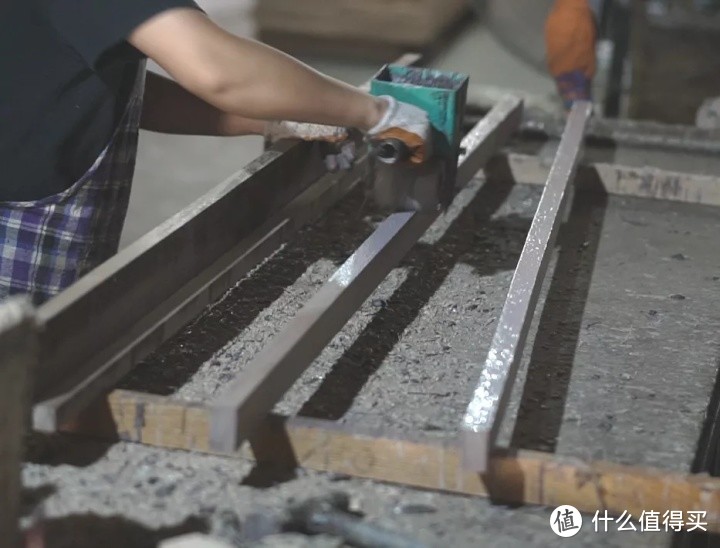
操作粘接的,一般是两人一组,一男一女。
女的力气不够,但耐心足,主要刷胶。
男的力气更大,主要操作上胶后的压合。
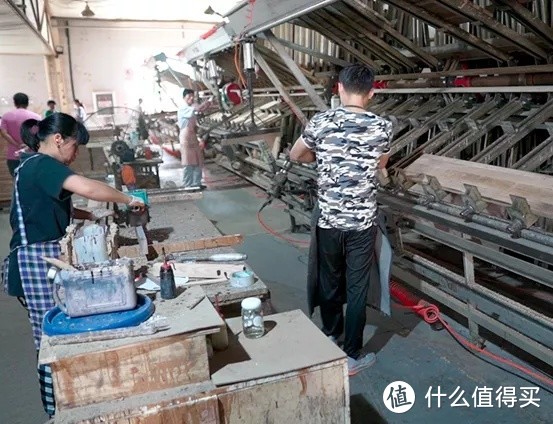
刷胶是个需要耐心的活儿。
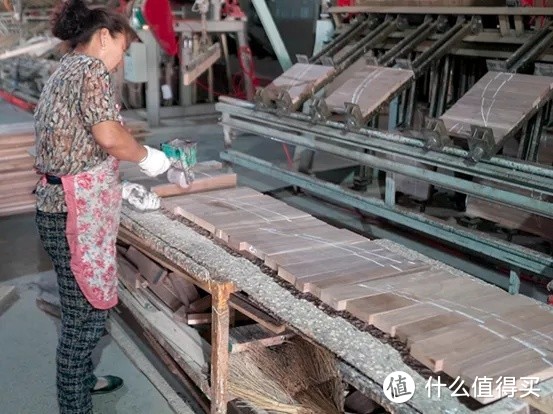
压合,还是需要有把子力气的。
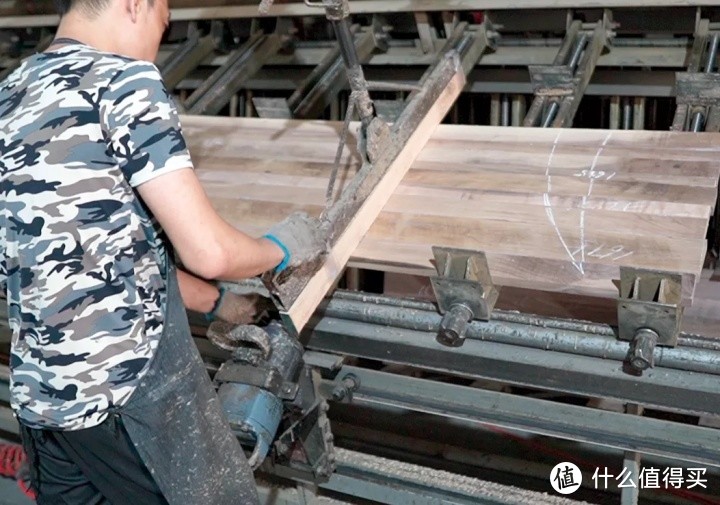
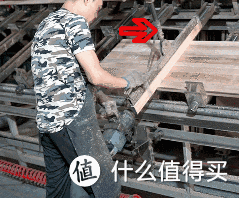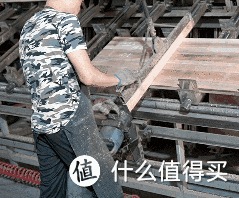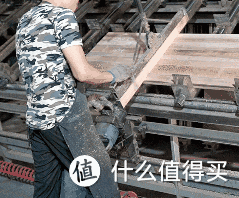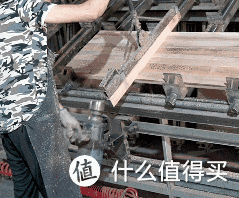
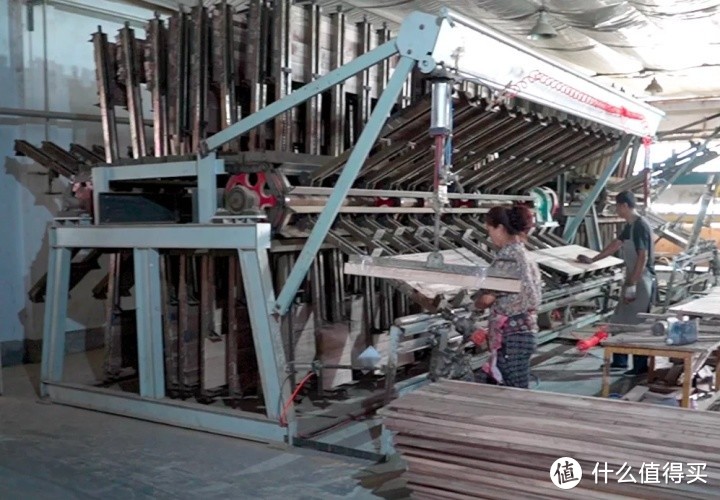
每次加压粘接,至少持续2小时以上。
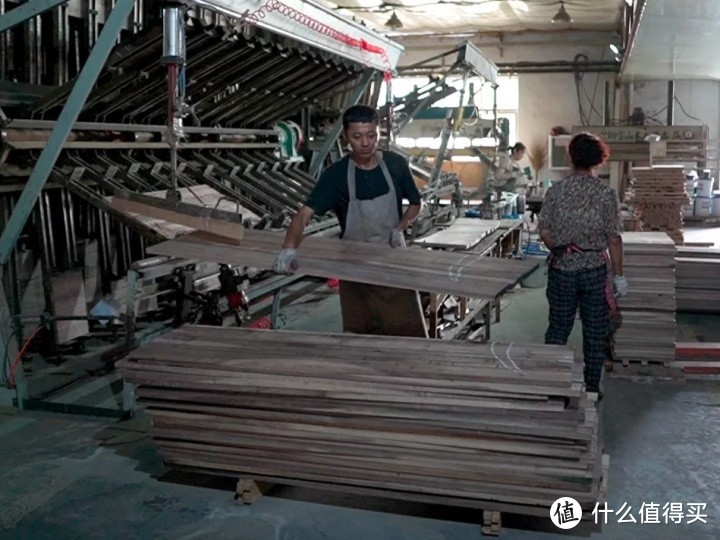
这一圈,20来组,轮一圈2小时肯定满足了。
压合粘接取下来,拼板就完成了。
-
问题来了:
实木家具为啥还得用胶?
-
如果不追求量化生产,做成天价手工品,不用胶也是可以的。
但,绝大多数情况下,无论是从手艺角度还是成本角度,这件事都不可能发生。
-
别说家具厂会用胶,就算你自己当木匠,你也一样会用胶……
劣质白乳胶确实可能含有甲醛等有害物质,但「真白乳胶」是没问题的。
-
所谓「无醛不成胶」,并不绝对。
尽管人造板里大量使用了脲醛胶和其他含醛胶,但它们都和白乳胶两码事。
白乳胶不需要用甲醛作为原料,当然也不会故意添加大量甲醛。
(感兴趣可以自己搜一下「白乳胶」了解一下,办公其实也会经常用白乳胶)
-
▲不加胶,时间久了容易脱榫
-
— 工序5 —
砂刨
-
为了粘接结实,胶的涂布都是过量的。
刚完成拼板的材料,表面会有很多残留的胶。
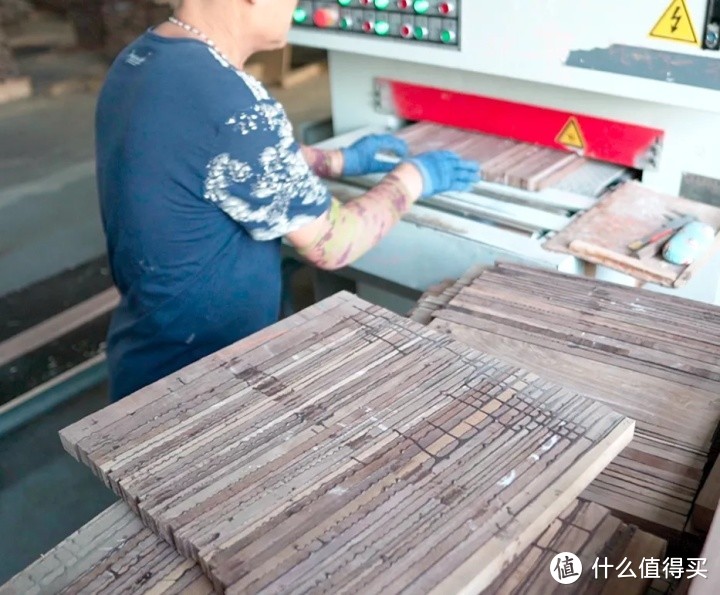
所以,在拼板之后,还要做一次刨砂。
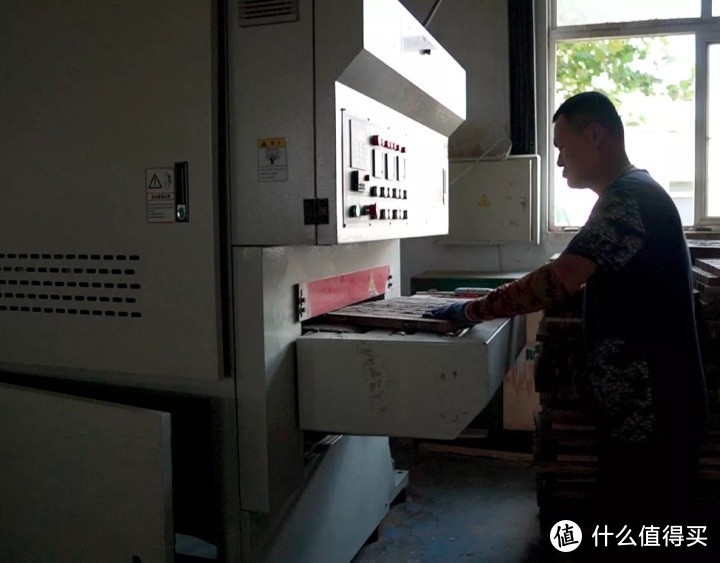
刨砂和砂光还不一样,以后讲到砂光时大家就知道了。
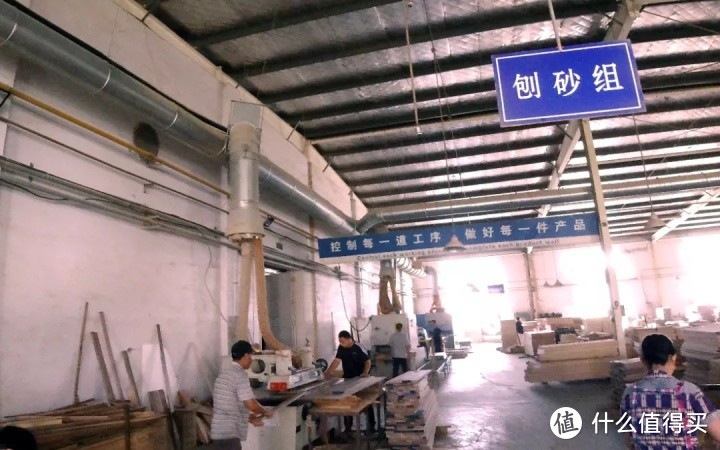
刨砂,先过一遍刨,再过两遍砂。
两遍砂纸,一遍80目,一遍120目,都是比较粗的。
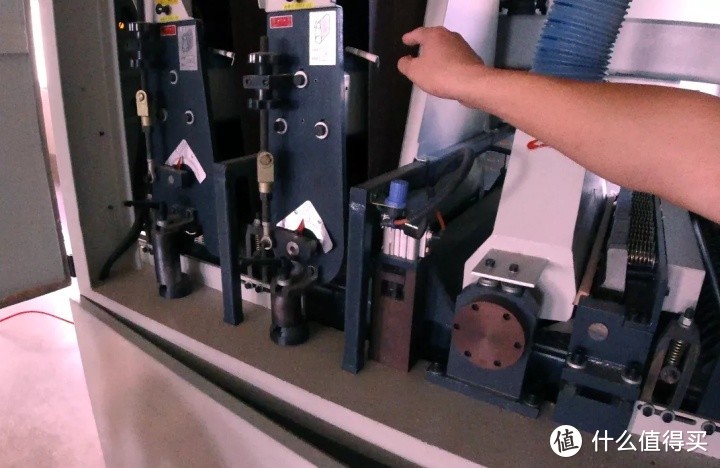
实操过程比较简单,这边推进去……
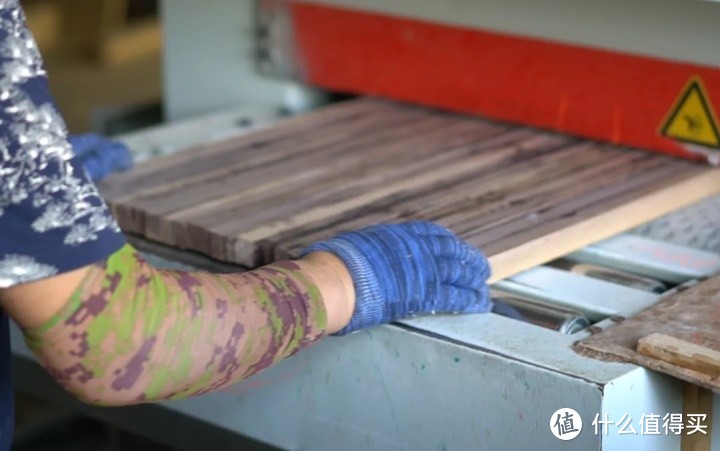
另一边拿出来……
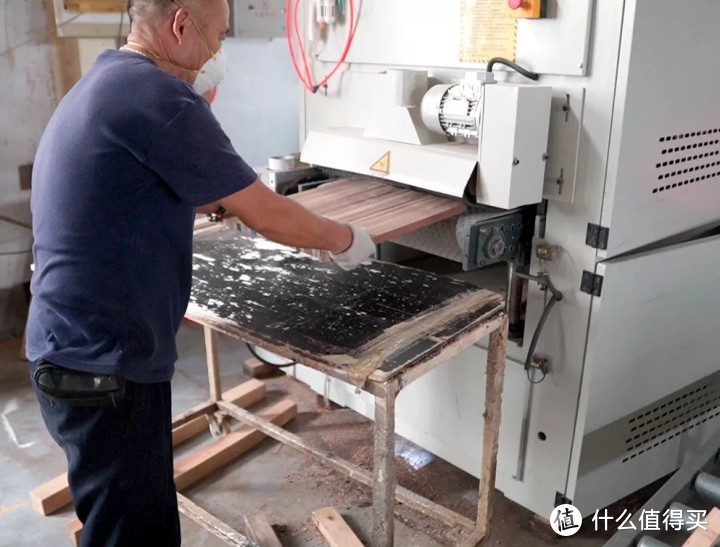
搞定!
表面再看不到胶。

-
5个工序讲完……
最后一个小问题!
-
上面几个环节在实木家具的加工制造中是「确定性」存在的,但并不是每个人都会把它们归纳到一起叫做「备料」。
在有些资料里,备料只包含三定(定厚定宽定长)。
而拼板和刨砂都是其后的独立工序。
这没有一定之规,怎么分都可以。
-
我采纳的「备料包括三定、拼板、刨砂」这种分法,有两个原因:
1)这几个工序一般都是在一起的,同一个车间
2)这种分法大的环节数量会减少,有利于新手理解
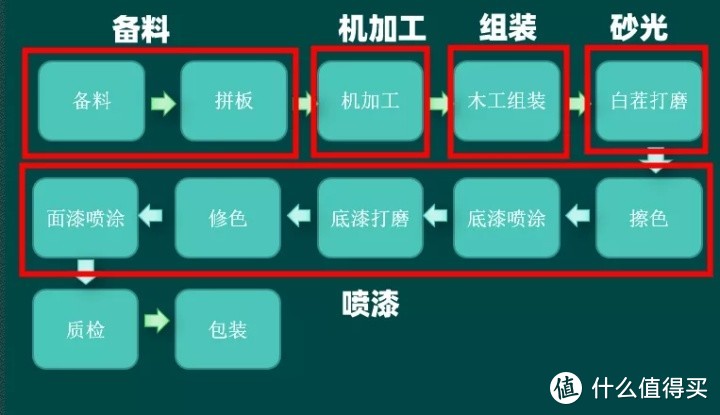
▲分成12个步骤……不如分5个好理解吧!
-
| 拼板到底有啥猫腻?
| 2个关于拼板的常见误区!
-
关于「用胶问题」,上面已经讲过了。
但还有2个比较常见的误区……
-
误区1:
拼板组合不是实木,是多层实木
-
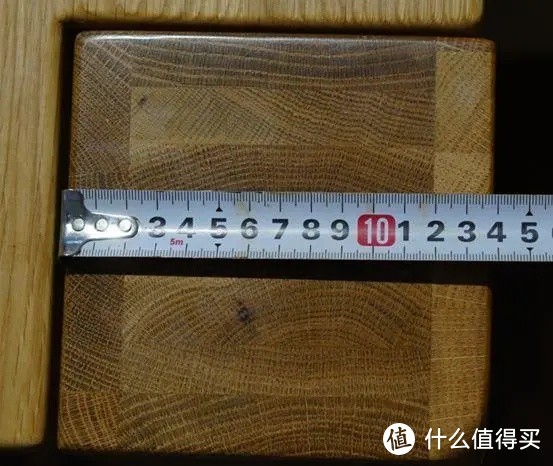
拼板,除了侧面粘接拼成1.8~2厘米的更大面积这样横向拼之外……
还可能会用划面粘接拼成更厚的大板或者柱子。
-
比如这种:
再比如这种:
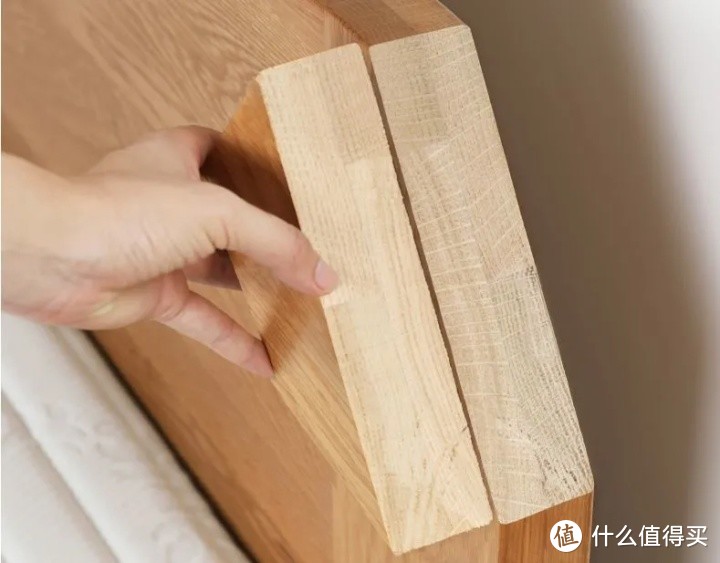
-
之所以要这样拼,是因为原材料本身(锯材)存在这种限制。
-
很多人觉得更厚的板子一定会更贵,比如5/4一定比4/4贵,而4/4又比3/4贵……
但实际上,锯材领域,除了4/4这个主流尺寸之外,其他尺寸都贵,甚至3/4都比4/4贵。
-
工业加工,重点不是料多料少,而是是否适合工业化大生产。
任何「用量不足」或「产量不足」的尺寸,都会更贵。
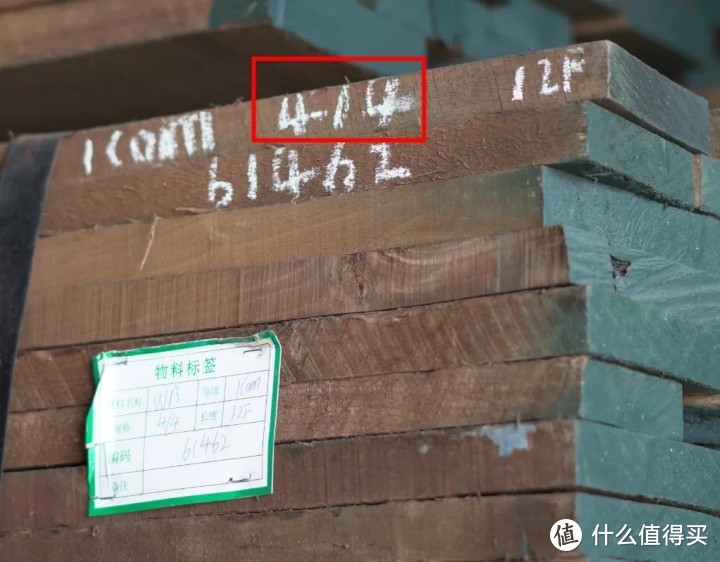
(备注:4/4就是1英寸,3/4就是0.75英寸,指的是锯材的厚度)
-
为什么不用更厚的木料?
是不是单纯图省钱?
-
像源氏木语和维莎原木这种品牌,因为产品售价比较低(无论相比同功能板式家具还是相比线下门店的同材质实木家具),所以常常被认为「之所以便宜,一定是偷工减料」。
这种心理我能理解……
但从实际操作来说,真的不存在!
-
有些人会觉得「厚料」更好……
其实,源氏这些家具品牌,并不是一味的追求使用「薄料」。
仔细观察就可以发现,其实用料是按需选择,需要就会用更厚的。
-
成本角度来说,用更厚的料没准更省钱。
更厚的原料,单价会更贵,但同时会更省工。
而工可能比料贵得多,省工反而比省料更省钱。
(自己找装修工人会有更多体会,省工才是真省钱)

▲装修旺季,不是你挑工人,而是工人挑活儿
-
之所以不会大规模的使用更厚的材料……
主要是怕太厚了更容易变形和开裂!
-
如果原木(整根的圆木)本身是更好的材料,何必切成一片片的锯材呢?
如果整块的木料才是好东西,中国古代家具为啥都是细长条呢?
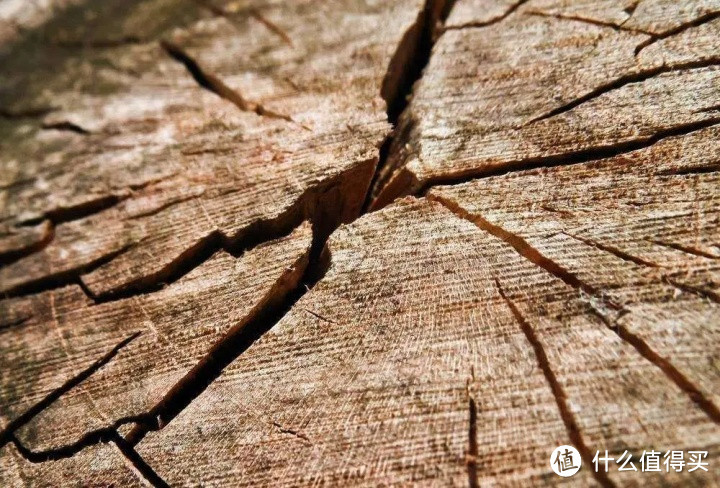
这其实也是实木家具的一大特点:
外观、功能、载重、耐用都要一一考虑周全,「平衡」很重要!
(是不是有点理解那些张口闭口「木性」的实木大师了?)
-
关于定价,我再多说两句:
-
的确,有些大牌旗下的橡木和黑胡桃都是天价,是源氏这种品牌价格的几倍……
但这并不代表他们的品质也是源氏维莎这些品牌的几倍!
-
我承认,有些更贵的品质的确会更好一些。
但也不过是从80分提升到85分或90分而已。
并不存在贵几倍就80~90分,而便宜是20~30分……
-
而且,真正能提升到85~90分的,凤毛麟角,十分罕见。
反倒是,大牌用更差的木料,卖几倍的价格,很常见。
(你不信?忘了开篇提的首富是谁了?)
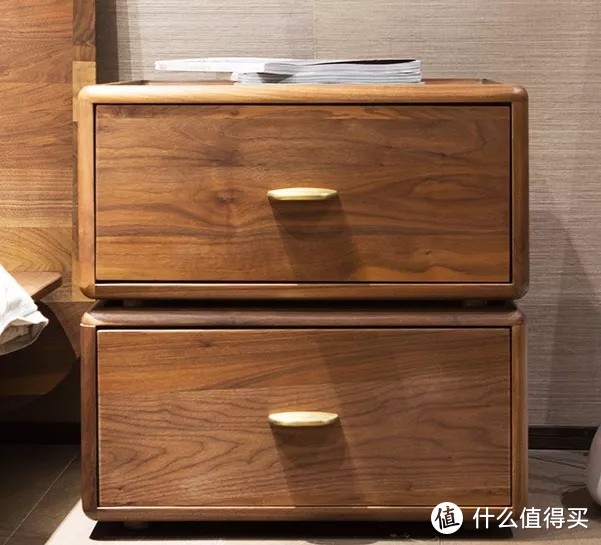
▲来,试着给这个床头柜估个价
(真实售价我会在评论里告诉大家)
-
误区2:
拼板不全是山纹,故意偷工减料
-
先思考一个问题:
中国传统审美里,更喜欢木材的山形纹还是直纹?
-
带着这个问题,咱们往下看。
-
一根原木,到底能切出什么样的断面,其实和切法有很大关系。
比如,下面这个图,您可以先好好看看,想想怎么切能「全是山形纹」,怎么切能「全是直纹」……
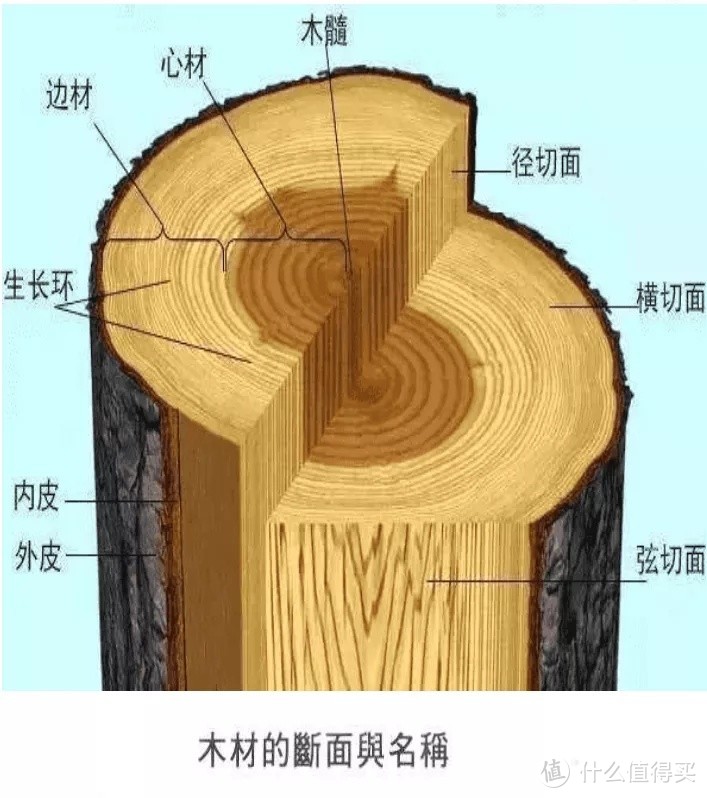
-
切出来全是「直纹」的,被称为「径切」。
而切出来全是「山形纹」的,被称为「弦切」。
是的,到底是直纹还是山形纹,和切法关系很大!
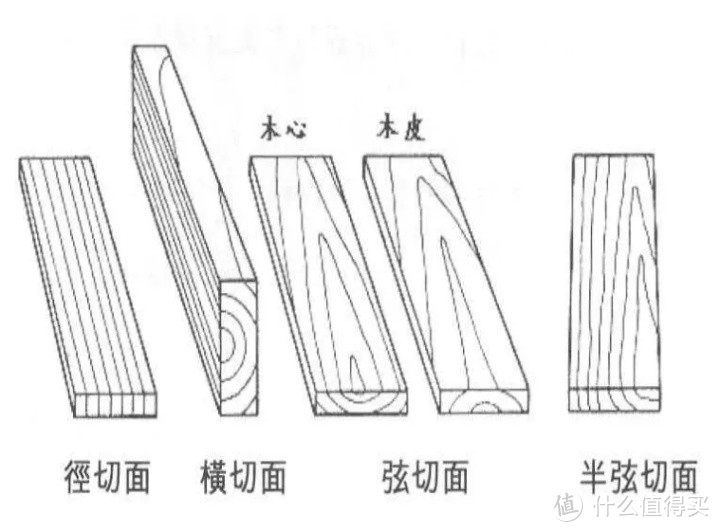
-
如下图,这样切就是弦切……
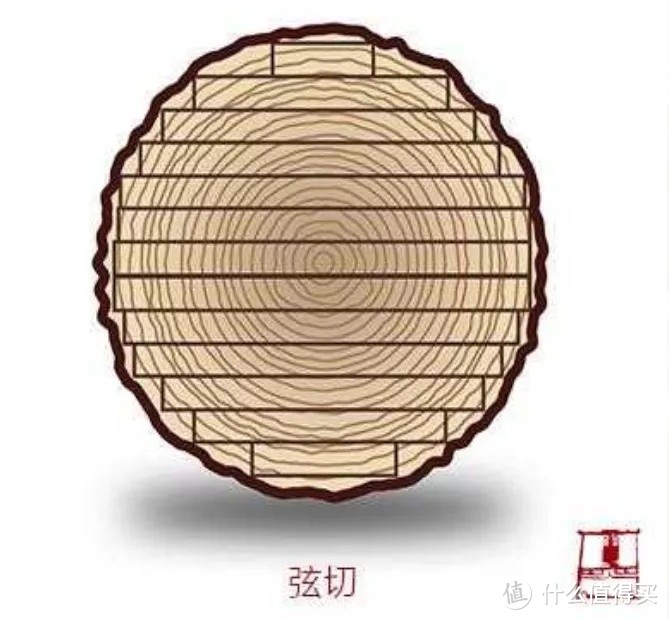
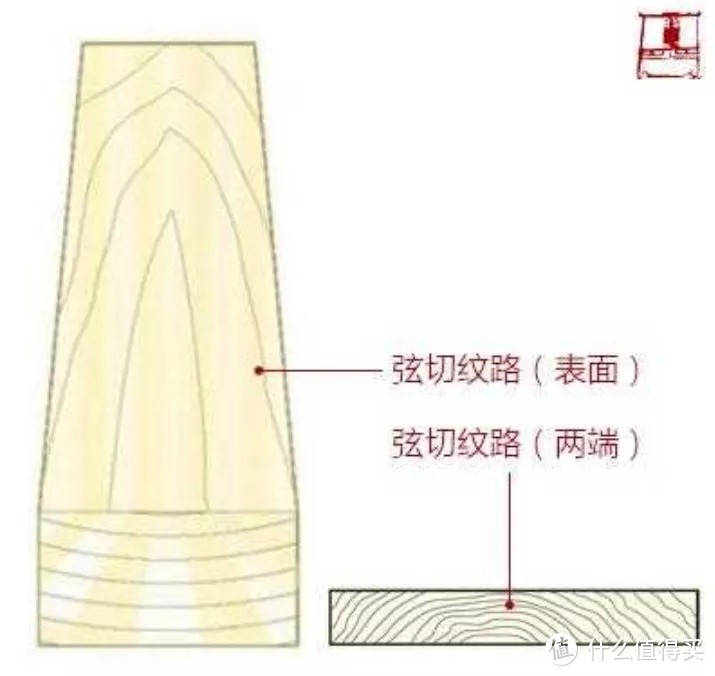
切好之后,端纹是比较完整的年轮。
中间几片宽度比较大,表面以直纹为主。
而靠近两端,宽度开始变窄,表面以山纹为主。
-
那是不是弦切才是更好的切法呢?
其实……可能并不是……
-
弦切山形纹的材料,因为两面密度不一样(靠近木心密度更高),所以收缩膨胀时可能会出现「瓦变」。
变形程度比较大,而且容易导致沿木射线开裂。
-
相比之下,径切其实要更麻烦。
而且,材料的浪费也比弦切更多。
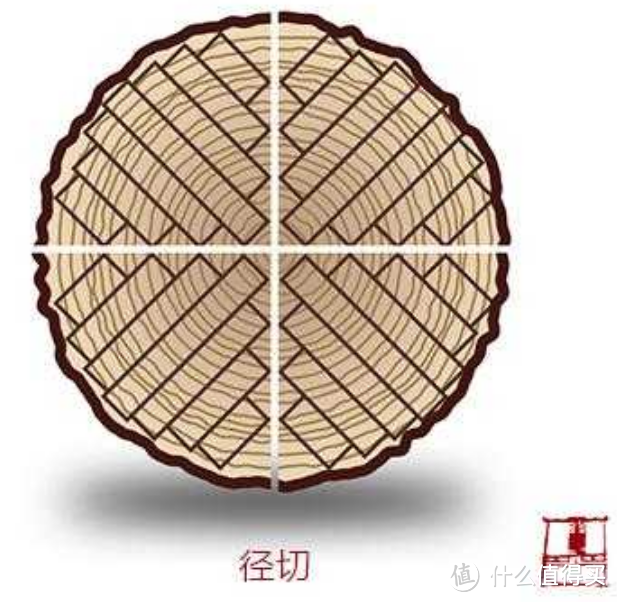
产出的木材,没有山形纹,都是直纹。
端头的纹路也是直纹,不太能看出有弧形的年轮纹。
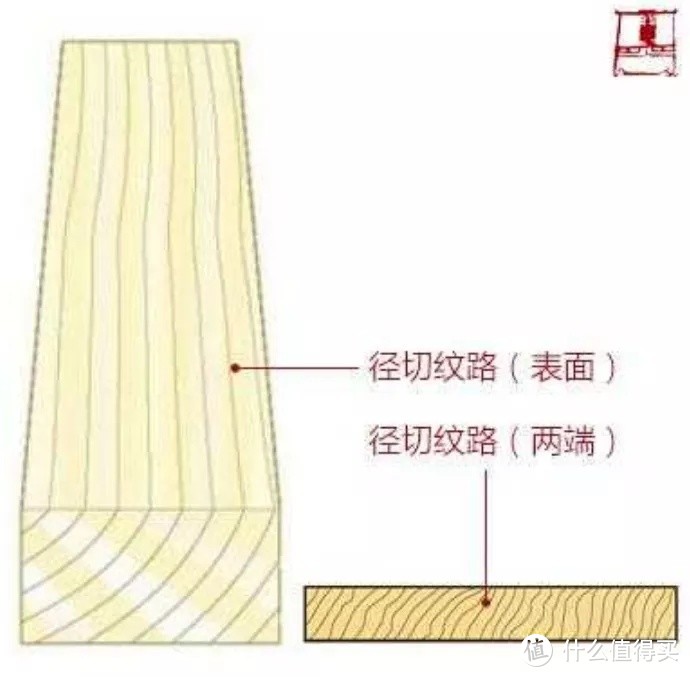
-
虽然直纹不太受部分人欢迎,但……
直纹的稳定性要比山形纹好一些,没那么容易大变形,开裂的概率也降低了。
-
-
现在明白为什么桌面不全是山形纹了吗?
因为,如果真的全是山形纹,一点直纹也没有,膨胀和收缩时的形变量会更大,轻则开裂变形,重则整个家具都要散架了!
-
好了,现在您还觉得山纹最好吗?
还依然觉得没全用山纹是偷工减料吗?
(那你觉得中国传统审美里,更喜欢山纹还是直纹呢?猜猜看~)
-
| 最后
-
实木生产的过程……其实挺枯燥无聊的。
这可能也是这类文章比较少的一个原因。
-
我会尽可能讲一些和选购以及使用有关的问题。
边看流程,边把问题带出来,再一起解决掉。
-
后续是机加工、砂光、喷漆等工序。
素材整理比较麻烦,可能要再等一段时间,我尽快!
-
此外,关于实木定制:
其实很多品牌都在做这方面的尝试。
我现在也和一些实木品牌合作,帮着他们搜集整理C2F的定制方案。
如果有这方面意向,可以留言告诉我,一起交流~~
————————————
这是我200万装修知识中的一篇!
感兴趣请关注我,帮您答疑解惑!
单毅讲装修,陪您把房子变成家!






校验提示文案
校验提示文案
回头看了看他家的茶几,好像也是没金属滑轨
多花100给个五金件也行啊
校验提示文案
校验提示文案
校验提示文案
校验提示文案
现在最好的解决办法其实是沿着年轮的方向转圈切,然后粘合成为加强复合实木。
校验提示文案
除了源氏维莎,还有什么推荐的品牌吗?实木定制的有么
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
回头看了看他家的茶几,好像也是没金属滑轨
多花100给个五金件也行啊
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
除了源氏维莎,还有什么推荐的品牌吗?实木定制的有么
校验提示文案