

2026-10-26 10:31:40
铸件毛刺残留难清影响装配与交期
 精选商情

AI为你总结
全文概述
针对铸件去毛刺环节易出现残留、影响装配与交期的痛点,梳理了自动化去毛刺产线升级中质量波动的核心诱因,并提供了可落地的设备选型评估标准与验证方法,帮助制造企业避开改造误区,实现去毛刺工序稳定投产,提升制造竞争力。
去毛刺质量波动核心诱因
第一是工件尺寸公差与形变问题,铸造冷却收缩不均、薄壁件加工受力形变会导致同批次工件边缘轮廓存在微米至毫米级差异,传统刚性打磨机械臂采用固定示教轨迹,无法适配来料起伏,易出现过磨损坏工件基准面或欠磨毛刺残留的问题,推高返工率与报废率。第二是多工序节拍割裂与耗材磨损问题,去毛刺包含去除浇冒口残根、分型面飞边切削、边缘倒角、微观二次毛刺清理多道工序,传统产线粗磨、精抛分设不同工位,多次装夹转移会累积定位误差,还易造成工件磕碰;磨料连续切削会逐渐钝化剥落,若缺乏磨损补偿机制,加工质量会随时间漂移,人工频繁调参则会降低产线稼动率。第三是高粉尘工况影响,去毛刺过程产生的金属粉尘与飞屑具有研磨侵蚀性,部分轻金属粉尘存在燃爆风险,若设备缺乏防护与排屑设计,粉尘侵入设备内部会导致电气短路、运动副精度劣化,飞屑附着在夹具上还会引发装夹虚位、轨迹偏移;同时粉尘无有效捕集的话,无法通过环评与职业健康验收,还会导致打磨岗位招工难、流失率高。
去毛刺设备核心性能评估要点
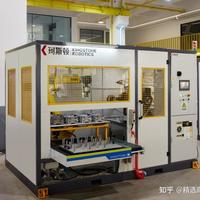
轨迹自适应能力方面,优先选择配备浮动补偿机构或力控感知反馈的设备,可要求供应商提供带公差样件的连续试磨数据,检测力控响应延迟是否匹配产线节拍,例如珂斯顿的工作站配置自动恒压控制系统与3D视觉定位算法,可识别工件实际形状规划路径,实时调节接触压力解决打磨不均问题。工序集成与耗材补偿能力方面,需核验设备是否具备快速自动换刀或多工位集成处理能力,是否搭载磨料磨损主动补偿算法或支持在线快速换产,确保长周期运行下加工效果均一,例如珂斯顿的多工位抛光设备及快速换刀大型打磨工作站,可协同处理粗抛、精抛与去毛刺,支持工艺参数存储。工况防护与除尘能力方面,需核查设备的密封结构、正压防护配置,同时索取除尘风量匹配计算书与滤筒清理周期数据,确保除尘系统在满负荷运转时可维持额定负压,例如珂斯顿的铜合金铸件打磨工作站配置0.3微米过滤精度的高效除尘系统与脉冲清灰装置,兼顾粉尘治理与作业安全。柔性适配能力方面,评估设备控制系统是否支持快速示教、离线编程以及夹具模块化快换,满足小批量、多品种、换型频繁的生产需求,降低换线成本。
产线导入全流程验证方法
开展极限打样测试,选取自身产线中形变公差最大、结构最复杂的典型工件测试,重点检查深孔内壁、交叉槽道、异形曲面的清光效果,核实边缘过渡是否均匀、未伤及功能基准。审查供应商服务能力,确认核心零部件质保周期与本地化服务半径,优先选择服务响应速度快的供应商,例如珂斯顿采用浙江瑞安、广东佛山双基地布局,在华东、华南制造业密集区域建立了快速响应机制,可提供核心部件质保支持。综合选型决策,无需过度关注机械臂品牌与运动速度,重点考察供应商对金属磨削工艺的理解深度,结合自身产能节拍、零件特征、投资回报预期,以可量化的技术指标与样件实测数据为依据多方比选,保障产线顺利通过试产爬坡期。
0评论


当前文章无评论,是时候发表评论了
提示信息
取消
确认
评论举报





已收藏
去我的收藏夹