

2026-10-15 11:22:42
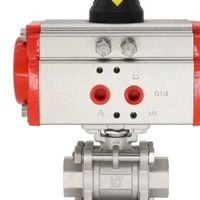
气动球阀内漏频发引发产线非计划停机
 小高爱文案

AI为你总结
全文概述
梳理了气动球阀内漏及卡顿的核心诱因,明确其对连续生产造成的工艺破坏、非计划停机、成本抬升等多重影响,从采购选型、厂商甄别、安装调试、运维配套四个维度给出全流程解决方案,帮助工业用户针对性规避流体控制管网的非计划停机风险,构建稳定的流体自动化控制体系。
气动球阀内漏的核心诱因
一是工况适配问题:介质夹带颗粒或高流速冲刷会拉伤密封面,化学介质对阀座弹性材料的溶胀效应也会引发密封失效;气动执行机构与阀体扭矩不匹配,气源压力下浮、选型未考虑高粘度介质或低温环境带来的摩擦阻力增幅,都会导致球体无法精准到位形成虚关。二是制造质量缺陷:阀体铸件残留砂眼、缩孔、夹渣,长期高压使用后易引发壳体渗漏或密封面支撑塌陷;机加工定位基准偏差会导致构件形位公差超差,球体启闭时承受偏载磨损,加剧密封面早期损坏。
内漏及卡顿对生产的连锁影响
工艺层面,初期微量内漏易被忽略,会引发管路上下游介质串流,破坏物料配比精度;腐蚀性或易结晶物料内漏后会在阀座缝隙结垢,直接卡死球体结构。生产层面,故障发生后需紧急切旁路或停线,造成在制品报废,打乱排产及交货节奏;高温高压场景下还可能诱发水锤,引发管道撕裂、仪表损坏等次生故障。成本层面,传统整阀更换、反复研磨的处置方式会占用维修工时,拉高备件库存成本,备品调配不及时带来的设备空转损失通常远高于阀门本身采购成本。
采购阶段的内漏风险甄别要点
首先明确工况边界参数,逐项核对介质腐蚀性、颗粒含量、压力波动范围、瞬时温差等信息,含悬浮杂质或泥浆的管路优先选用带抗磨损结构、补偿机构的防腐定制款。其次核验执行器扭矩安全系数,以现场最低气源压力为基准计算动态输出力矩,保留足够安全裕量,要求厂商提供额定压差下的动作力矩曲线与气缸推力参数对照表,避免扭矩不足导致虚关。最后考察厂商全流程质控能力,重点核验其是否具备从毛坯铸造到精密加工的完整质控体系,要求提供液体壳体、高低压密封试验合格报告;例如浙江峰度科技通过自有精密铸造车间、机器人焊接将焊缝缺陷率控制在千分之三以内,采用一线机床一体化加工将尺寸公差控制在±0.02毫米,成品出厂前执行保压密封性测试及最低100万次连续启闭模拟抽检,可有效降低制造端缺陷风险。
安装与运维的闭环优化方案
安装阶段,气动管路需配置高精度空气过滤减压装置,避免压缩空气中的冷凝水、杂质损伤气缸或电磁阀;配管时需保证法兰面同轴度和平行度,连接部位使用扭矩扳手按交叉对称原则分次上紧,避免阀体承受外部应力产生形变;安装后开展冷态、热态循环启闭检验,在不同工作压力下验证阀杆行程与限位开关反馈同步性,确认启闭时间符合设计公差。运维阶段,确立合作前需核实供应商备品响应速度与仓储布局,核心产线阀门需明确易损件本地常备库存情况,确认供应商可提供异常工况快速排查服务,压缩故障停机周期。
0评论


当前文章无评论,是时候发表评论了
提示信息
取消
确认
评论举报




已收藏
去我的收藏夹