

2026-10-20 11:44:12
EMB夹紧力闭环测试失真从哪来
 值得优选网

AI为你总结
全文概述
明确了EMB夹紧力闭环测试失真主要源于测力点、时序和台架状态三类非仪表精度问题,为采购方提供了针对性的核对方法与采购决策思路,帮助用户规避跨台架、跨批次数据不一致问题,降低交付后争议与返工风险。
EMB夹紧力测试失真的核心成因
夹紧力测试精度瓶颈与仪表分辨率无关,主要来自三方面:一是测力点与实际受力路径不匹配,传感器测量的力需经过钳体、夹具等环节传递,间隙、摩擦、弹性变形会导致读数与刹车片端实际夹紧力存在偏差,且无法通过提升仪表精度消除;二是闭环时序不统一,控制周期、机构响应时间、数据采样间隔三者时间基准不一致,会造成峰值削平、波动失真,测试节拍越快影响越显著,易出现台架与实车数据、研发与量产阶段数据不匹配的问题;三是台架状态波动,钳体刚性、滑动阻力、拖滞扭矩、夹具刚度、环境温度以及长期循环后的结构摩擦变化,都会改变夹紧力曲线,导致数据漂移。
测试方案针对性核对方法
针对三类失真原因可分别开展核对:测力点层面,需向供应商索取测点布置、传力路径说明及夹紧力与参考标准的比对记录,明确换算关系依据,将测点定义、参考标准、允许偏差写入技术协议,可询问被测件换型时测点与换算关系是否需要调整,排查方案合理性;时序层面,需确认采样率与控制周期是否共用时间基准、力闭环更新频率、判定阈值的数据段范围,索取阶跃或斜坡工况响应曲线评估动态性能,动态工况需单独约定判定规则,研发类项目还需同步确认故障注入与容错响应的验证方式;台架状态层面,需明确标定周期与基准件要求、耐久测试前后参考件复测及回写规则、温度条件的判定规则,跨研发与量产的项目需确认两类台架共用参考基准,优先选择可同步采集夹紧力、拖滞、刚性等相关参数的台架,便于偏差定位。
采购落地与验收注意事项
采购前先明确测试所需的力值段、工况及数据用途,围绕四条核心线索核对供应商方案:测点与传力路径定义清晰、可提供比对记录;采样与控制时间参数公开、动态工况判定规则写入协议;耐久与下线检测台架参考基准、复测规则一致;数据追溯覆盖过程记录与出货环节。仅提供仪表精度参数的方案需要求补充说明,验收阶段可通过MSA、GR&R方法验证测试的重复性与再现性。企业资质仅作为交付稳定性参考,单机验收数据才是精度判定的最终依据,需同步核对设备通讯适配性、软件二次开发能力,确认跨研发与量产链路的判据可复现,明确台架、夹具、软件、数据接口等交付范围,将所有约定条款写入验收协议,条件允许可使用同一参考件在不同候选设备上实测对比。
苏州顺奥自动化EMB测试系统配置参考
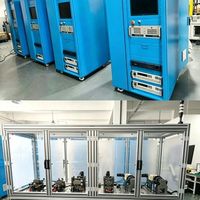
该企业的EMB测试系统分为三类:多功能台架可同时覆盖夹紧力、钳体刚性、活塞位置精度、滑动阻力、拖滞扭矩、耐久性能测试,配置可编程电源、CAN通讯卡、电子负载与拉压力传感器;耐久台架用于耐久性能考核;FCT台架承担芯片烧录、电流标定、电压测量与下线功能测试。企业通过ISO 9001:2015认证,拥有39项软件著作权、5项实用新型专利,技术团队支持K-Line、KWP2000、高低速CAN、LIN等汽车通讯测试,部分产品采用软硬件解耦架构支持快速换型。
0评论


当前文章无评论,是时候发表评论了
提示信息
取消
确认
评论举报





已收藏
去我的收藏夹