9月15号晚上,两条讲喷嘴的内容几乎同时上线:知乎发了《喷嘴与热端:为何升级?怎么选》,B站的「不同口径、流量、材质一次讲清」也在同天更新。知乎哔哩哔哩
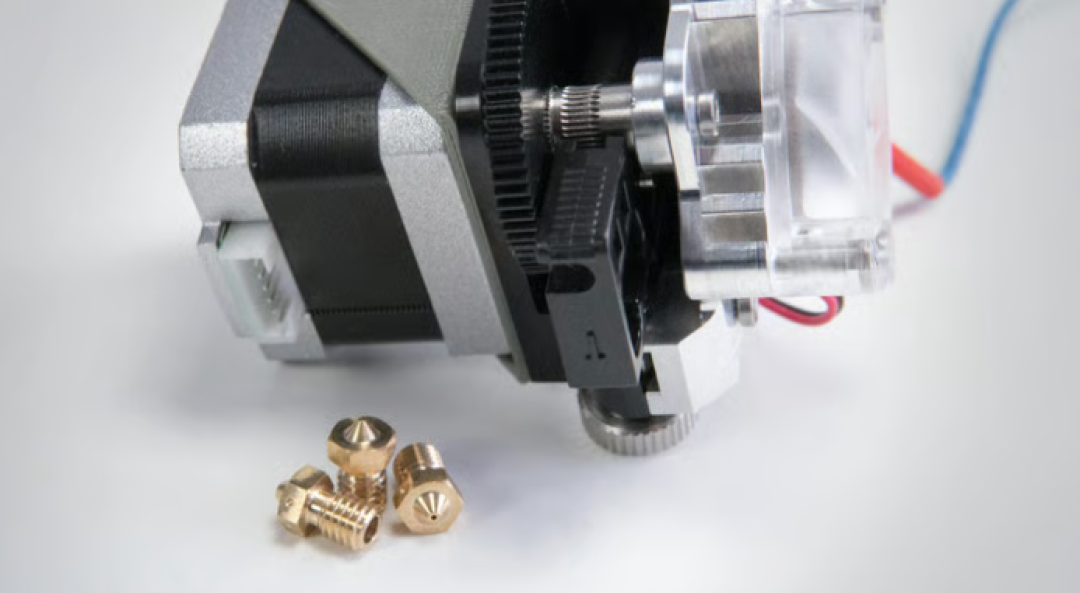
两个评论区当场撞出两个阵营:一派认为0.4完全够用,另一派刚下单整机就在犹豫要不要提前把碳化钨喷嘴囤上。小红书上还有一位,堵料堵到第809小时才把原厂嘴换掉,换完直言"新喷嘴真香"。哔哩哔哩小红书
这就是这个圈现在最真实的分歧:耗材价格战之后,碳纤维、夜光、石纹、塑钢甚至TPU64D这些新料都进了家门,机器的升级压力第一次集中到了喷嘴这个几克重的小零件上。拓竹官方已经把R1的新品预告排到了9月22号。双11凑单季眼看开始,喷嘴正在变成配件购物车里的常客。这篇文章不吹"升级真香",先把三笔账算了——顺便说清哪些人一分钱都不用花。哔哩哔哩
第一笔:材质账——42%的人换喷嘴,只为了"耐磨"一件事
9月15号那份选型指南里引了个今年的调查:42%的人换喷嘴是为了耐磨,16~17%是为了提速或提精度,还有25%的人从来没换过。知乎
换嘴理由的排序很诚实:先倒下的从来不是"不够快",是研磨料嘴里的铜嘴——打碳纤维尼龙、夜光料这类研磨性耗材,几卷料就能把它磨废。对号入座:知乎
只打PLA、偶尔PETG:原厂铜嘴或不锈钢嘴就是命定之嘴。评论区那句"不打纤维用不到吧",是这个领域最狠的劝退真话。
偶尔尝鲜碳纤PETG、夜光:不锈钢换硬化钢一步到位。有车主晒过账:官方硬化钢嘴打了好几卷CF再加一卷GF,“看不出有什么问题”,嫌弃的只是悬垂变差——那是切片参数的事,别算在喷嘴头上。哔哩哔哩
常打CF/GF、石纹这类磨料:直接硬化钢起步。9月15号那条视频的UP主自己就踩过坑:用不锈钢喷嘴打碳纤维PETG,属于拿原厂配置硬扛研磨料。哔哩哔哩
又要高温又要耐磨:才轮到碳化钨、碳化硅、红宝石这些"铁嘴"出场。这里补一个反直觉细节:磨耗也分含量——评论老哥提醒,所谓"一卷能用50卷"吹的是5%碳含量的料,15%的纤维含量又是另一个消耗速度。买嘴按你常买的料算,不是按哪个听起来高级。哔哩哔哩
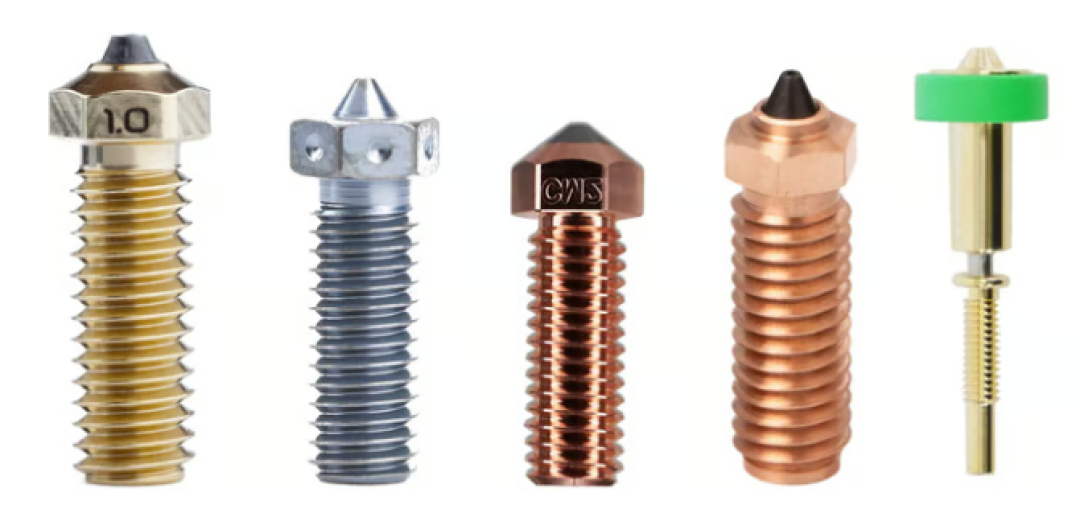
价格梯度同样值得摊开:第三方热端的替换嘴一颗只要4~6块,红宝石嘴批量价不到20块。碳化钨这个段位,评论区卖家直接开报——标着239块的"官方价",他这里218。而拓竹自己,也是今年1月才把原厂碳化钨嘴上架。从4块到239块,差的就是你那卷CF料配不配得上。哔哩哔哩哔哩哔哩
第二笔:口径账——0.6不是"大号0.4",救得了堵头,救不了烂料
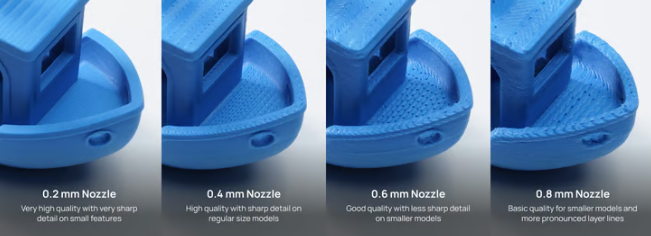
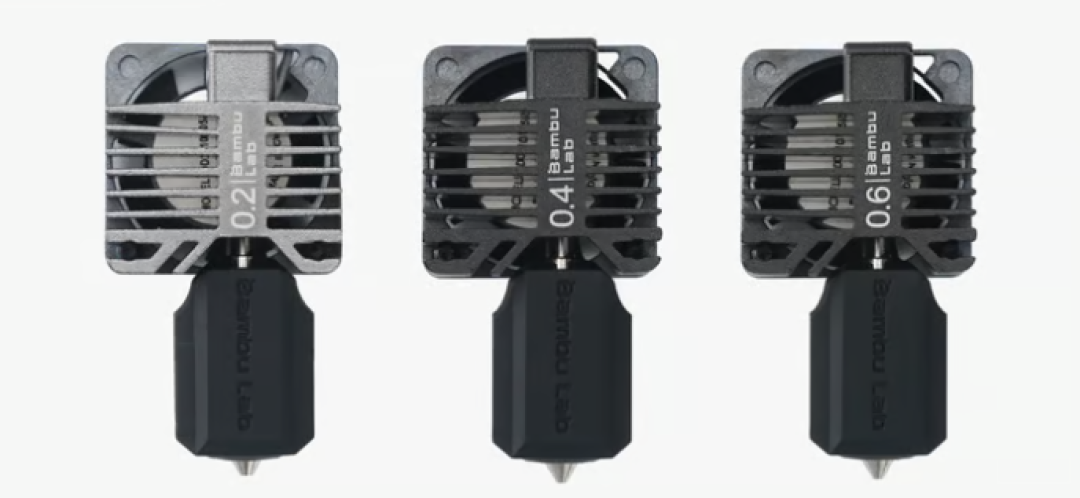
选型指南给的排序很直白:0.2打微缩细节,0.4日常通用,0.6~0.8功能件、结构件,1.0纯大件粗稿。大嘴的好处就三条——省时、不易堵、打研磨料更顺;小嘴的好处也三条——精度高、悬垂好、支撑好拆。知乎
但有三件事得先说破:
大不等于快。0.6省下的填充时间,会被更糙的首层和塌下去的悬垂吃回去。打摆件的人换0.8,属于花钱买退步。
口径和材质是组合题。碳纤PETG这种又磨又容易堵的料,攻略里推荐的是"硬化钢+0.6"的组合来减少堵头——单换任何一个都不算解。知乎
大口径救不了烂料。有人认真提问"塑钢线层粘极差,能不能换大口径加大线宽来救",得到的回答很冷静:线径本身不一致,怎么救都救不回来。料账,别拿嘴来结。哔哩哔哩
第三笔:流量账——高流量的墙从来不在口径上,在mm³/s里
“高流量是不是一定更快”?这句话是今年喷嘴营销里最需要翻译的一句。真正的天花板叫MVS(最大体积速度),单位mm³/s:普通热端打PETG大概10~15,高流量嘴能开到20~30;E3D那颗0.4mm Revo高流量版在240°C下实测27,普通版只有17——同一个0.4的口径,流量差出六成,墙在熔融区结构上。知乎
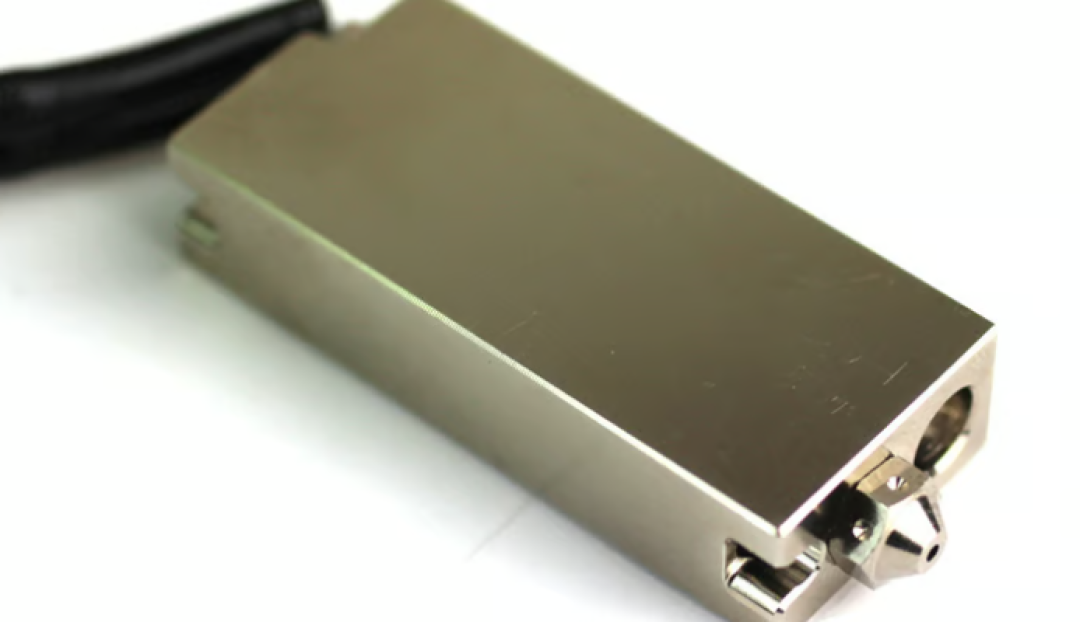
所以火山式把熔融区加长到约21mm、熔融体积翻三倍;Bondtech的CHT把耗材劈成几股细流,熔得更快更匀;再夸张的超级火山要80W加热棒、能上500°C,桌面机根本用不上,不用想。想提速,先看热端结构,再看喷嘴数字。而且有三句丑话要说在前头:
换嘴≠装上就用。碳化硅车主实测提醒:导热变好、内壁变滑之后,部分耗材反而挤出过多,流量比例、回抽、压力提前、K值全要重新校准,甚至要降温。哔哩哔哩
便宜嘴的雷在公差。有车主原话:"换了钢喷嘴,打印效果直接垃圾到爆。"喷嘴是精密件,不是9块9凑单件——价格战里囤的便宜嘴,先把机器里那颗用好再说。
先看你机器吃哪套接口。老机器MK8/E3D V6通用螺纹随便换,新机器越来越爱搞专用接口:买错接口的,比买错材质的还多。倒是拓竹、Prusa这类新款能识别你装了什么热端,自动调参数或者报警,用铜嘴打碳纤会提前提醒你。A1这类机器官方口径选项0.2/0.4/0.6/0.8本来就是齐的,换口径不一定要买第三方。知乎
最后:谁该动,谁该按住
该动的三类人:CF类耗材第二卷已经在路上的;一直用0.4打功能件、嫌打印时间受不了的;同一个喷嘴已经堵到第三次、开始影响尺寸的。
该按住的三类人:纯PLA家用党——25%的人从没换过喷嘴,日子照样过;"先囤着以后玩"的器材党——等双11凑单,或者等9月22号R1发布会把官方配件价格带重新排一遍;还在保修期里的新手——先去查原厂硬化钢有没有活动价,别急着上第三方。
值得继续盯的信号:第三方碳化钨已经开打价格战,官方高流量碳化钨何时跟进、什么价,B站已经有H2C高流量热端的流量实测在试水;换头战争(C5、U1、H2C、i8)打到现在,喷嘴和热端正在从"随机附件"变成一门单独的生意——这轮卷完,几克重的小铜套,大概率会像耗材一样按材质分层定价。
喷嘴是整机上唯一直接接触你"选择"的零件:口径决定长什么样,材质决定能用什么料,热端决定能跑多快。与其刷完视频冲动换一颗239的嘴,不如先看一眼手里那卷料:它不含碳纤的话,就让0.4继续安心走它的天下。