













15
12
工业内窥镜怎么挑?按检测场景匹配探头才是关键
2026-11-14 09:34:19
0点赞
0收藏
0评论
做无损检测、设备运维这么久,见过太多同行采购工业内窥镜踩同一个坑:比价的时候死死盯着分辨率、屏幕尺寸,看宣传页 4K、大屏、高帧率就觉得捡到宝,等设备到货带去现场才发现,探头塞不进检修孔、拐角转不动、内壁反光一片惨白,几万块的设备直接沦为摆设。
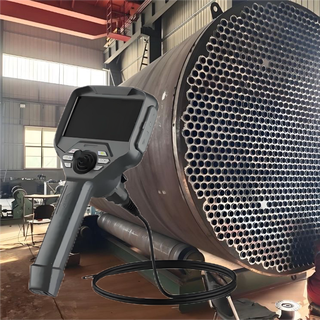
很多人误以为主机是内窥镜的核心,其实不然。探头才是整套系统真正的瓶颈。主机负责成像处理、存储、显示,但能不能抵达待测区域、能不能多角度观察、能不能精准测出缺陷大小,全部由探头决定。选型的底层逻辑,从来不是挑参数最高的,而是挑和你的检测腔体、工况环境匹配的。下面一步步拆开讲清楚选型逻辑,从硬指标到场景适配,给做 MRO、质检、铸造、能源行业的朋友一份可落地的选型指南。
一、第一道门槛:探头直径,决定你能不能 “进得去”
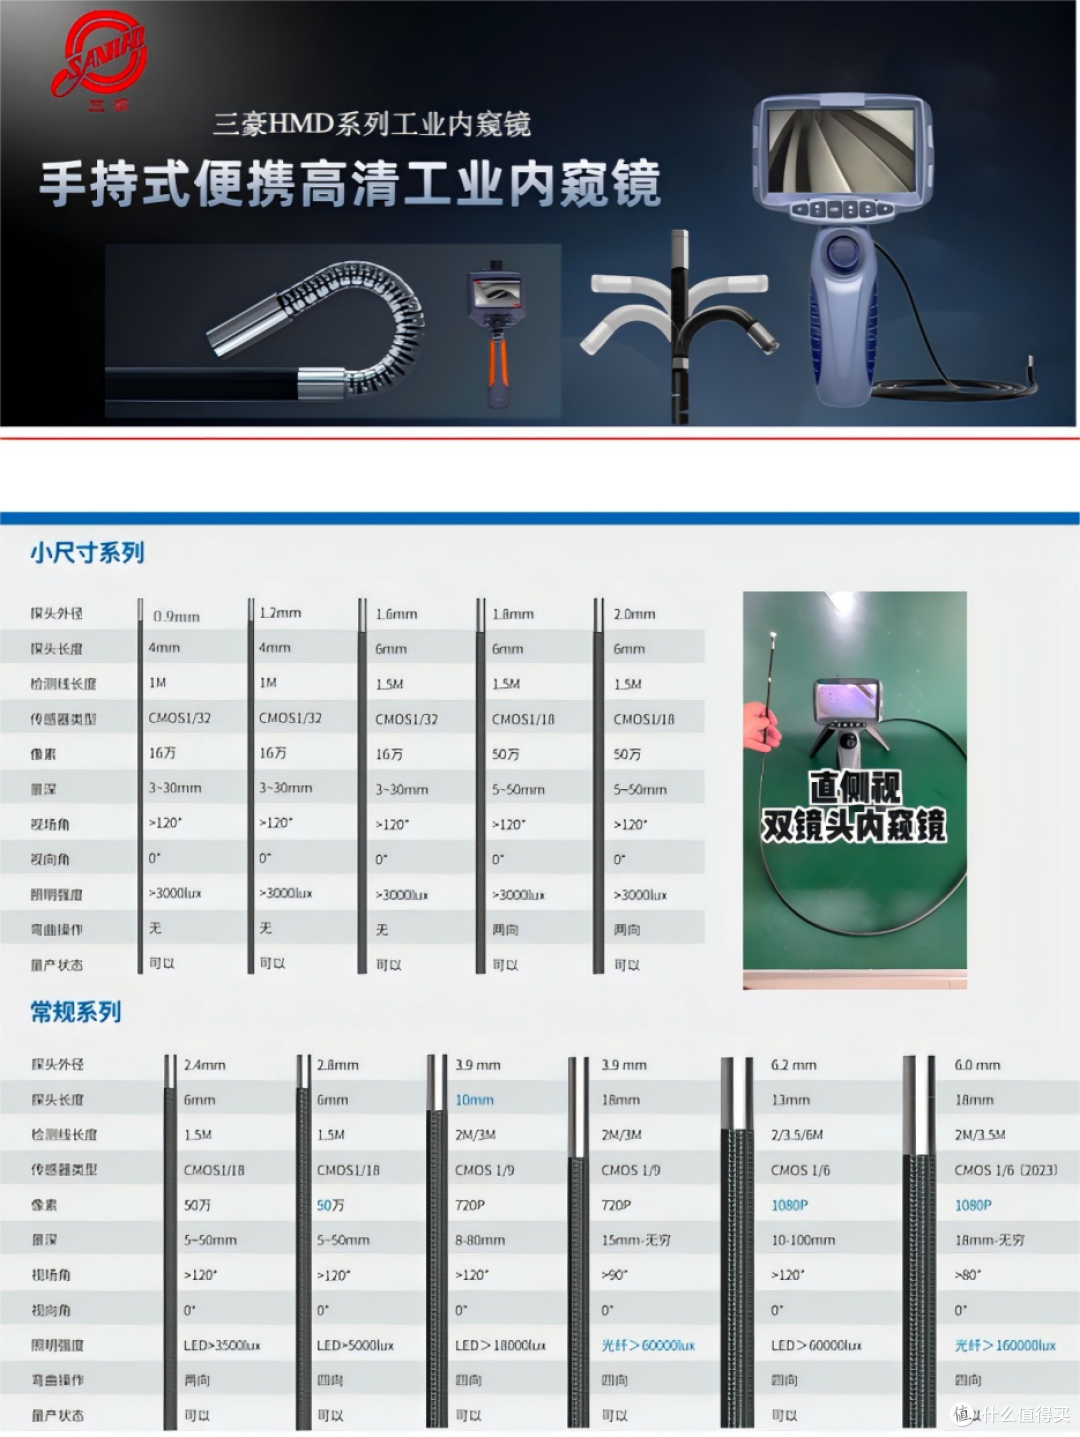
选型第一步,不要看像素,先拿卡尺量清楚所有检修入口里最小孔径,探头外径必须小于这个尺寸,这是不可妥协的硬条件。很多客户盲目追求超细探头,最后反而得不偿失。
2.0–3.0mm 超细探头:多用于航空发动机叶片流道、燃气轮机冷却通道、精密液压阀体交叉孔、铸件微小气孔检测。优势是可以进入常规探头无法抵达的微腔;短板同样明显:管线内部光路、导线空间有限,光通量低,照明偏弱,管线更纤细,抗挤压、抗切割能力差,对操作人员使用手法要求高,适合高精度、低频次的精密 NDT 检测,不适合粗糙铸件毛刺环境长期使用。
3.5–6.0mm 通用精密探头:目前市场上应用最广的黄金区间,汽车缸体火花塞孔、风电齿轮箱内部、汽轮机腔体、管道焊缝、注塑模具型腔都在这个范围。这个规格平衡了管线柔韧性、照明亮度、成像画质和耐用性,绝大多数型号标配四向电动导向,兼顾通用性和扫查能力,是工厂 MRO、第三方检测机构的主力选择。
6.0–8.5mm 中大口径探头:适配压力容器、锅炉汽包、大直径管道、大型减速箱内腔。更大的镜头感光芯片,照明模组功率更高,成像通透,远距离观察画面噪点更少;代价是最小弯曲半径变大,复杂分支腔体、狭小拐角很难通过。适合大空间、通路简单的巡检场景。
避坑要点:够用就好,不要一味追求更细。同技术体系下,探头直径越小,景深、照明强度、管线耐磨性能同步下降,只选刚好能通过最小开孔的规格即可。
二、导向结构:看腔体是直孔,还是多拐角盲腔
孔径满足之后,第二个问题:腔体里面有没有拐弯、有没有分支,需不用多角度贴壁观察缺陷?
固定硬杆 / 半定型管线:只有直通道、无拐角,比如简单通风管道、直筒腔体巡检。没有转向结构,成本低、推线顺畅,但是镜头角度固定,只能看正前方,侧壁缺陷极易漏检。
两向导向(上下摆头):仅存在单一转弯的腔体,只需要上下调整镜头角度,适合简单筒体焊缝、箱体内部目视排查,预算有限、检测结构简单时可以选择。
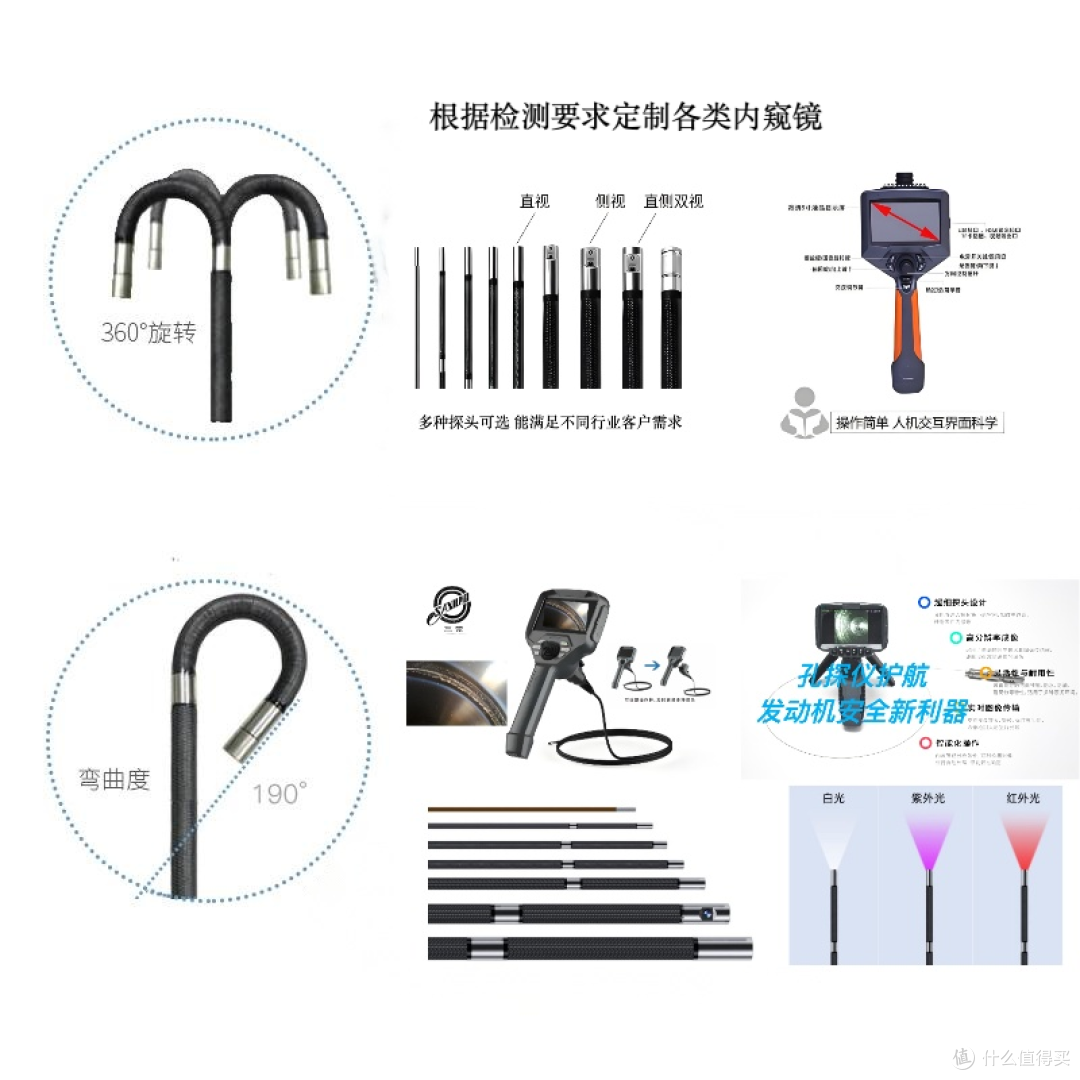
四向电动导向(360° 伺服蛇骨):专业无损检测的主流方案,也是复杂内腔刚需。航空燃机叶片、齿轮箱、复杂铸造流道,腔体交错、死角多,需要镜头上下左右全角度转动,紧贴内壁扫查裂纹、点蚀、掉块、涂层剥落。 这里额外区分:钢丝拉线导向 vs 纯电动伺服导向。传统拉线结构,长时间反复转向容易松紧不一,定位重复性差;纯电动伺服导向转向顺滑、角度可控、定位稳定,长时间连续检修,操作人员的判读一致性更高。
三、管线护套与防护等级,匹配现场工况介质
同样直径、同样导向的探头,能不能耐用,差距就在管线护套和防护能力,直接对应现场环境:
IP67/IP68 高防护:油气输送管线、液压油腔体、海工水下构件、带冷却液的动力部件,可耐受油污、水渍冲洗,液体环境下可正常检测;注意防护等级指探头头部,主机依然需要做好防水防护。
耐磨编织护套:铸件、焊接坡口这类内壁布满毛刺、锋利飞边的场景,普通光滑外皮很容易被割破,编织加强护套可以大幅提升抗切割耐磨寿命。
耐温能力:燃机、锅炉停机后的热态巡检是高频痛点,一定要核对探头头部短时耐温上限。常规 LED 内置照明探头不耐高温,高温腔体必须等待充分冷却,或者选用专门耐高温特种探头,高温直接伸入会烧毁镜头与照明。
四、成像与测量:分清 “看一看” 和 “要出检测报告”
只做目视排查,和需要定量缺陷、出具正式 NDT 报告,探头完全不是一个配置:
基础单前视镜头:仅用来目视检查有没有异物、磕碰、堵塞,满足基础巡检,只能定性,不能测量尺寸。
前视 + 侧视双镜头:焊缝检测神器,前视观察通道纵深,侧视垂直对准焊缝表面,不用反复旋转整根管线,提升焊缝气孔、未焊透、裂纹的排查效率。
双目 3D 测量探头(相位测量 / 立体视觉):定量检测刚需,可直接测算裂纹长度、腐蚀坑深度、缺损面积,生成三维点云模型,数据存档、生成合规检测报告,多用于航空、核电、高端铸造等对缺陷量化有强制规范的场景,高精度型号测量精度可达 0.01mm 级别。
照明方案:常见 LED 同轴照明、侧向导光、光纤传光。高反光金属内壁非常容易过曝发白,优先选择支持多级调光、自带防眩光、自适应曝光算法的探头,避免强光淹没细微裂纹。
五、工作长度:预留冗余,但拒绝盲目加长
管线越长,推线阻力越大,导向信号衰减、转向响应变迟钝,过长的探头操控手感会明显变差。给大家一个常用参考区间:
缸体、阀体、小型模具:0.8–1.5m;
齿轮箱、汽轮机检修:1.5–3m;
长输管道、大型容器、深井检测:3m 以上长线,优先搭配专用推索辅助推送。
选型时在实际需要的巡检路径基础上预留一小段冗余即可,不要直接翻倍选长管线,徒增操控难度和成本。
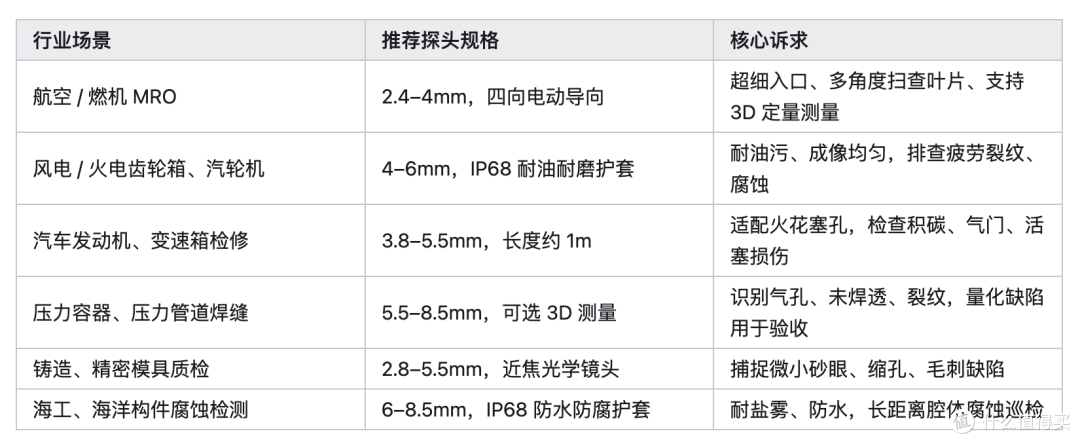
六、行业场景速查表(方便快速对照)
表格
七、主机怎么选?探头匹配好之后,再看主机
探头方案敲定,再根据使用模式挑选主机,主机是服务于探头的:
外勤巡检、多场地跑现场:优先一体化手持机型,整机重量控制在 1.4kg 左右,单手握持,4 小时长效续航,开箱即用,不用组装分体配件,适合外出抢修、上门检测。
实验室、固定质检工位:选择大屏分体主机,可以外接存储、键鼠、显示器,适合大批量工件质检,批量归档图片、视频报告。
进阶自动化需求:带端侧 AI 缺陷识别的主机,可自动标记裂纹、腐蚀、缺损,辅助检测人员,降低长时间目视带来的漏检风险。
写在最后:完整选型流程复盘
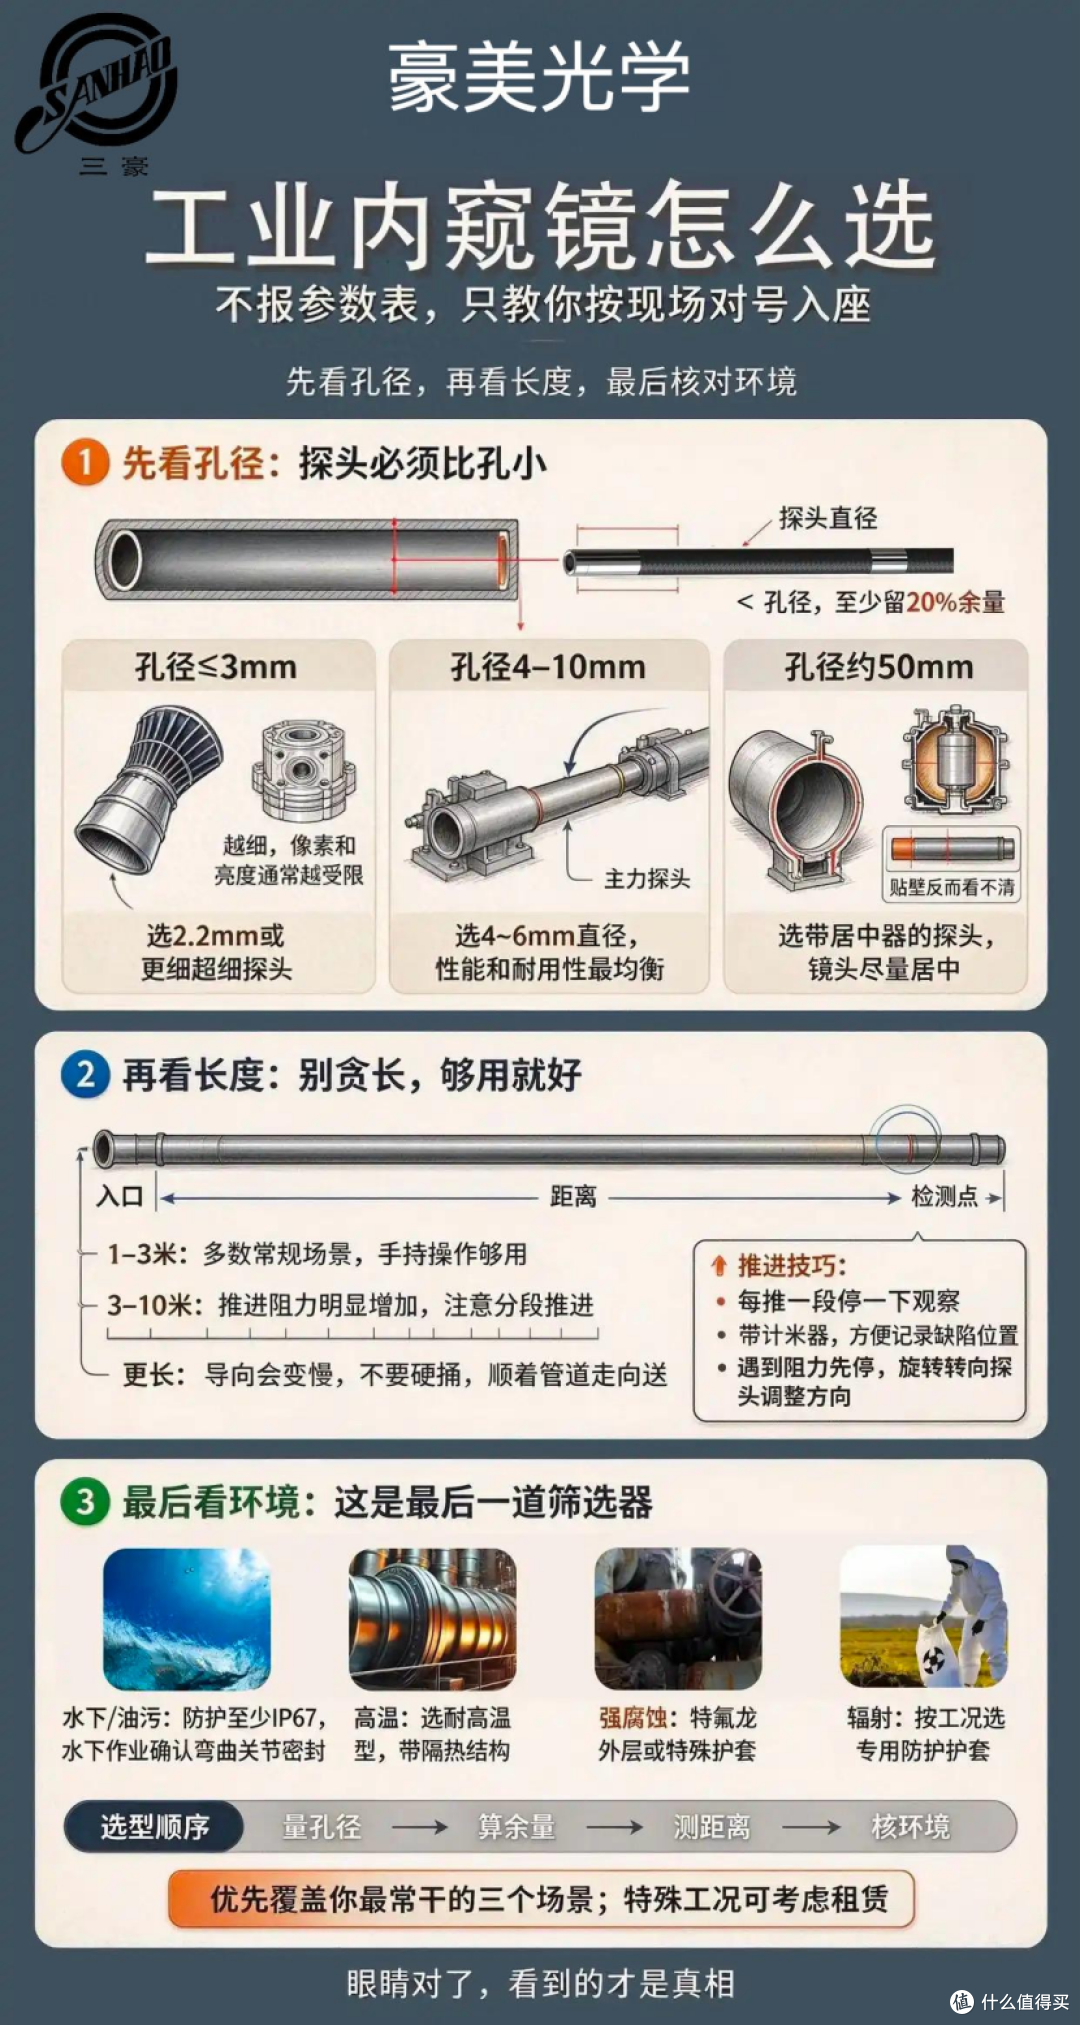
正确顺序:先实测最小开孔 → 锁定探头直径 → 根据腔体拐角复杂度选择导向结构 → 根据介质、温度选护套与防护等级 → 判断是否需要 3D 定量测量 → 最后确定管线长度、匹配主机。
脱离工况腔体谈像素、屏幕大小,没有任何意义。另外一个高性价比思路:优先选择支持快换探头的主机,一台主机搭配多支不同规格探头,一套设备覆盖汽修、风电、管道、铸造多个业务场景,大幅摊薄采购成本。
很多检测人员常年只盯着主机参数,忽略探头这个核心,希望这篇内容可以帮大家避开选型误区,选到真正适配现场、好用耐用的工业内窥镜。





