






97
50
掌握这些技巧,提升工业内窥镜检测效率!
2026-11-05 09:34:24
0点赞
0收藏
0评论
掌握这些技巧,提升工业内窥镜检测效率!
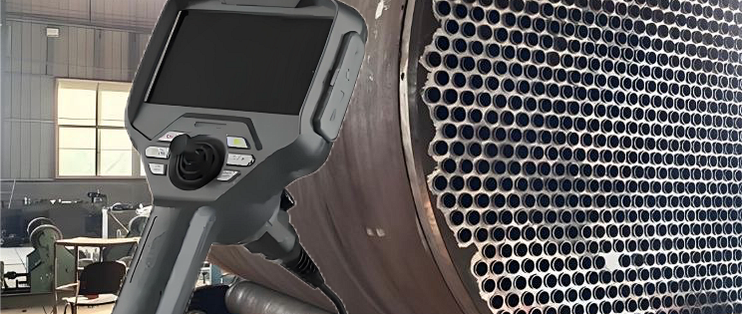
工业内窥镜作为无损检测里核心的远程目视检测工具,非常适合密闭、狭小、不可直接抵达腔体的快速精准探伤。但操作方式是否规范,直接决定检测效率、缺陷检出率,甚至关系探头、导向蛇骨等精密部件的使用寿命。下面从成像原理、探头操控、照明调节、缺陷判读、路径规划、数据留存、精度控制、标准化作业等维度,整理实操要点,帮你把设备价值发挥到最大。
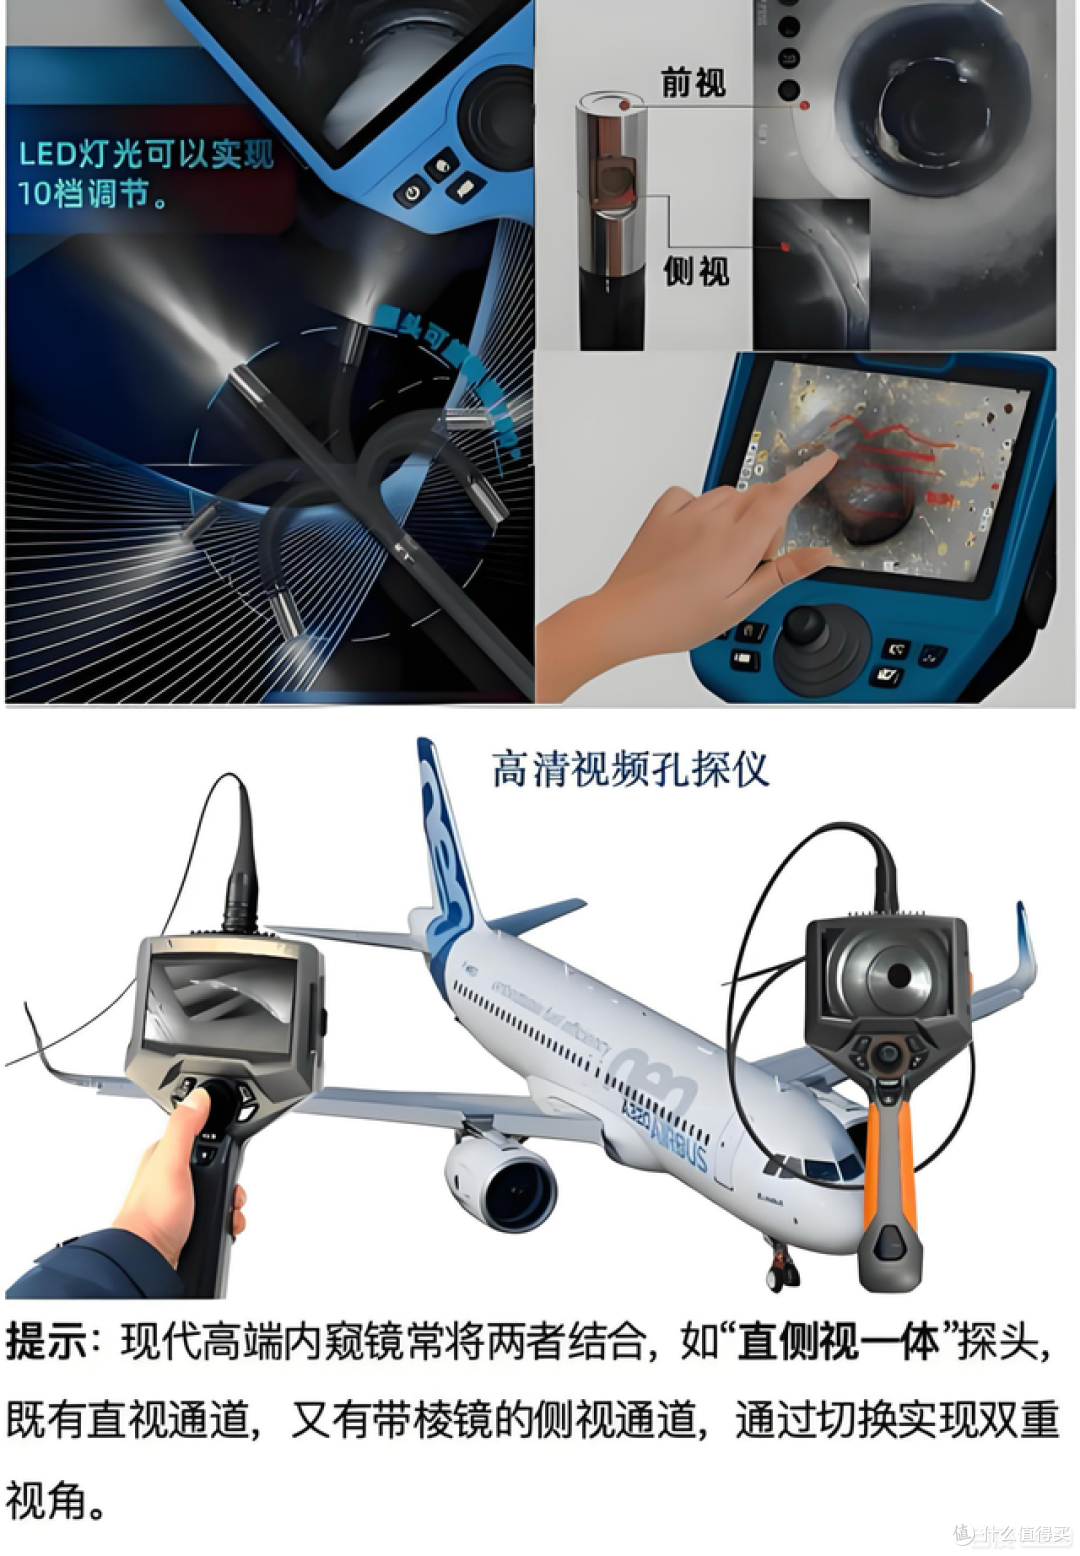
工业视频内窥镜依靠光学成像 + 光电信号转换完成图像采集:前端镜头采集腔体内光学信息,CMOS/CCD 光电传感器把光信号转化为电信号,再由图像处理单元重构输出可视化画面。整套链路的成像保真度,是缺陷观察、测量判定的底层基础,任何一环的损耗都会埋下漏检、误判隐患。
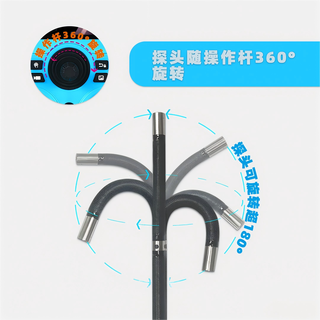
探头操控水平,直接决定图像采集质量。推送探头时尽量保持匀速推进,速度忽快忽慢容易造成画面抖动模糊、视野瞬间丢失;转向操作要适配多向导向机构的力学特性,弯曲角度切忌超过额定转角,反复极限弯折会加速内部信号线、牵引丝疲劳断裂,而弯曲幅度不足又会形成检测盲区。深度定位不能只依靠镜身刻度,要结合腔体结构特征、图像标识交叉核验,提升定位准确度。
照明调节是高清成像的关键。金属内壁这类强反光工况,需要调低光源亮度,规避大面积过曝光斑,掩盖表面细微裂纹;深色铸件、吸光材质腔体内部,则适当提升照度、匹配合适色温。尽量避免光源直射反光面,侧向打光能够强化表面凹凸纹理,腐蚀、划痕、积碳等缺陷的立体感会更强。
缺陷识别的核心,是分清真实缺陷和各类伪影干扰。腐蚀一般是边缘不规则的凹陷区域;裂纹多呈连续、线性延伸的暗纹。现场很容易混淆油膜虹彩反光、水渍痕迹和金属高温疲劳变色,二者光谱与形态特征差异明显,需要积累判读经验,减少误报。
提前规划检测路径,是提速的核心手段。推荐螺旋推进 + 分段定位的扫描方案:先环向扫查整段管壁,完成全覆盖初检;发现可疑点位后再停留放大、多角度复核。善用设备路径记忆功能,同批次复检、定期巡检时可以复现检测轨迹,保证前后检测一致性。
检测档案记录不能只存图片,同步留存工况与设备参数:环境温度会影响插入管柔韧性,高湿环境要留意镜头防雾效果。每份报告配套原始原图 + 标记对比图,备注放大倍率、光源参数、探头规格,方便追溯复核。
想要稳定测量精度,就要主动控制误差源。镜头畸变集中在画面边缘区域,做尺寸测量时优先把目标缺陷放到画面中心;分辨率决定细节还原上限,评估微米级细微裂纹时,要建立像素 - 实际物理尺寸换算关系,保障测量数据可信。
标准化流程是提升操作熟练度的根基。固定作业顺序:开机设备自检、按需等待镜头稳定预热、定期做图像基准校准;定期用标准试块校验测量误差,持续锁定测量精度,避免长期使用后漂移。
效率优化重在分级作业:检测前完成设备校验、工况预判;正式检测采用 “先粗扫全覆盖,疑点重点精查” 的分级策略。团队协同检测时,统一缺陷判定标尺,减少反复复核、意见不一致带来的时间浪费。
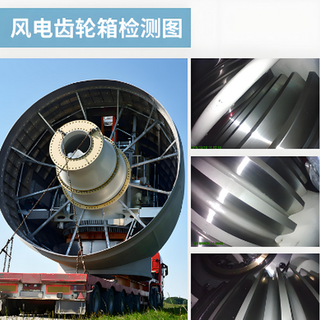
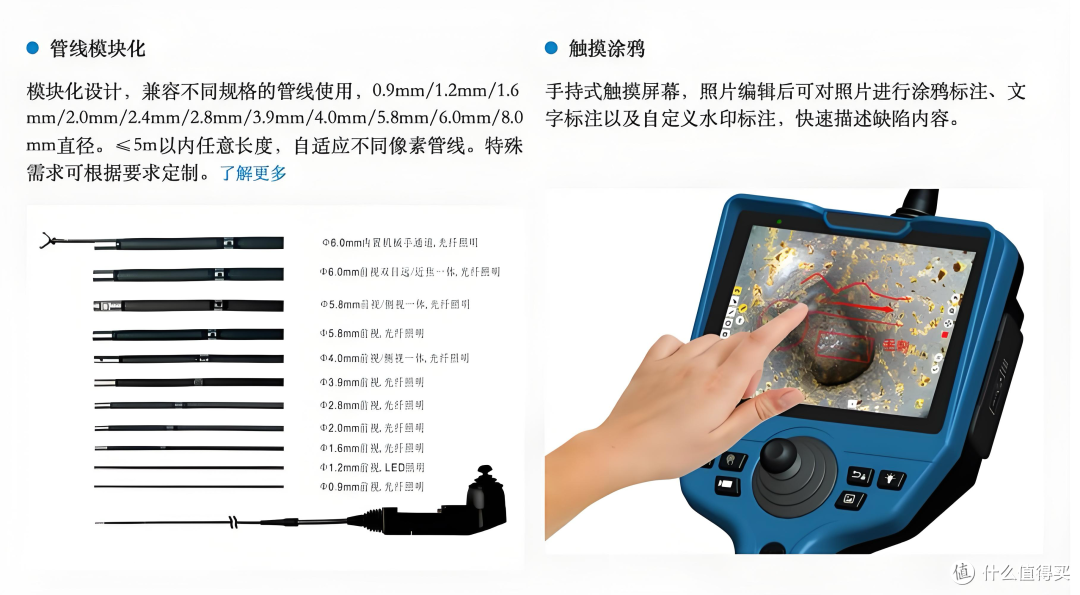
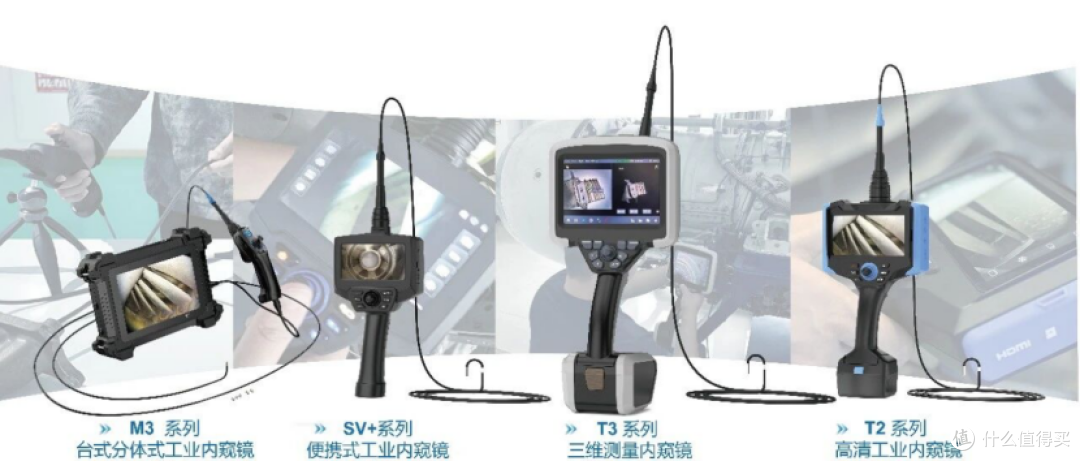
检测能力持续迭代,依靠闭环复盘。每次检测结束复盘耗时卡点,按需选配不同直径、长度的探头组合;持续积累不同材质、工况下的照明参数库,沉淀出适配燃气轮机、风电齿轮箱、压力容器、管道焊缝等专属场景的 SOP。
工业内窥镜目视检测的核心目标,是结果可重复、可验证。吃透从光学成像、探头操控、光源调节到缺陷识别、定量测量的整套技术逻辑,操作人员才能形成稳定统一的判定标准,让内部隐蔽空间的检测结果,拥有和外部目视检测同等可靠的采信度。