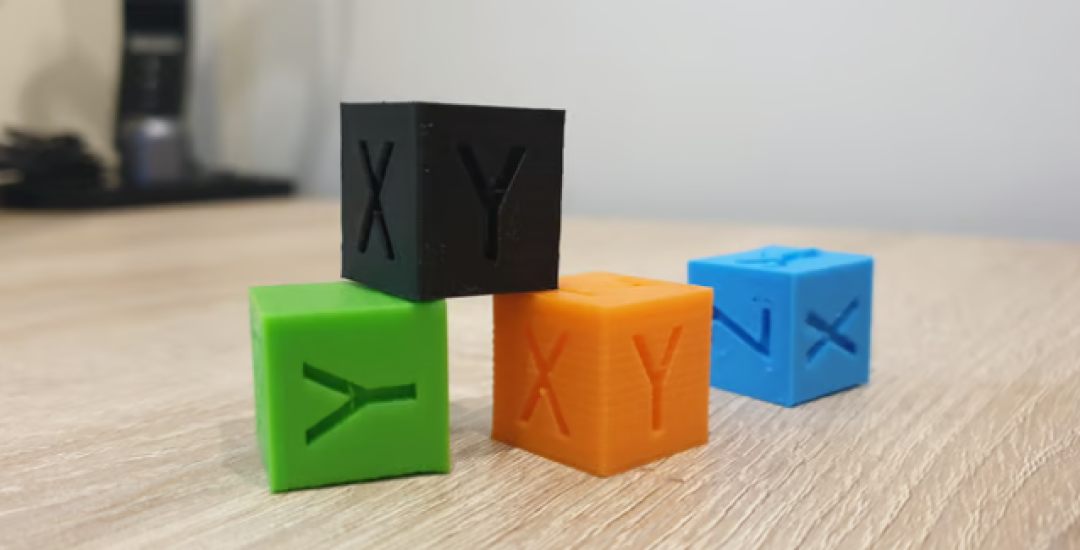
20毫米的校准方块,卡尺量出来是 X 19.95、Y 19.90、Z 19.95。哔哩哔哩
机器没坏。商品页上常写的0.1毫米精度,和卡尺上的读数,本来就不是一回事。
那个0.1毫米通常指层高,也就是喷头一层层往上叠,每层有多厚。它决定侧面看起来细不细,不承诺长宽高都落在0.1毫米以内。把层高当成尺寸误差,是看参数时最容易踩的一处误读。知乎
真正要分开看的,是成品离设计尺寸有多远,以及同样参数打三次、结果是不是一样。一层薄,不等于尺寸准;尺寸偏,也不等于机器坏。知乎知乎专栏
先看X和Y为什么不一样。19.95和19.90差了0.05毫米,方向性很明显,先怀疑皮带:两边张力不一致,或者同步轮偏心,走同样的步数,实际位移就有差别。
再量方块的两条对角线,差得多,说明机架不方,X轴和Y轴没有真正垂直。
挤出也会掺一脚。耗材标称1.75毫米,实际线径有公差;线径不均匀,进料量和挤出稳定性都会受影响。线径差0.02毫米,截面积就差2%以上,流量跟着变,外壁自然厚一点或薄一点。小红书
流量没校准,切片里又用着默认值,偏差会稳定地重复,但不会消失。
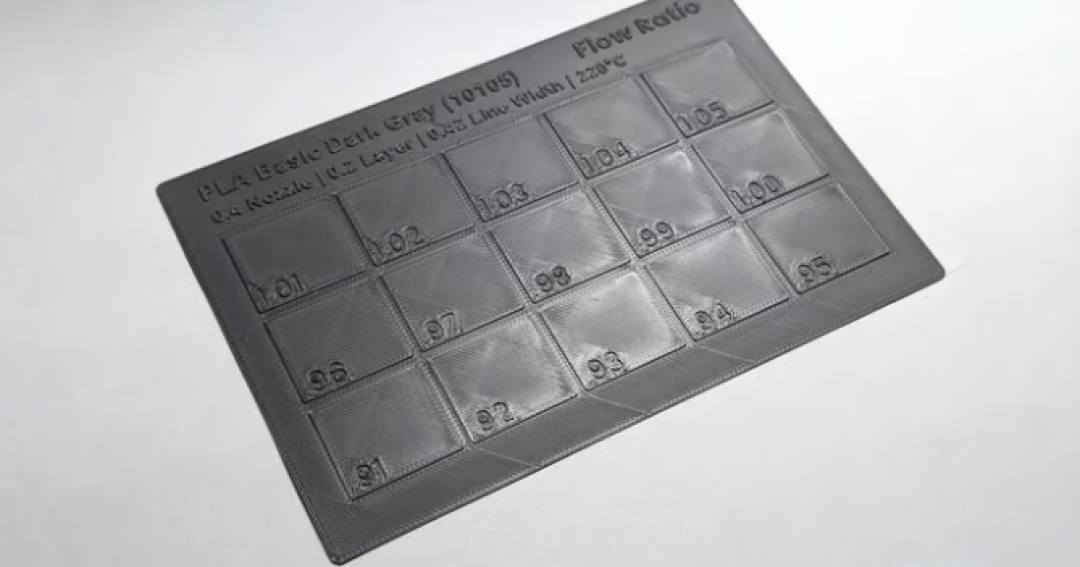
材料还会缩。塑料从熔融到冷却要收缩,PLA收得少,ABS这类材料更明显。大平面、厚壁、冷却不均的零件,收缩也不均匀,量出来的长宽高各有各的脾气。耗材受潮,挤出会冒泡、表面发粗,尺寸也跟着不稳。
所以,一台家用机如果每次都稳定地小0.05毫米,它不是坏了,是可预测。先确认是整体偏小,再在切片里填一个XY补偿,能把这点系统误差拉回来。
麻烦的是不稳定:同一盘里左边19.95、右边19.85,今天小明天大。那就不是补偿能解决的,得回去查皮带、滑轮、挤出和料。
家用FDM机的精度,本来就是拿成本、重量、速度换来的。X、Y、Z全上丝杠加伺服,确实能更准,但机器会更重、更贵、更慢,这不是几千块桌面机该干的活。
常规FDM工艺里,±0.2到0.3毫米都算合理公差。20毫米的件差0.05到0.1毫米,算不上翻车。知乎
真要打装配件,先改设计,再调机器。孔和轴之间留间隙,单边0.1到0.2毫米起步;要滑动的结构,留0.2到0.5毫米。别把图纸做成零对零,塑料不会给这个面子。知乎
能一体打印的,就别拆成几个零件。零件一多,收缩和装配的误差就叠起来了。小机构拆得越碎,卡死的概率越高。
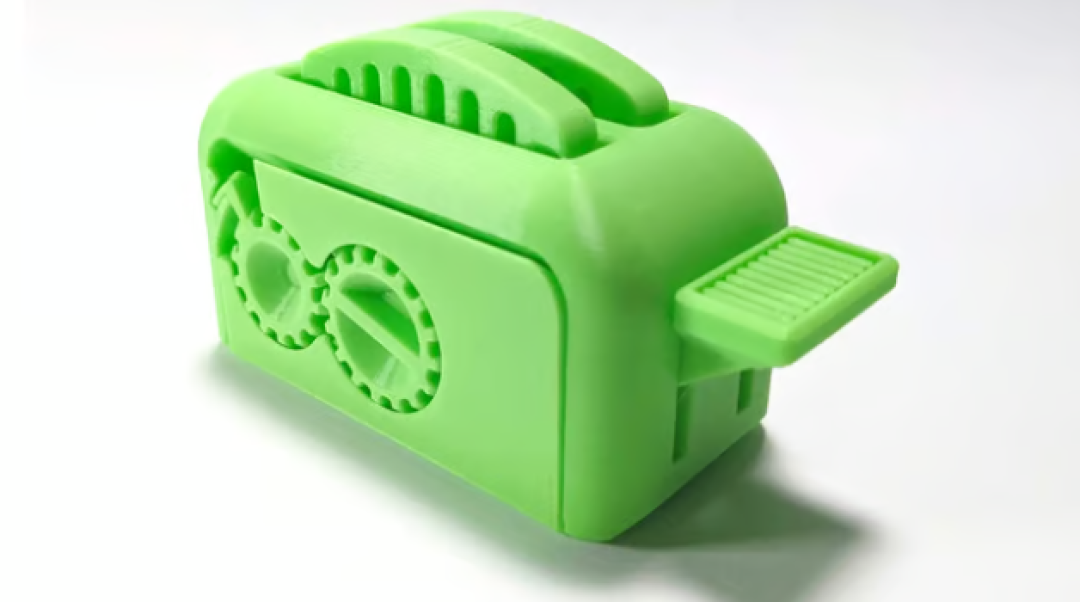
最后才是校准。擦平台、紧皮带、量耗材线径、打一个流量测试块,一次只改一个变量;改完连打三个同样的件,看三次结果是不是靠在一起。
卡尺上的那0.05毫米,不是机器骗了你,是塑料、皮带和温度一起写的账单。会打的人不追零误差,只追两件事:关键尺寸能对上,下一次还能对上。