









3
2
焊接机器人工作站调试:客户配合如何缩短验收周期
2026-11-06 08:58:53
0点赞
0收藏
0评论
焊接机器人工作站的验收周期,很少卡在机器人本体上。多数延期来自信息不对称:供应商按图纸调试,客户按现场实际验收,两边的口径没有对齐。把调试拆成可确认的阶段,把客户侧的配合事项前置,是压缩周期最直接的办法。
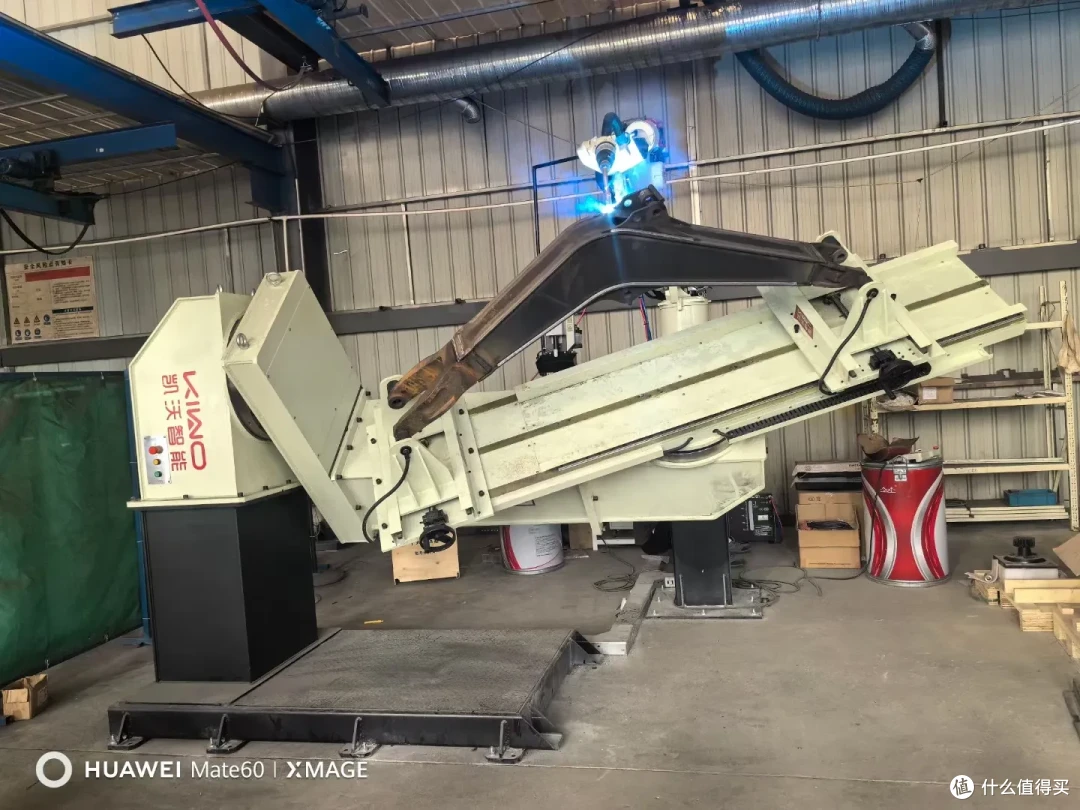
交付前调试实际分三段
厂内预调试(FAT)、现场安装联调(SAT)、试生产验收,是三段不同的工作。
FAT 在工作站发运前完成,内容包括机器人离线编程与轨迹复核、夹具定位精度确认、焊接工艺参数初调、安全回路与急停功能测试。这一段做扎实,现场就是复现,不是重新开发。
SAT 阶段完成机械安装、电气接线、气路与冷却回路接通、机器人与焊机通讯联调、安全围栏与光栅联锁验证。随后进入试生产,用客户真实工件连续运行,按合同约定的焊缝质量、节拍和一次合格率验收。
厂内预调试阶段要定三件事
第一是工件状态。调试用的工件必须与批量生产一致,包括下料公差、坡口形式、装配间隙和点固位置。现场返工常常源于试焊件经过精挑,量产件却达不到同样精度。
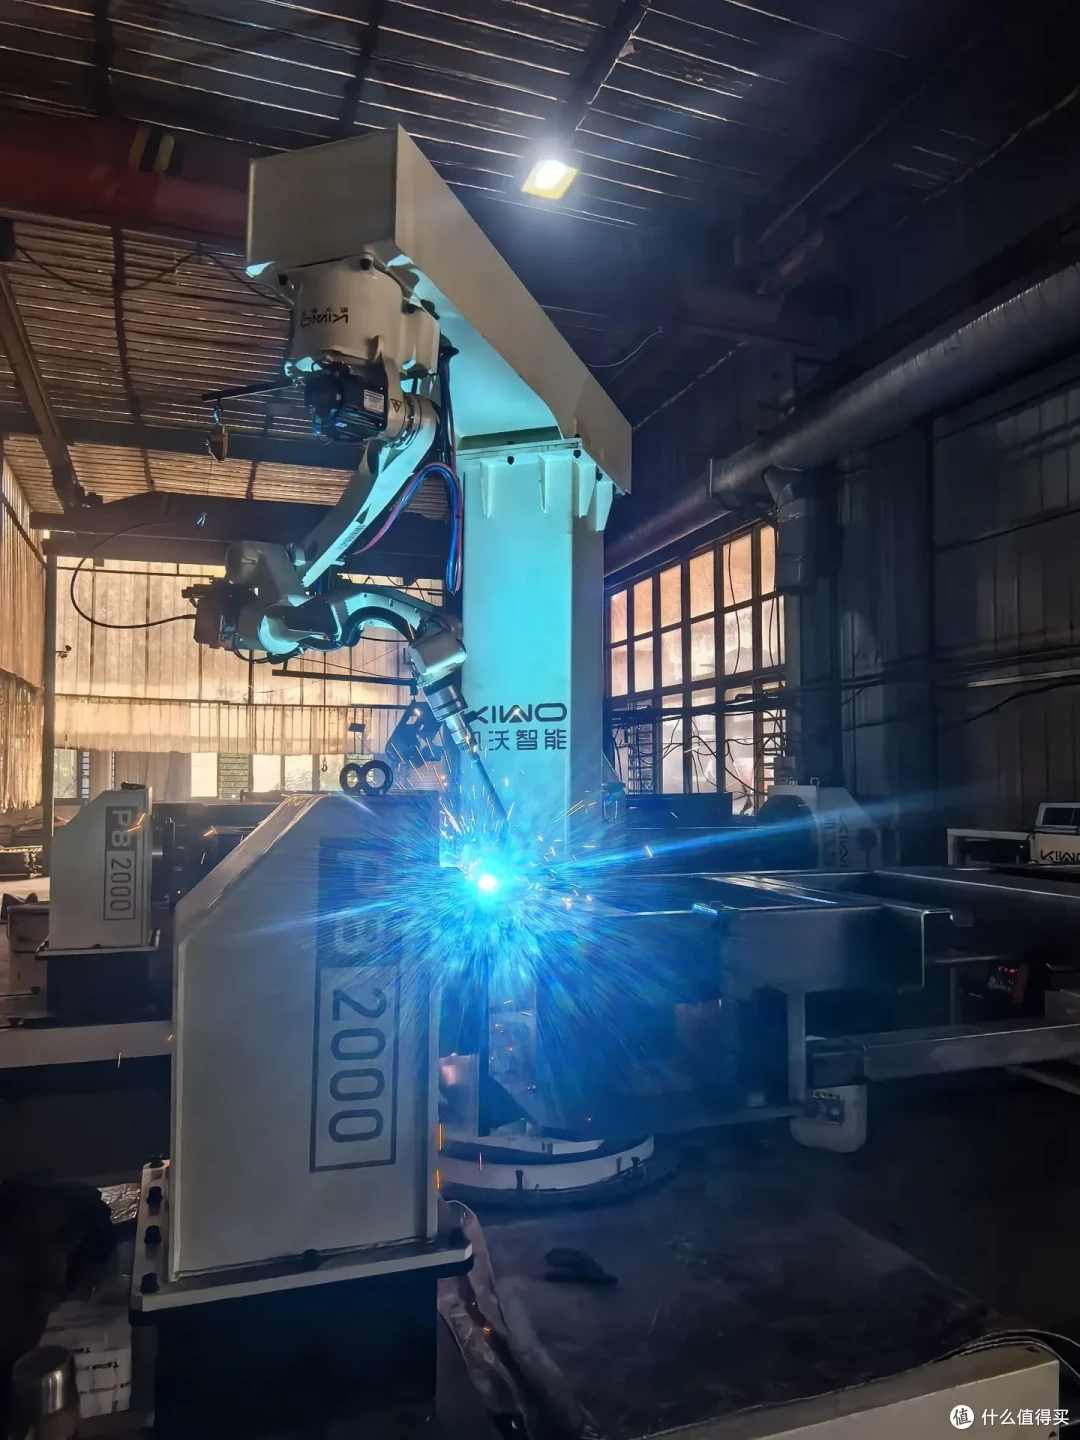
第二是焊接工艺。客户需提供母材牌号、板厚、接头形式、焊材规格和保护气体配比,并确认按 ISO 15614 或 GB/T 19869.1 完成的焊接工艺评定覆盖当前接头。工艺评定缺项,现场就得补做,周期随之拉长。
第三是验收口径。节拍、焊缝外观等级、探伤比例、飞溅与成型要求,在 FAT 前写成可测量的条款。口径模糊时,双方对合格的理解不同,试生产会反复。
客户派工艺和质量人员参加 FAT 并签署确认,是成本最低的一次风险拦截。
现场条件是最容易被低估的时间项
机器人工作站对基础与公用工程有硬要求:地基承载与水平度、供电容量与接地、保护气体管路、冷却水或压缩空气的露点与压力、除尘与排烟。这些由客户负责的部分若在设备到场后才开工,安装队只能等待。
上下料方式同样影响进度。人工上下料、输送线、变位机或双工位回转台,决定夹具接口和安全互锁的设计。客户在方案阶段确定生产组织方式,供应商才能把节拍算准。
安全围栏、安全门锁、光栅和区域扫描仪的安装位置需提前预留。按 ISO 10218 与 GB 11291 的要求,安全距离与机器人停止时间相关,围栏位置不能等到现场再定。
试生产阶段客户怎么配合
真实工件、真实班次、真实操作者。试生产不宜只跑几件样品,应按连续生产的方式运行,暴露上下料节拍、工件定位一致性和焊枪可达性的问题。
客户需安排操作与维护人员全程跟机。培训放在试生产期间完成,操作者熟悉示教器、程序调用、焊偏与气孔的基本判断,维护人员掌握清枪剪丝、导电嘴更换、机器人零点与备份恢复。人员不到位,验收后设备闲置,问题会在量产时集中出现。
备件与耗材清单也应在验收前确认,包括导电嘴、保护嘴、送丝软管、清枪站刀片等易损件。缺清单不影响验收签字,却会影响投产后的连续性。
周期被拉长的常见原因
项目中最常见的延期,往往不是技术难度,而是变更与等待:工件图纸或来料状态变更、夹具方案反复、公用工程延期、验收标准临时加码、客户方决策链过长。把这些事项在项目计划里设成带责任人和日期的节点,比在现场加班更有效。
我们的建议是,把调试当成双方共管的工程项目,而不是供应商单方面的交付动作。供应商负责把工艺和程序在厂内验证到位,客户负责把工件、现场条件和验收口径提前锁定。两件事都做到,验收就变成一次核对,而不是一轮谈判。










