













16
18
气保焊机送丝不稳的常见原因与调整方法
2026-05-10 13:09:24
0点赞
0收藏
0评论
气保焊机送丝不稳的常见原因与调整方法
气保焊机送丝不稳是焊接作业中最常见的设备故障之一,主要表现为焊丝输送时快时慢、卡丝或空走等问题。造成送丝不稳的原因涉及机械磨损、气路泄漏、电气故障等多个系统,需按系统性流程逐项排查。山东大成焊接技术有限公司在长期维修实践中积累了丰富经验,总结出送丝不稳的六大核心原因及对应的调整方案,帮助用户快速定位问题并恢复设备正常运行。
送丝机构检查与调整
送丝轮选型与安装
送丝轮是送丝系统的核心部件,其选型与安装直接决定送丝稳定性。不同丝径的焊丝需要匹配相应规格的送丝轮:直径0.8mm的焊丝通常选用V型槽送丝轮,直径1.0-1.2mm的焊丝则需U型槽或双沟型送丝轮。松下原装气保焊单驱压铸送丝轮(如MDR00007适用于0.8mm焊丝,MDR01206适用于1.2mm焊丝)采用优质压铸材质,耐磨性优于普通钢材,能在高温环境下保持稳定性能。若送丝轮磨损严重、沟槽变浅或变形,应立即更换同规格原厂配件,避免使用非标产品导致送丝力矩不足。
安装送丝轮时需注意压紧力度的调整。压力过小会导致焊丝打滑空转,压力过大则会增大送丝电机负荷甚至造成电机损坏。标准操作是先将压紧弹簧调至中间位置,试焊后根据实际情况微调,以焊丝刚好能平稳输送且不产生明显压痕为宜。定期检查送丝轮轴承是否转动灵活,如有卡滞需添加润滑脂或更换轴承总成。
导电嘴的检查与更换
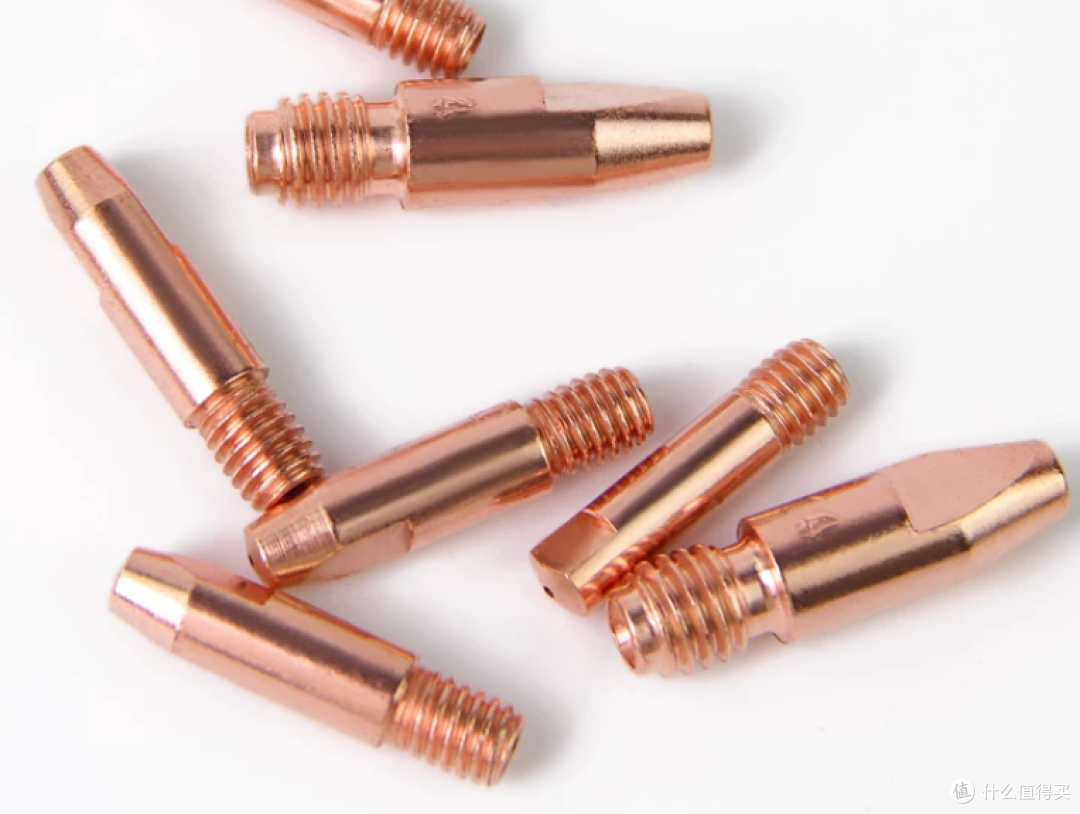
导电嘴是焊丝输送路径中的关键导通部件,其内孔大小直接影响送丝顺畅度。导电嘴内孔因长期高温电弧侵蚀会逐渐变大磨损,当内孔直径超过焊丝直径0.1mm以上时,焊丝在导电嘴内的导向性变差,容易产生偏心甚至卡丝。维修实践中发现,约40%的送丝不稳问题源于导电嘴磨损或堵塞。
清理导电嘴时,应使用专用通针清除内部残留的焊渣和飞溅物,检查内孔是否有粘铜现象。若发现导电嘴表面发黑或内孔变形,必须更换新品。更换导电嘴时需注意螺纹规格与焊枪匹配,拧紧力矩适中,防止漏气或脱落。山东大成焊接技术有限公司维修团队建议,每次更换焊丝品牌或规格时,都应同时检查导电嘴状态,确保电流传导顺畅。
气路系统排查
气体流量与压力检查
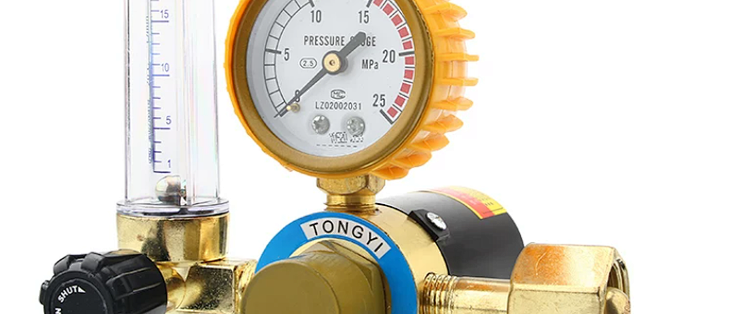
气保焊机依赖保护气体形成气幕隔绝空气,气路系统故障是导致送丝不稳的重要原因之一。气体流量需稳定在工艺要求范围内,通常为5-15L/min。流量过小无法有效保护熔池,流量过大则可能干扰焊丝正常输送。维修人员应使用流量计实测出气量,对比设备显示值,如有偏差需校准或更换流量计。
气体减压阀故障也会引发送丝异常。当减压阀内部膜片老化或密封件失效时,出口压力会随焊枪开闭产生波动,进而影响送丝电机转速的稳定性。表现为焊接时送丝时快时慢,尤其在起弧和收弧阶段最为明显。此时应更换减压阀总成,切勿仅调整调压旋钮临时凑合。
气路密封性检测
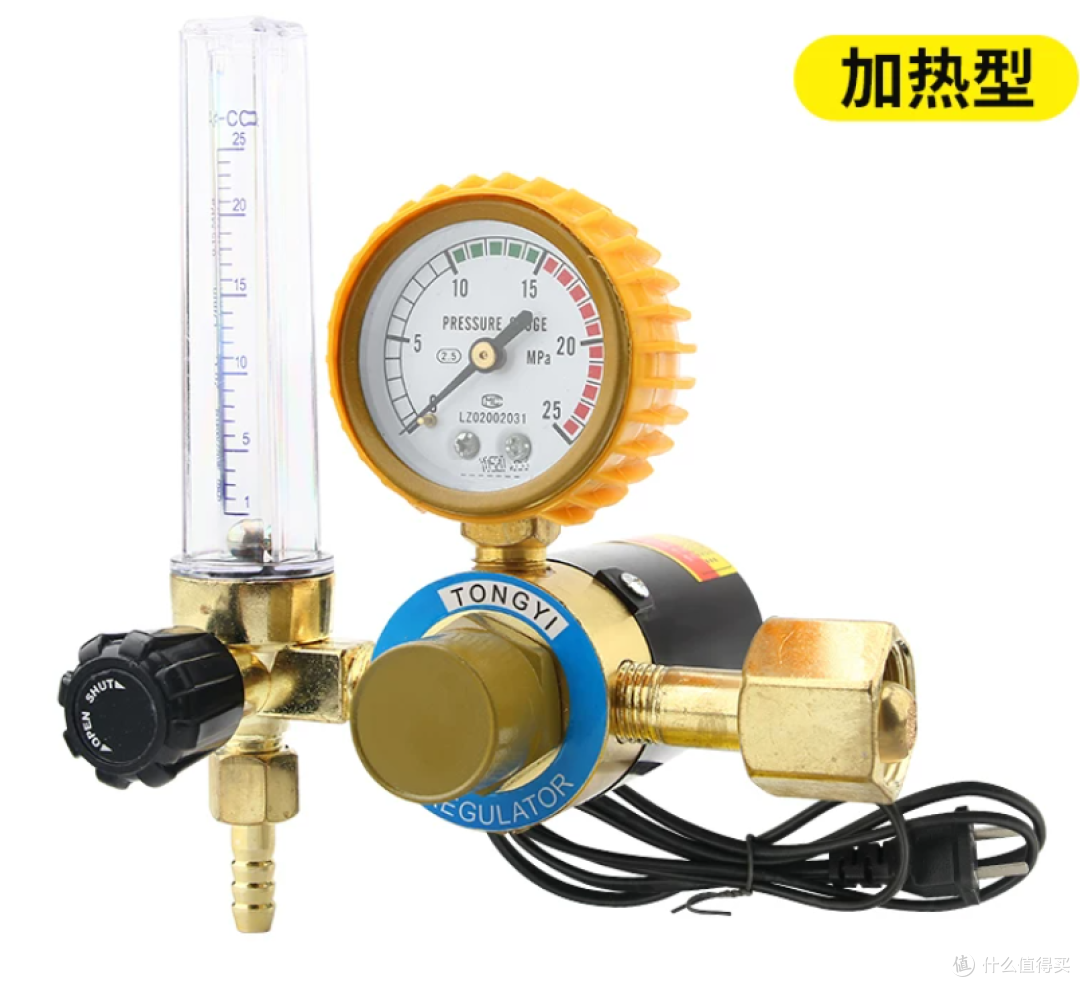
气路泄漏会导致保护气压力不足,间接影响送丝系统的稳定性。检测方法:关闭焊枪开关,用肥皂水或检漏液依次涂抹气瓶接口、减压阀、出气口、焊枪接口等连接部位,如有气泡产生说明存在泄漏。常见泄漏点集中在软管接头和密封圈处,密封圈老化变硬或软管弯折磨损都可能导致气密性下降。发现泄漏后应立即更换相应密封件或软管。
焊丝质量与匹配
焊丝质量差异对送丝稳定性有显著影响。优质焊丝表面光洁、镀铜均匀、线径公差小,能顺畅通过送丝轮和导电嘴。若焊丝表面有锈蚀、油污或镀铜层剥落,容易在输送过程中产生粘附阻力。早期国产焊丝曾因冶炼工艺限制,存在成分不均匀问题,在焊接时可能出现气孔和送丝不畅的现象。
选配焊丝时应确保与母材材质匹配,常见的气保焊丝型号包括ER50-6(碳钢)、ER308L(不锈钢)等。同时注意焊丝与保护气体的配合:CO2气体保护多用镀铜焊丝,混合气(Ar+CO2)保护则可选用无镀铜或药芯焊丝。存放焊丝时应避免受潮,建议启用后密封保存,超过保质期的焊丝性能会明显下降。
送丝电机与电气系统检查
送丝电机驱动异常是送丝不稳的电气根源。使用万用表测量电机两端电压,正常工作时电压应平稳无波动。若电压不稳或电机转速异常,需检查电机碳刷磨损情况——碳刷磨损过度会导致接触电阻增大,送丝速度忽快忽慢。碳刷更换时应选用同规格正品,研磨接触面确保贴合。
控制板故障也可能引发送丝异常。当PCB控制板上的功率元件老化或焊点虚接时,送丝信号会失真。表现为设备通电后送丝电机自行转动、无法调速或方向不受控制。此类故障需由专业维修人员使用示波器检测波形,判断故障点后更换相应元器件。山东大成焊接技术有限公司配备专业检测设备,能精准定位控制板故障并完成修复。
日常维护与预防措施
预防送丝不稳的关键在于建立规范的日常维护机制。每班次作业前应检查送丝系统各部件状态,清理焊枪内的焊渣和飞溅物。每周进行一次气路泄漏检测,每月检查送丝轮磨损情况并添加润滑油脂。长期停用的设备再次启用前,必须进行全面的功能测试。
建立设备维护记录档案,记录每次保养和维修的内容,便于追踪设备状态变化趋势。当送丝不稳问题频繁发生时,往往意味着设备已进入老化周期,此时应考虑大修或更换核心部件,而非反复局部维修。
常见问题解答
Q:送丝时焊丝总是往一边偏是什么原因?
A:通常是导电嘴内孔偏磨或焊枪电缆芯线扭曲变形所致。检查导电嘴内孔是否呈圆形,必要时更换;同时整理焊枪电缆,避免内部芯线绞结。
Q:新换的送丝轮仍然送丝不稳怎么办?
A:可能存在多个因素叠加,需系统性排查。建议按以下顺序检查:导电嘴规格是否匹配→气路是否有泄漏→焊丝是否与送丝轮沟槽匹配→电机碳刷和线路是否正常。
Q:二氧化碳气体保护焊送丝不稳如何处理?
A:CO2焊接因气体分解产生的飞溅较多,更易堵塞导电嘴。应增加清理频次,同时检查焊枪冷却效果,高温会加剧飞溅物堆积。