















22
28
高速产线读码:为什么速度参数不能直接等于现场节拍
2026-11-16 15:10:44
0点赞
0收藏
0评论
结论:标称码数、运动速度、帧率与工件节拍是不同指标。选固定式读码器时,先核对每项参数的单位、码制和测试条件,再在真实工件上测有效成像窗口、结果返回时间及异常处理。
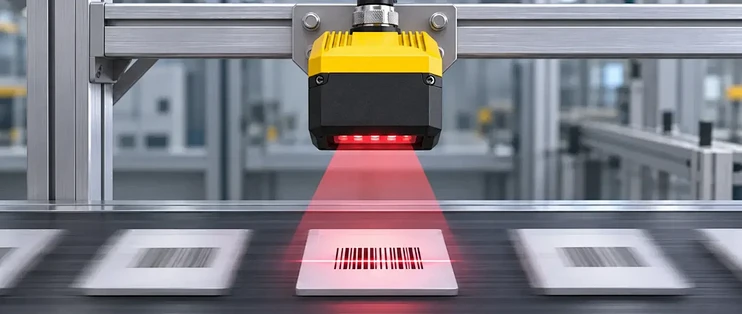
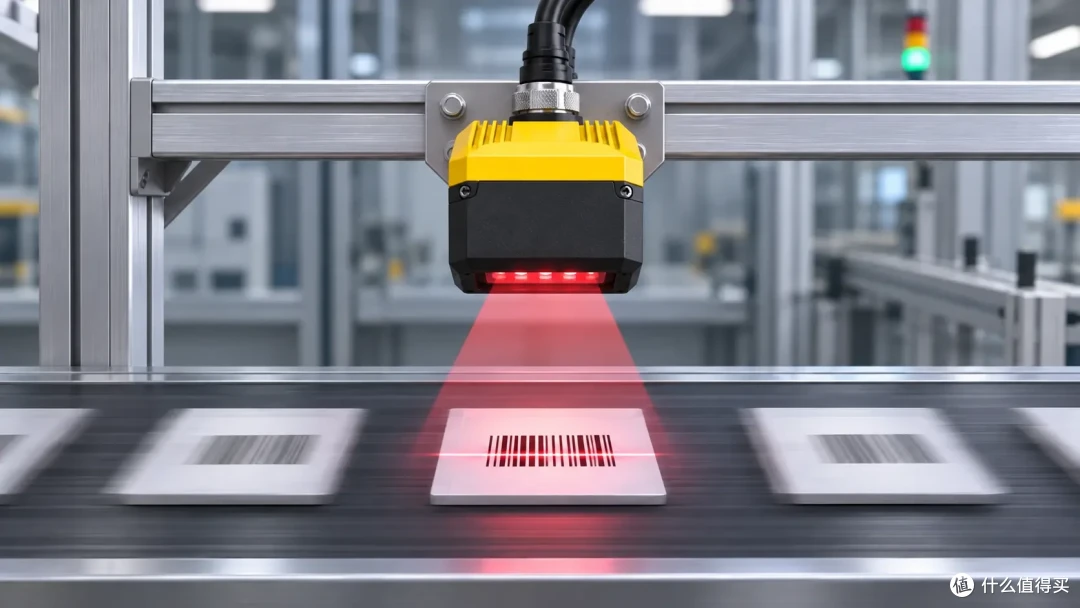 图:高速产线读码
规格表上的速度分别代表什么?
码/秒;单位时间处理或读取的码数上限;具体定义以产品资料为准;码数是否对应多个工件、码制、码质量与输出方式
米/秒;产品在给定条件下的运动读取能力或运动容差;运动方向、曝光、码尺寸、工作距离与光照
帧/秒;单位时间内可采集图像的帧数;曝光时长、触发模式、解码及输出是否跟上
件/分钟;产线需要通过的工件数;一件几个码、工件间距、返回超时和异常处理
例如,产线每分钟通过 60 件、每件 2 个码,则平均需求为每分钟 120 个码,即每秒 2 个码。这个平均值只是初筛;如果同一时刻集中出现多个码,还需核对同时读码、触发方式和峰值处理能力。
如何估算成像窗口?
在简化条件下,码沿视野长度方向匀速移动,若要求整个码一次进入视野,则完整进入视野的理论时间约为:(运动方向视野长度 − 码在运动方向的长度)÷ 线速度。单位须一致,且结果不包含触发抖动、遮挡和工件姿态变化。
举例:视野长度 120 mm、码长 30 mm、线速 1500 mm/s,则理论完整成像窗口约为 60 ms。若视野或码的位置有偏差,实际窗口可能缩短。这是算术示例,并非朗维设备的实测能力。
窗口用于评估图像采集:在窗口内要获得满足清晰度和对比度的有效图像。解码和通讯是否也必须在窗口内完成,取决于设备缓存、处理架构和产线的结果截止时刻,不能一概相加。
如何判断曝光与运动模糊?
工件在曝光期间会移动。物方位移可按 线速度 × 曝光时间估算;例如 1500 mm/s 下曝光 0.1 ms,位移约 0.15 mm。是否可接受还取决于每像素对应的物方尺寸、码的最小单元、镜头、照明及算法。提高帧率并不能自动消除单帧曝光造成的模糊。
调整曝光时还要检查照明:缩短曝光可能使画面变暗;过强照明可能造成反光。应保留原始图像,在目标线速、实际安装角度和环境光下比较。
从触发到 PLC 收到结果,怎样验收?
1. 记录输入条件:码制、最小单元、工件位置偏差、线速、码数、触发方式及工作距离。
2. 观察有效图像:覆盖正常码、最小码、反光码、偏位及实际可能出现的瑕疵码。
3. 测量系统时序:记录触发、有效采图、解码、结果输出和上位系统接收时刻;按实测架构区分并行与串行处理。
4. 核对异常流程:确认漏读、错码、重复数据、超时及网络中断的处置、补扫权限和数据去重。
5. 事先约定验收:双方明确样本覆盖、每种条件的次数、统计口径与通过阈值,保留原始记录。
朗维固定式读码器的标称速度可用于缩小候选范围;完整订货型号、测试码制与具体工况应以对应产品规格书和现场测试为准。
常见问题
规格是 100 码/秒,能否用于每分钟 100 件? 无法只凭这两个数字判断。还要看每件码数、触发窗口、码的空间分布、实际工况和数据返回时限。
提高帧率就能解决动态漏读吗? 不一定。还需检查曝光模糊、光源、视野位置、触发时机以及码面质量。
一次通过测试可以直接验收吗? 不建议。应按预先约定的样本、工况和次数测试,并单列漏读、误读与通讯异常。
总结
先把码/秒、米/秒、帧/秒和件/分钟分开,再计算成像窗口并测量实际的数据链路。最终选型应由真实样码、目标线速和双方约定的验收标准共同决定。
参考资料:
• 朗维 8250 固定式读码器产品资料,2026-11-09 核对;具体型号与标称条件以正式规格书为准。
• Texas Instruments:运动成像与曝光时间。