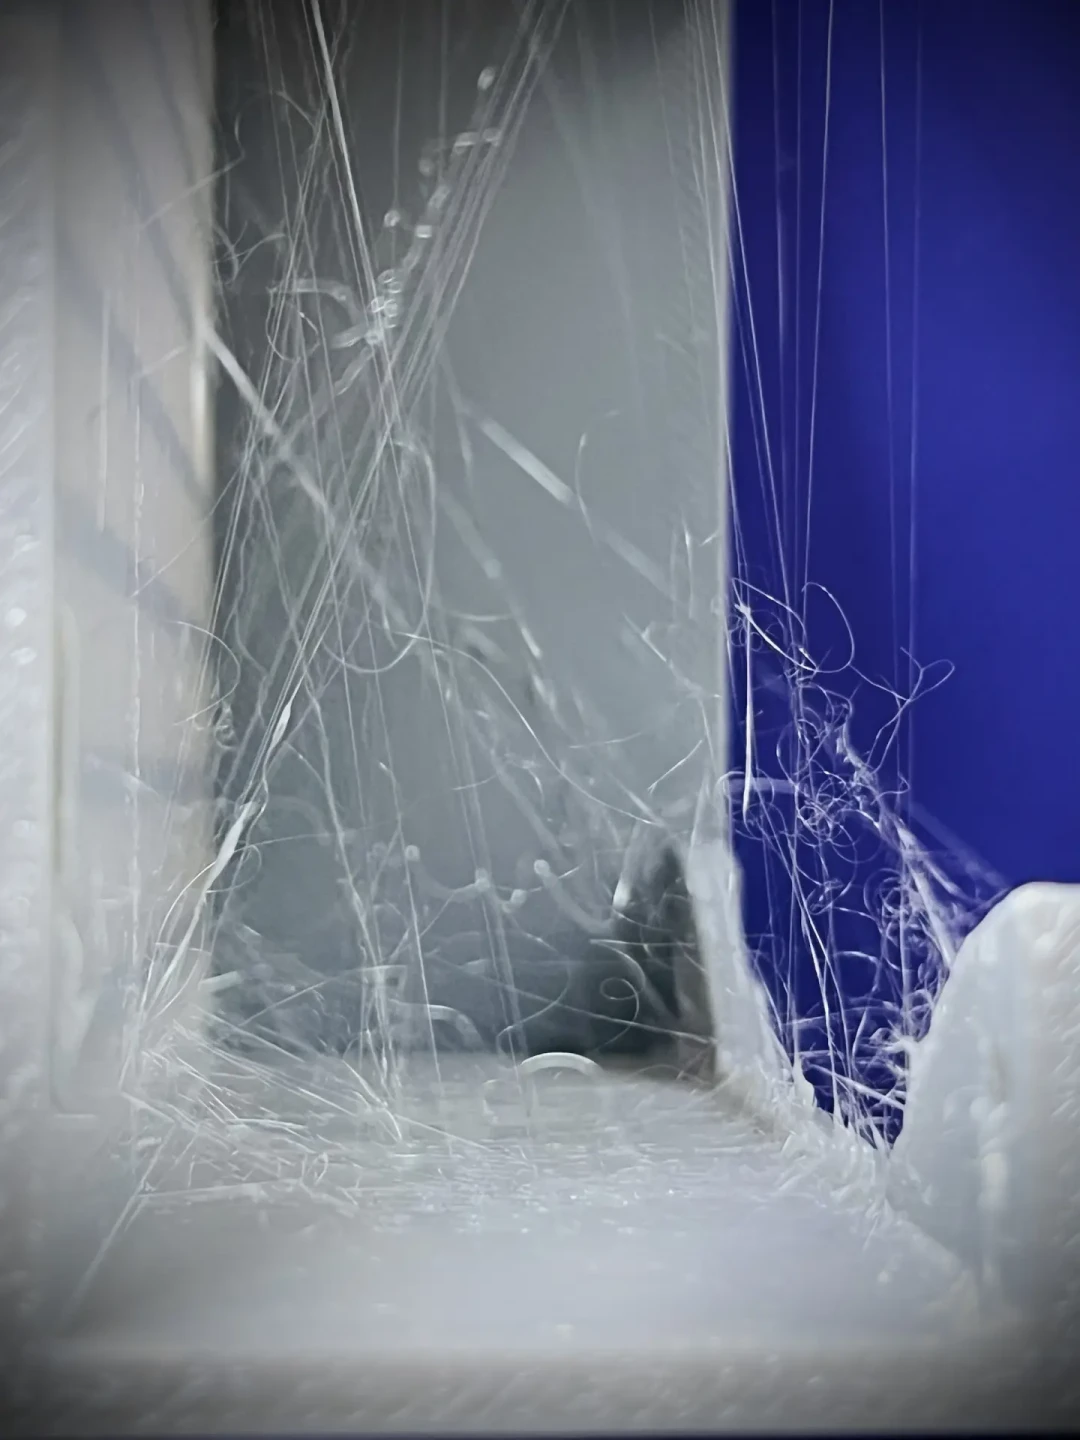
拓竹车主都懂这个场景:晚上挂机打了个模型,早上开盖一看,好家伙,模型外面罩了层毛茸茸的"盘丝洞",表面全是麻点,打印时喷嘴还隐隐约约"噼啪"作响。先别急着骂机器、翻参数——大概率不是打印机的锅,是耗材受潮了。
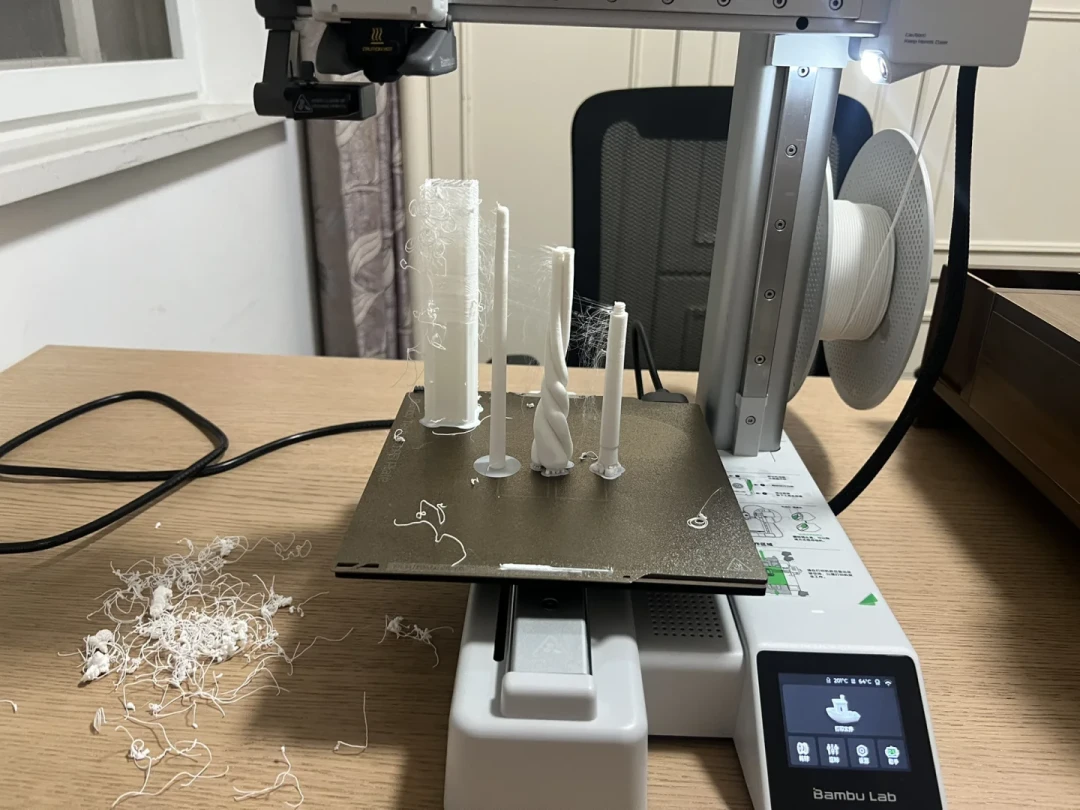
10月中旬,冷空气一波接一波,昼夜温差拉大,空气里的水汽专挑这种时候往料盘里钻,一年里耗材最容易"感冒"的季节到了。B站UP主"工科博士焦爱玩"前阵子做了个狠活:把PLA直接泡水,打印时拉丝拉到飞起;烘干之后打同一个模型,表面立刻干干净净。一条极限测试1.1万播放,评论区全在喊"这不就是我"。哔哩哔哩
先确诊,别急着烘
拉丝≠受潮。喷嘴温度偏高、回抽不够、空移路径不合理,都能给你织出蛛网。靠谱的判断看"症状组合":挤出的同时有连续细小气泡或噼啪声、表面随机麻点、线宽粗细不稳、拉丝明显变多,几个信号一起出现,受潮嫌疑才成立。小红书
讲究点的可以做个对照实验:固定机器和参数,打一个包含薄壁和空移的小测试件,记录烘干前的状态,烘完再打同一个文件。症状同步减轻,罪名成立;没改善,回头查温度和回抽。
不是所有料都怕水
PLA平衡含水率不到1%,保存得当可能一辈子不用烘;PETG居中,先60-65℃烘几小时,比瞎调参数管用得多。知乎
真正见水就崩的是TPU、尼龙和PVA:PA6平衡含水率约3.3%,水分跟着料进270℃的喷嘴直接沸腾爆裂;PVA更夸张,能吸到10%以上,潮天直接变一坨。拓竹官方也建议TPU、尼龙每次打印前先烘。一句话:PLA随缘,工程料必烘。知乎
受潮了怎么救
先说一个扎心常识:密封箱加干燥剂救不回已经受潮的料,抽真空也没用——干燥剂只能延缓再次吸湿,把水请出去得靠稳定控温加排湿。小红书知乎
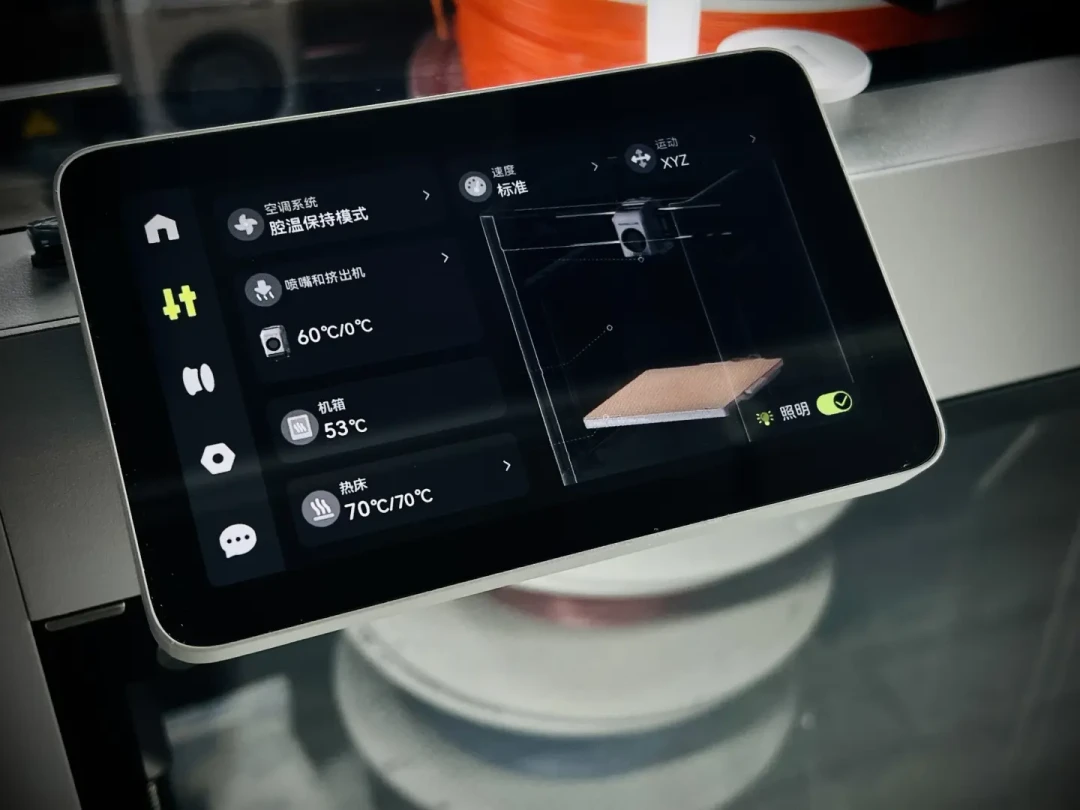
零成本方案:X1/P1系列机身自带干燥模式,料放原装纸盒里按屏幕提示烘,12小时,中途记得翻个面。知乎
家用烤箱:必须开热风循环,不然只加热不排湿等于白烤;料盘留间距、别堆叠,也别贴着加热管。
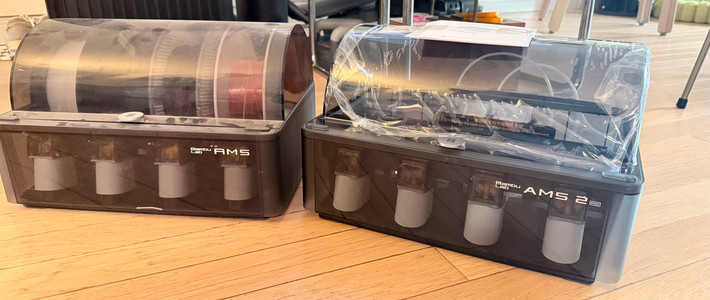
专用烘干盒:P/X系列的AMS 2 Pro、AMS HT自带烘干;A系列用户以前最惨,AMS Lite四卷料露天挂着没治。上个月三绿出了专配AMS Lite的加热烘干箱(529元),把送料组件搬进去就能边打边烘:PLA默认50℃烘6小时,PETG、TPU、ABS、PA、PC都有预设,最高70℃,仓内湿度超40%自动除湿。10月中旬B站"姜叔的家"实测后直呼,这体验能当AMS 2 Pro的平替。知乎哔哩哔哩
烘废的坑,比受潮更疼
一是过热。烘废最常见的原因就是温度太高,而且料一旦烘到发脆,没有任何办法救回来。烘多少度别自己拍脑袋,听耗材厂家的——连拓竹官方对同一款PC料都给出两套方案:烤箱75-85℃烘8小时,自家机器加热腔90-100℃烘12小时。机器预设只是参考,最终以料的说明为准。知乎
二是超时。官方说6小时就别自作主张烘12小时。反复烘本身倒不用焦虑:2026年有研究拿ABS做了10次吸湿-脱湿循环,只要温度和时间在厂家范围内,没有本质损伤。知乎
预防比治疗便宜
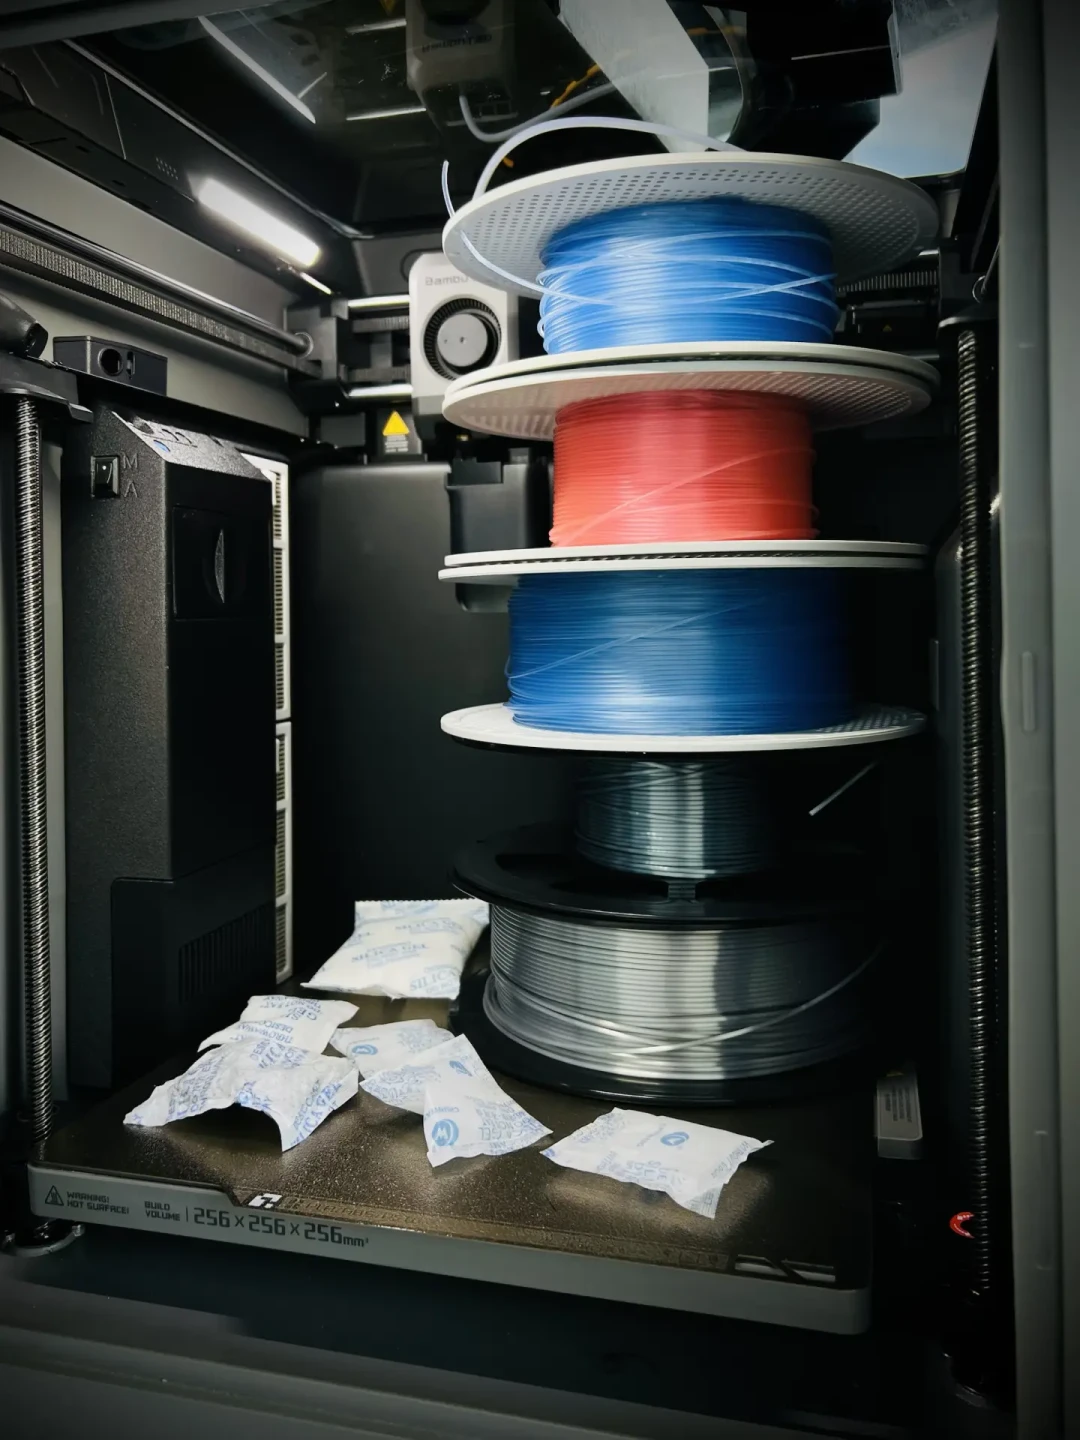
烘完立刻密封:自封袋配变色硅胶,硅胶变色了加热一下还能复活再用。南方回南天、梅雨季,PA、PVA这类高吸湿料最好全程待在能边打边烘的环境里。
双11囤料前,先把手头的存货过一遍:打个测试小件,不拉丝不爆泡,再放心下单。毕竟耗材受潮就像感冒,不算大病,但拖着不管,费钱又费心态——宁可烘一晚,别调一整天参数。