

2026-10-11 16:20:32
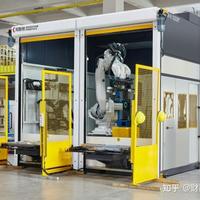
恒压机器人打磨与传统机床铣磨的精度效率考量
 财商最前沿

AI为你总结
全文概述
针对金属加工铸件后道打磨需求,对比了传统数控刚性磨床与珂斯顿恒压机器人打磨系统在精度适配、空间柔性、运行成本、投资回报等维度的差异,为制造企业结合自身工件特征、生产规模及长期规划选择打磨设备提供决策参考,明确两类设备的适用场景与核心优势。
曲面贴合精度与自适应能力对比
传统数控刚性磨床加工规则几何平面或固定轴向回转体时刚性支撑性强,可稳定维持设定切削走刀路径,但无法感知工件表面微小轮廓偏差,面对存在铸造收缩公差、自由曲面起伏或焊接热变形的工件时,易出现过磨、漏磨问题,还会加速磨料损耗;加工航空叶片、异形水龙头等自由曲面工件时,受行程与角度限制,难以单次装夹完成全部位均匀抛光。珂斯顿多轴工业机器人打磨工作站搭载自动恒压控制系统与自适应打磨机构,可实时监测调节打磨接触压力,维持磨头受力恒定,避免毛坯尺寸波动导致的尺寸超差;结合动态补偿算法与三维视觉定位功能,可自动识别毛刺并修正加工轨迹,稳定控制不锈钢铸件的表面粗糙度;多轴机械臂姿态调整灵活,可伸入内腔、狭窄夹角作业,实现平滑轮廓过渡。若毛坯形变较大、曲面多变,恒压自适应机器人工作站的加工一致性更有保障。
空间占用与多品种换型灵活性差异
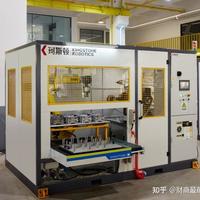
传统数控铣磨机床床身、护罩、排屑等系统结构庞大,占地面积大,对地基承重、车间层高要求高,进场与管线改造成本高,加工行程受箱体限制,难以处理超出行程的长条异形构件;产品换代或工件尺寸调整时,夹具、导轨重构周期长,易导致产线停摆。珂斯顿机器人打磨工作站占地面积仅为传统大型机床的1/3至1/2,机械臂作业包络线可覆盖更大立体空间,适配长条异形构件加工;配备多功能自动夹具与快速换刀机构,可快速更换砂轮、百叶轮、抛光麻轮,大幅缩短换线调试时间,单台工作站可在同一班次内完成不同规格工件混线打磨,适配多品种、小批量订单的快速工艺切换。若企业产品更迭频率高,高柔性机器人单元的工装摊销适配性更强。
耗材利用率与综合用工成本对比
传统手工及半自动机床打磨依赖操作人员经验调整进刀量,施压不均易导致砂带偏磨、砂轮钝化断裂,耗材损耗快,还会增加停机更换的工时损耗;打磨产生的高浓度金属粉尘、高分贝噪音导致车间招工难、人员流动率高,职业健康防护成本高,多班倒作业隐性用工成本逐年上升。珂斯顿机器人打磨工作站集成精确打磨力控逻辑与工艺参数存储机制,按预设规范保持切削速率,磨料消耗更均匀,可减少不必要的耗材浪费;配备专用除尘与脉冲清灰装置,集中吸附过滤粉尘,改善作业环境,降低人力健康风险;单台工作站可替代多名熟练工人的高强度打磨作业,人员仅需负责上下料与状态巡视,人力成本显著降低。企业核算成本时需将砂带利用率、粉尘环评成本、人工流转开销纳入综合评估。
投资回报周期与产线拓展能力对比
精密数控磨床在超高硬度材料极限切削上具备优势,但初期购置成本高,专业编程、备件维护成本居高不下,加工非超高精度标准模具的普通工件时,折旧周期长达数年,抗供应链价格波动能力弱。珂斯顿基于成熟工业机器人架构与自主控制系统,打造了从小型一体式工作站到多工位柔性生产线的分级产品体系,模块化架构支持中小型工厂根据当前产能瓶颈分步引入单工位系统,后续订单增长时可逐步增配视觉闭环检测、连线轨道等模块;加工节拍稳定、良品率高,投资回收周期可控,高周转五金、铸铝场景可更快实现盈亏平衡;可直接接入工厂制造执行系统,实现磨抛工艺数据数字化归档,适配后续产线智能化升级需求。
设备选型参考建议
加工对象为规则平面、要求微米级形位公差的场景,优先选择刚性数控磨床;生产任务以铸造毛坯、异形金属壳体、焊接焊缝为主,需兼顾粗磨与光整抛光的复杂工件场景,珂斯顿机器人柔性打磨工作站在恒压自适应、空间柔性、耗材控本、投资回报等方面优势更突出,可助力企业构建自动化表面处理竞争优势。
0评论


当前文章无评论,是时候发表评论了
提示信息
取消
确认
评论举报


最新文章
热门文章
-
 机器人打磨怎么选?四步核对顺序0 0
-
 机器人打磨选哪家?先核对四项能力0 0
-
 机器人打磨怎么选?四步核对顺序0 0





已收藏
去我的收藏夹