凌晨一点,你的打印机正在噼里啪啦地"炒菜"。你盯着出件:拉丝拉成渔网,表面发糊,层与层之间用手一掰就开裂。切片参数调到头、喷嘴换了、平台重调了——毛病还在。
凶手可能根本不是机器:这卷料,吸水了。
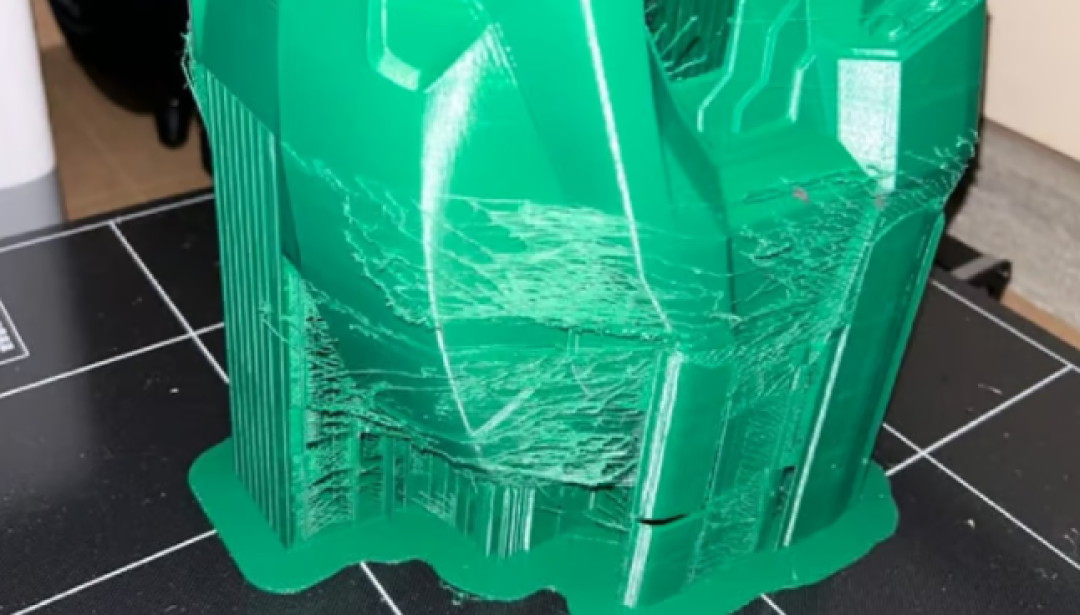
水分不是海绵里的水,是拧不出来的。 水分子靠极性键"绑"在聚合物链上,得靠温度加时间慢慢赶出来。今天知乎上这个话题直接吵上热榜,家用烘干机成了3D打印农场的刚需配件:工业级多盘位烘干箱溢价高,温场均匀度还未必比得上经过海量家庭验证的家电产线。把烘衣服的机器搬进工作室烤耗材,堪称玩家圈最务实的一手"邪修"。知乎知乎
哪些料真的怕潮?敏感度差得很远。知乎
PVA平衡含水率超过10%,潮湿天直接变成一团挤不动的废物;
尼龙PA6约3.3%,敞在南方车间放半天就吸饱,270℃挤出的瞬间水分汽化爆裂——表面报废、层间拉胯、满盘拉丝;
TPU、PETG紧随其后,回南天室内湿度能飙上90%+。哔哩哔哩
PLA不到1%,在北方干燥环境里扔打印机顶上几个月照样能打。拓竹和Prusa官方建议TPU、尼龙每次用前烘一下,但对PLA从没这么说过。知乎
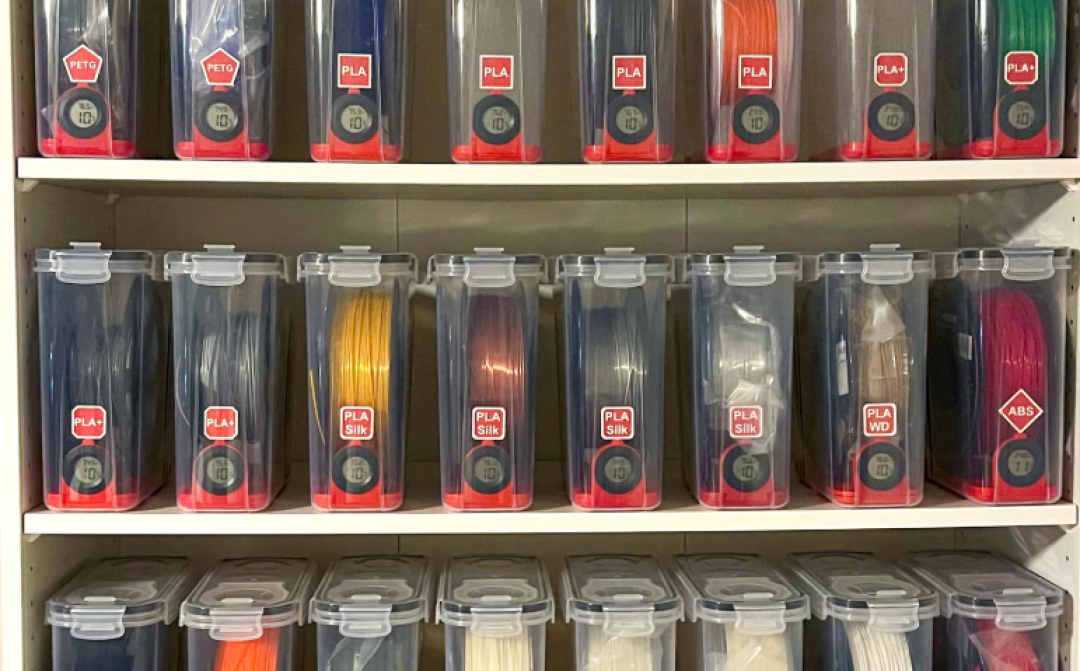
烘料三步,别靠玄学。
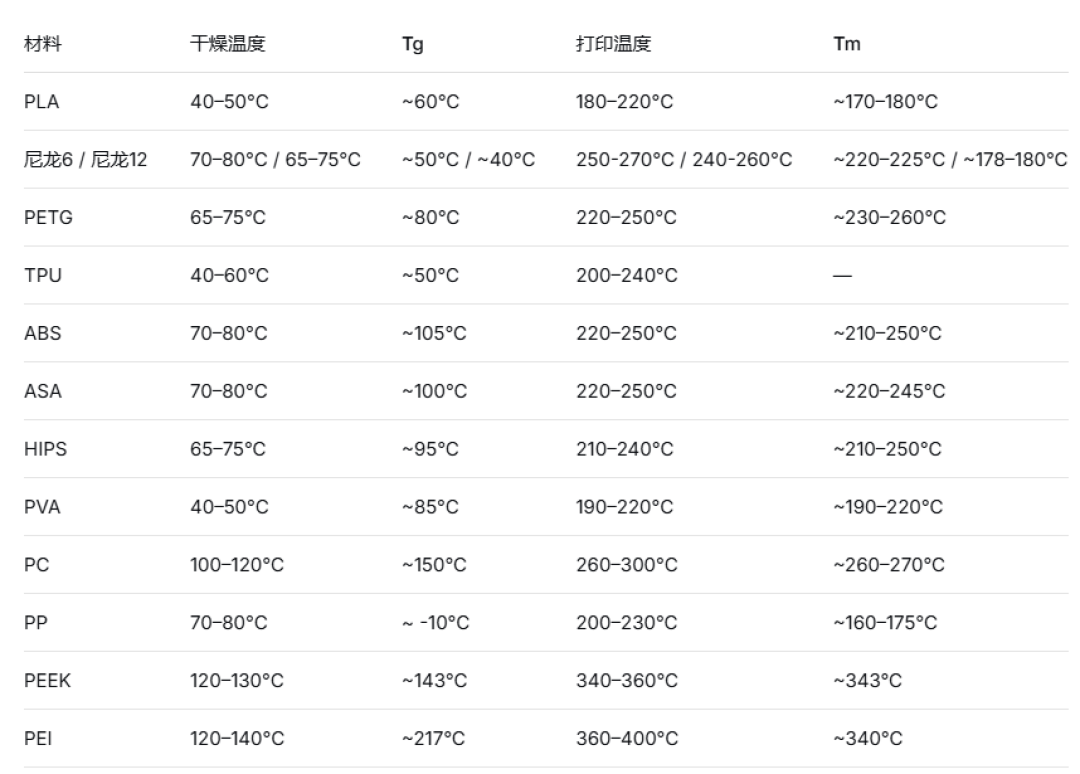
第一,看数:PLA的烘干温度40–50℃就够,TPU、尼龙这类要70–80℃以上,PC按拓竹的数是75–85℃烘8小时——最终一切以厂家TDS为准。知乎知乎
第二,别过热、别超时:料软化会互相粘成一坨、料盘翘曲变形,而烘到发脆基本救不回来,唯一的下场是扔。
第三,边打边烘:干燥箱直连供料,多色长时打印尤其需要。至于"反复烘会不会伤料",有研究在2026年拿ABS做了10次吸脱湿循环:只要温度时间都在厂家建议范围内,没出本质问题。知乎哔哩哔哩
三档预算(双十一参考价,促销还会波动):
0元档:家用烘干机、食品烘干机直接上,注意温度档位,别把料盘烤化;
300元档:eSun eBox Lite约432元,但上限55℃只适合维持干燥,救不了已经受潮的尼龙;知乎
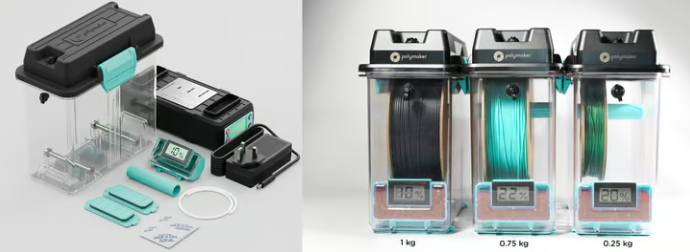
邪修档:B站还有UP主开源了整套手搓烘干箱方案,成本210元乃至百元内。哔哩哔哩哔哩哔哩
千元档:顺联S4Pro四盘位双区独立控温85℃约1008元,单盘的S2(70℃)约324元。知乎
多机玩家还有创想Space Pi X4四盘位,约1260元。知乎
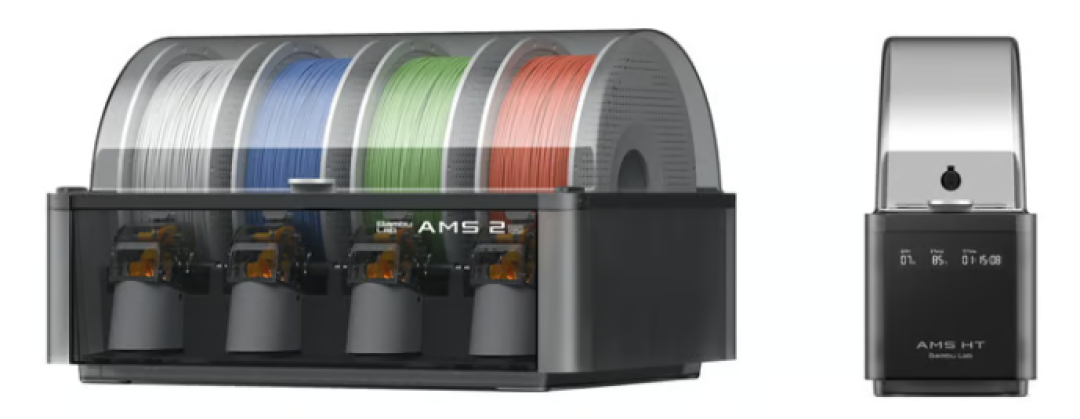
拓竹档:AMS 2 Pro约2340元(65℃烘干+密封),要烘尼龙、PC得配最高85℃的AMS HT(约1044元)。知乎
原装AMS Lite不带加热,社区还给它"穿上铠甲"加了个加热壳,边烘边打。知乎哔哩哔哩
最后说句实在的:别看完就急着烘。 打出来的件外观顺眼、强度够用,就按你的习惯来;新开封的料先打个校准件,不拉丝就省了这一步。真正让品质上不去的,往往不在参数里——先摸料,再动参数。