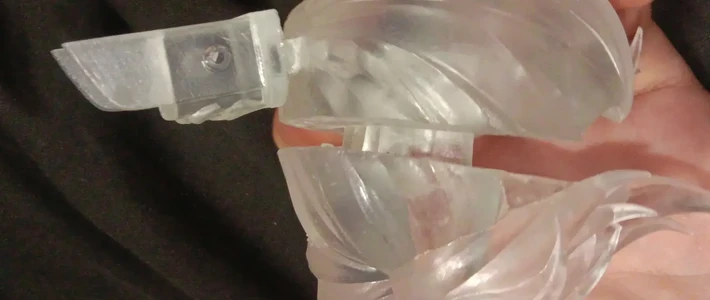
这两天,3D打印圈的讨论异常集中:小红书上一条《PETG也能0公差装配?实测方法来了》冲到616赞、928收藏;知乎"3D打印机"话题下,9月22日刚有人发问"有没有成品公差在0.05mm以下的桌面级3D打印机?“,回答挂出来浏览量已超四千。一头是"零公差"被说得像随手可得,另一头是评论区堆着的真实翻车:有BJD玩家发帖吐槽"被公差坑害”,留了0.9mm公差照样装不进去。 有做拆件的老师傅求助"每次感觉留的缝挺大的,但打出来老戳不进去";有做声学的工程师承认,没考虑材料收缩,“差出半毫米,直接废掉”。小红书
先把结论放在最前面:对FDM桌面机来说,"零公差"不是一个参数,而是四个变量叠加的结果。顺序没对齐之前,改模型、换机器、抄别人的补偿值,都是在碰运气。
变量一:官方精度是"机器的极限",不是"你零件的结果"
知乎那道0.05mm的题,回答给得很直接:300×150×20mm的PA6-GF30零件,要≤0.05mm公差去替代铝机加工件,“所有桌面级FDM打印机,无论多贵,都无法稳定做到成品公差0.05mm”——理论机械定位能到0.05,但玻纤尼龙的冷却收缩、熔丝宽度、层纹、大平面翘曲不会配合。 这条结论的证据范围其实适用于所有人:桌面机的尺寸极限在0.1mm这个量级,零件越小、越简单,越接近这条线;零件越大、装配特征越多,偏差只会往更差的方向走。你设计时心里想的"理想公差",和成品实际偏差之间,本来就隔着一条机器的能力边界。知乎
变量二:材料不只是强度题,是收缩题
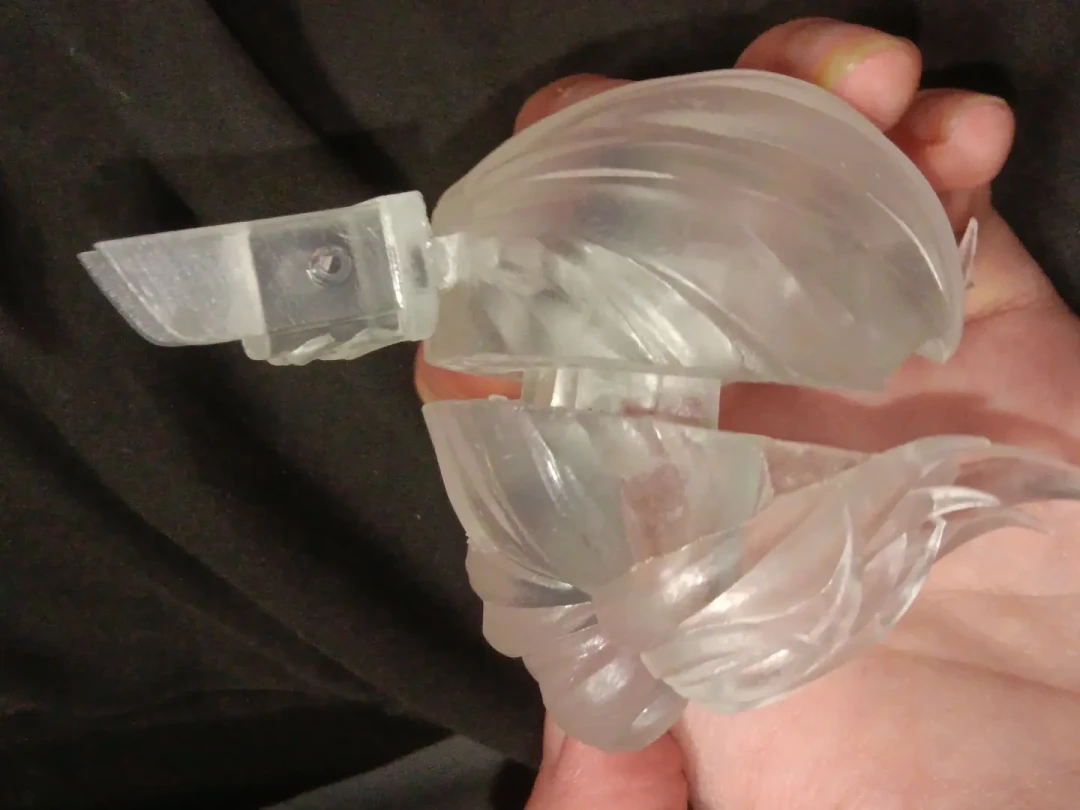
社区攒出来的翻车样本,几乎都指向材料。8月底一位A1C车主想做"零公差"外壳,机器PLA主体却配了PETG支撑,同一台机器、同一次打印,混材料等于给自己加了个随机数。 更早的对比帖里,拓竹FDM打样"刚好合上"的同款配件,换类ABS树脂反而合不上,公差还得改大。 所以装配件的第一原则不是"什么材料结实",而是同一装配体尽量同材料、同批次、同一次环境状态下打完;想跨材料做卡扣,就先把"会差多少"当成未知数,别当零。哔哩哔哩小红书
变量三:湿度是公差变量,这点连耗材厂商都承认了
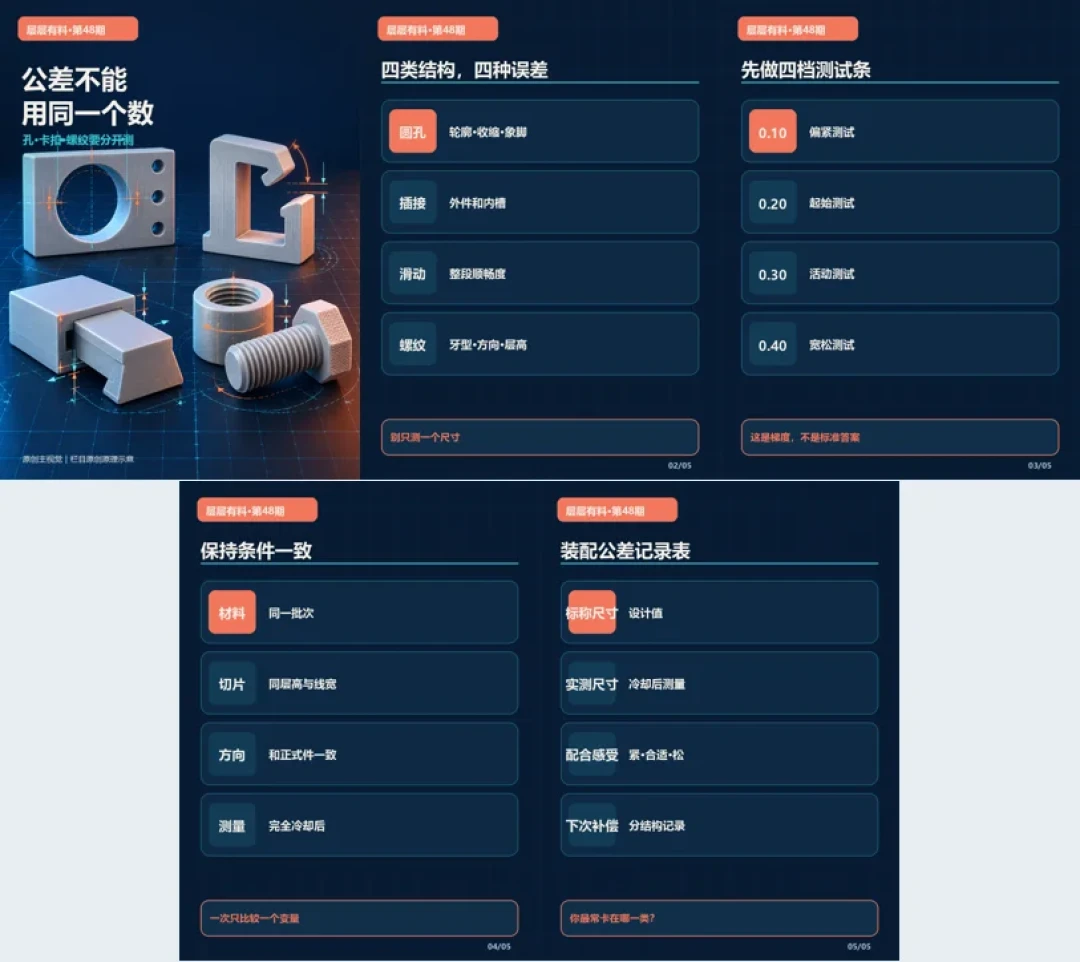
这次爆火的彩格那篇实测帖,方法部分写得没毛病:先打一个带多档孔位和间隙的公差测试件,逐档试装,找到"能顺畅活动、又不明显晃动"的那一档,再去调切片里的XY轮廓补偿;测试前PETG必须充分烘干——受潮后容易出现气泡、拉丝和挤出波动,再准确的补偿参数也很难稳定复现。
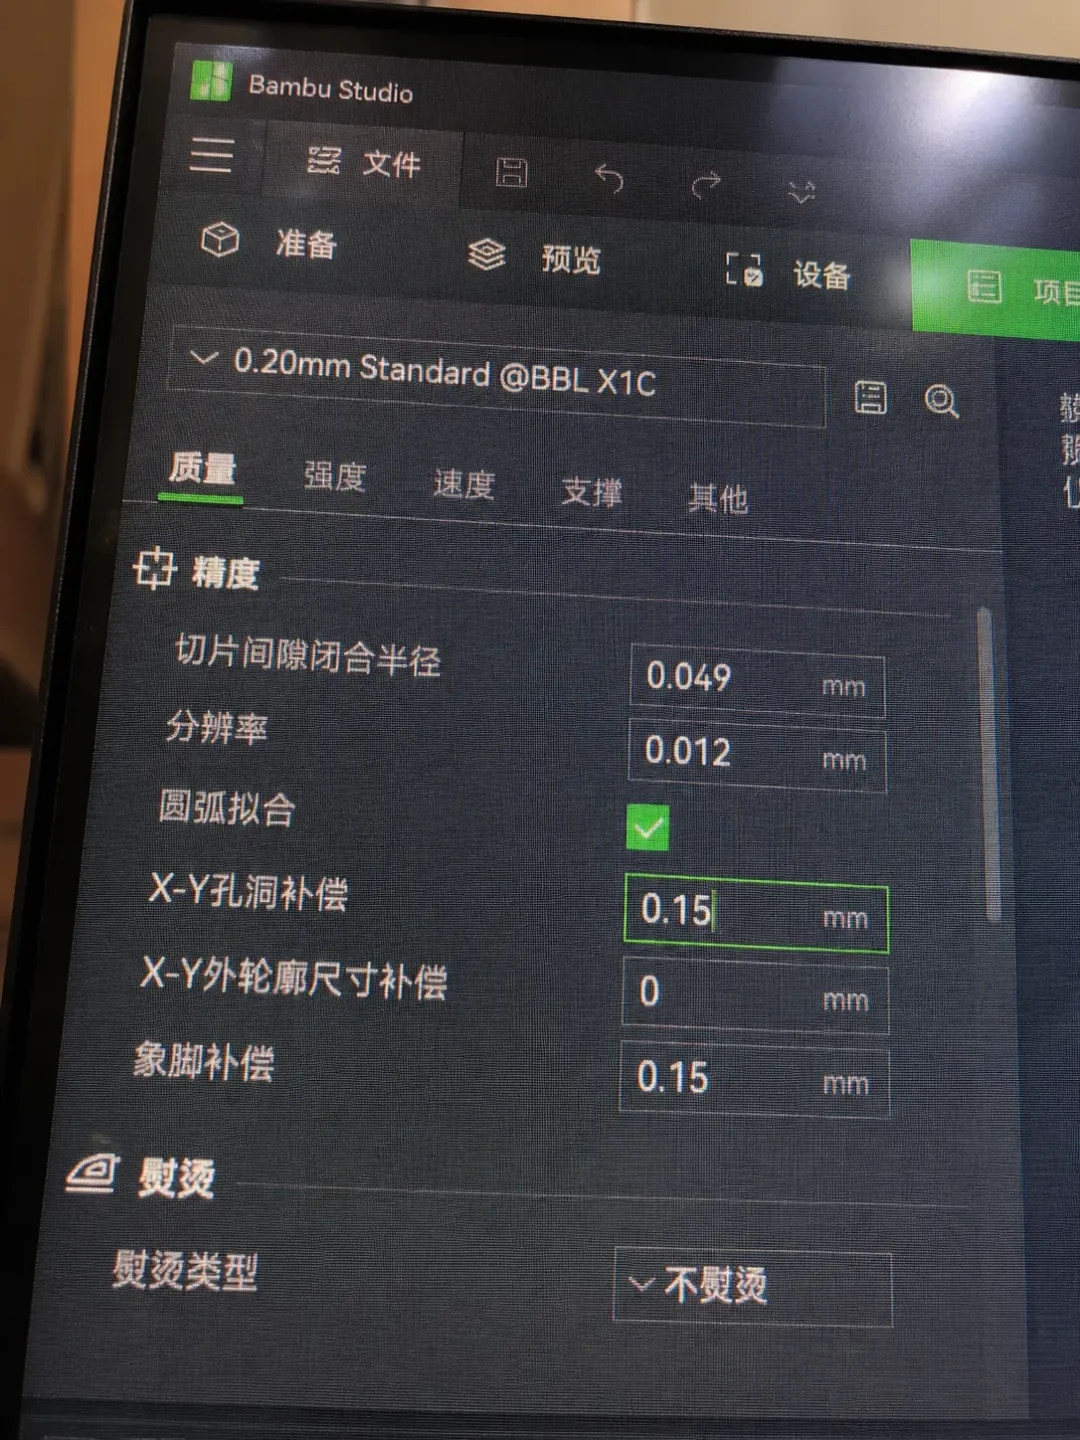
值得注意的是,帖子开篇就把话说在了前头。 耗材品牌方开始劝人别抄参数,本身就是个信号:公差补偿没有通用值,只有"你这台机器、这根料、这个星期"的专属值。结合前阵子TPU拉丝、PLA涨价那几轮讨论,圈子的共识正在从"调参数"转向"先测自己"。小红书
变量四:孔和轴的偏差方向相反,功能特征要逐机标定
公差翻车不只发生在"合不上"。9月17日有人专门发了一期图解:圆孔偏小、卡扣装不上、滑轨推不动、螺纹拧不进去,看起来都是"尺寸不准",但它们的形成原因并不完全相同,不能拿一个补偿值套所有特征。 连做光固化的玩家都在补这堂课——8月那条"纹路控制、支撑优化、装配公差详解"的高阶教程视频,拿到了1028赞、1063收藏。 B站被转来的热熔螺母测试更反直觉:孔不是越小越紧越好,不同孔径直接影响热熔螺母的强度和安装的便捷性,原作者是用拉伸试验给功能设计找"理想公差"。 螺纹孔、磁铁槽、热熔螺母位这些功能性特征,每个都得按你的机器重新标定——一张参数表管不了所有孔。小红书哔哩哔哩哔哩哔哩
"零公差"这门生意,和你家那台机器是两回事
还有个值得点破的现象:现在把"零公差"喊得最响的,恰恰不是FDM用户。有商家在B站上架坦克还原套件,宣传点就是"免打磨零公差安装",可选材质给的是光固化SLA树脂打印或SLS烧结尼龙。哔哩哔哩
知乎那条回答给"替代机加工"开的两条路也不在桌面FDM上:零件外形不极端复杂的,直接CNC铣板一步到位。 另一条是外包:SLS烧结直接打印出来±0.15~0.2mm,精密特征留余量再铣;SLA树脂精度可到±0.05级,但只能打树脂、打不了玻纤尼龙。 换句话说,"零公差"正在变成代打和外发的卖点,而不是你桌上那台机器的默认能力。这不是劝退——FDM自己校准后做顺滑卡扣、松紧适中的收纳件完全够用——只是别拿别人的工艺承诺,来质疑自己为什么合不上。知乎
三行自查清单(按人群给)
只打摆件、收纳、娃衣道具的轻度玩家:不用焦虑,先花20克耗材打一次多档孔测试件,把机器当前的"实际间隙表"存下来;PLA受潮影响小,可以省一步,PETG先烘干再测。
做拆件拼装、功能结构件的中度玩家:装配体同材料同批次打印;孔位按"顺滑档"而不是"最紧档"选;每换材料、每换批次耗材、甚至梅雨季前后,各重测一次。
想替代CNC机加工件、要求0.05mm级的进阶/工程向用户:这条路桌面FDM走不通,别烧钱换机器。外形不极端的直接CNC,复杂结构外包SLS留精加工余量,需要拿在手里再决定值的,先小批量外发打样对比,比升级整机便宜得多。
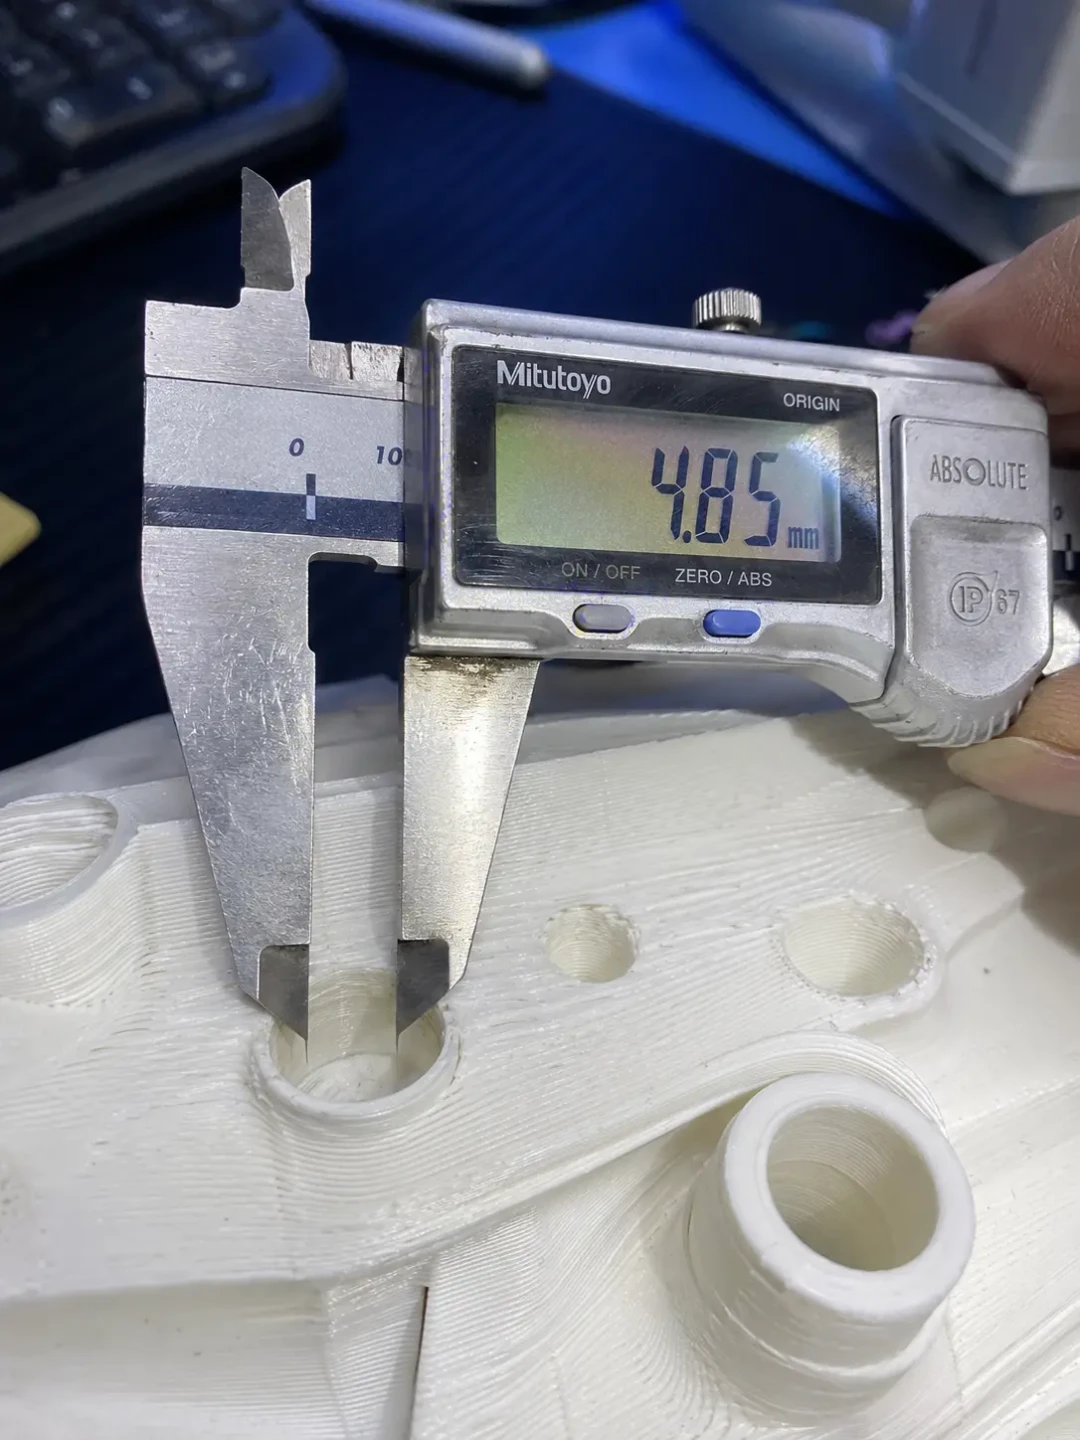
最后留个问题给评论区:你的装配件一般留多少公差?是0.4mm一次过的欧皇,还是留到0.9mm照样塞不进的非酋?翻车的那次是什么材料、什么季节?把变量一起报出来,这篇的"逐机标定"才算真的跑完。











校验提示文案
校验提示文案
校验提示文案
校验提示文案