

冬季车间的低温不会让设备立刻停摆,却会让每个环节的安全余量变小。润滑脂变稠,减速机冷启动的磨损随之上升;水路静置一夜可能结冰,撑裂管路和水泵;设备从室外或冷库移入暖车间,内部凝露没有散尽就上电,短路风险立刻出现。对一线班组长和设备维护人员来说,开机前多花的二十分钟,往往决定当天会不会停线。
一、先确认三个温度门槛
低温管理的核心是把温度量化,而不是凭手感判断。车间环境温度低于 5℃时,水冷焊机的水箱不能再只加清水,必须换成有机防冻液,且防冻液的冰点应比当地历史最低气温再低 10℃左右。以最低气温 -15℃的地区为例,应选冰点 -25℃左右的产品,这条余量是留给夜间降温和停机静置的。
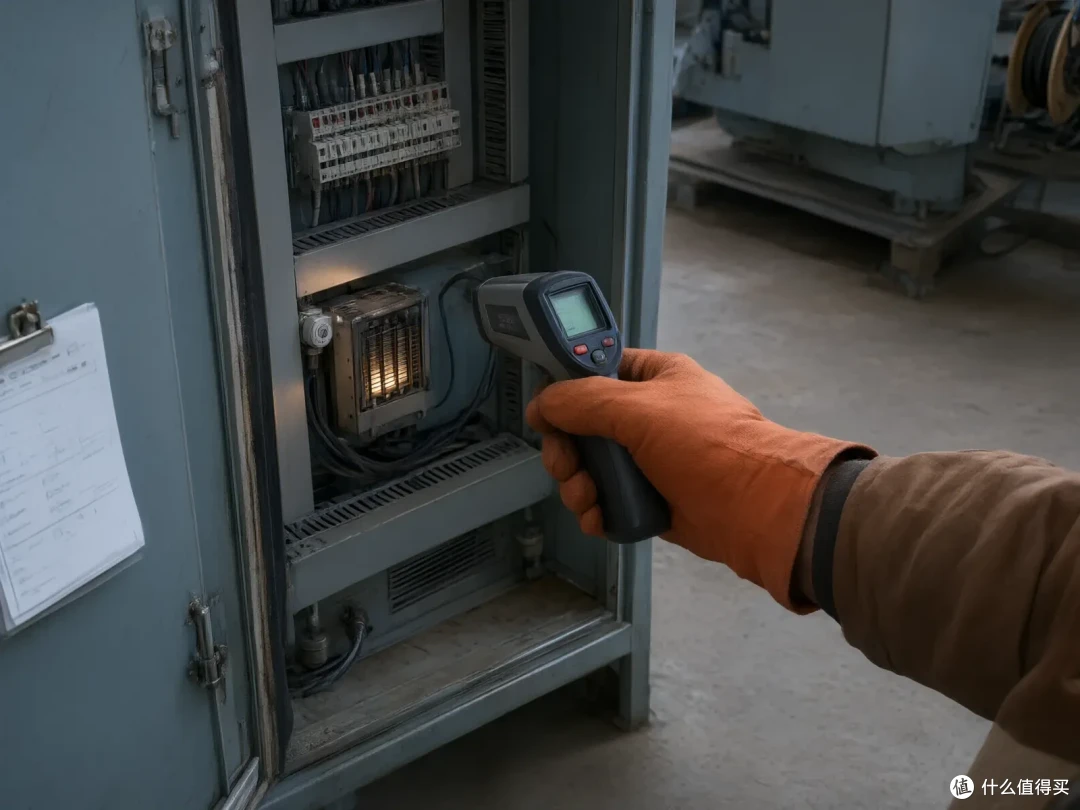
电气控制柜是第二个门槛。柜内加热器和温控开关要提前确认工作正常,柜内温度维持在 5℃以上,电子元件才不会因低温出现参数漂移。第三个门槛在水路本身,多数水冷机型要求水温稳定到 20℃以上再起弧,水温没上来就焊接,焊缝成型和核心器件都要承担额外风险。
二、机器人本体:低速空载把油脂送到位
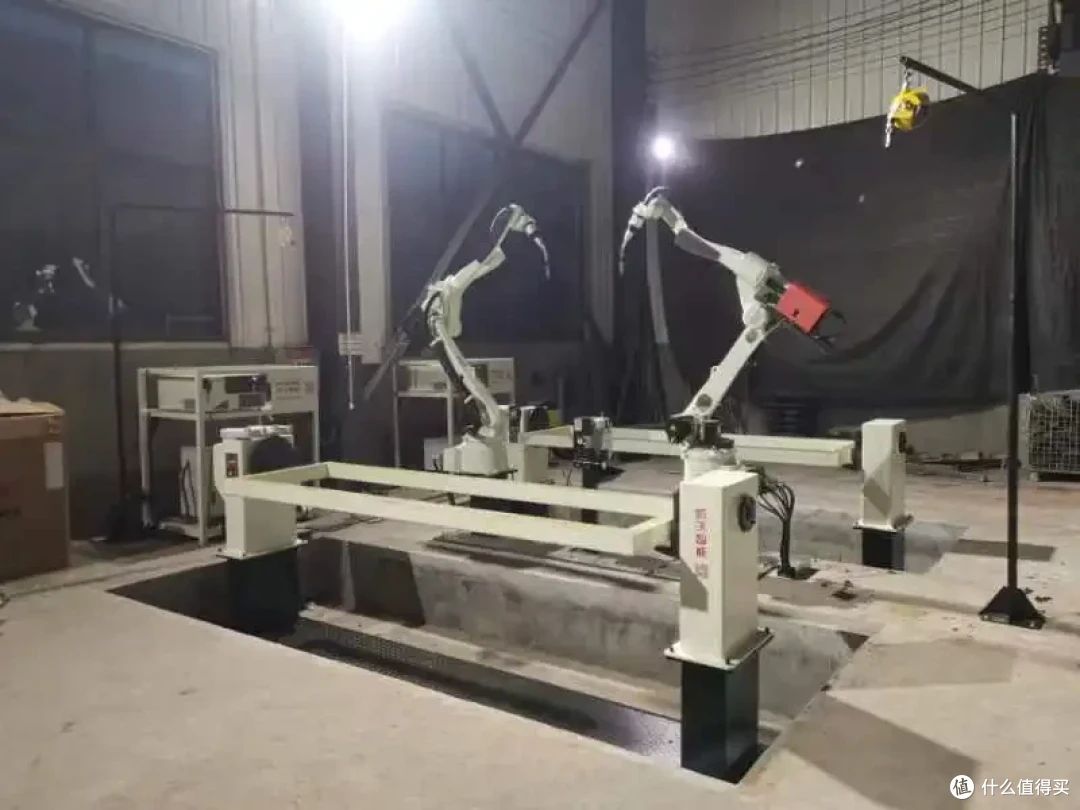
机器人开机后不要直接进入生产程序。先以低速空载运行 5 至 10 分钟,让减速机内的润滑脂在关节处重新分布,冷态下的干摩擦时间越短,轴承和齿轮的寿命越长。变位机的空载预热时间更长一些,10 至 15 分钟比较稳妥,液压驱动的机型还要看油位和油质,油液浑浊或低于下限时不能带病启动。
预热过程本身就是一次检查。听各轴有没有异响,看末端执行器有没有异常抖动,摸电缆和软管是否因低温变硬。低温会让普通线缆失去柔韧性,弯折半径过小就容易内部断芯,这类故障往往在运行几小时后才暴露。
三、焊机与水路:先看液位,再谈起弧
水冷焊机开机前要打开水箱看三个指标:液位是否在刻度区间、液体是否浑浊、颜色是否异常。补液只能用去离子水或蒸馏水,自来水带来的水垢会堵塞水路、卡死水泵。防冻液不能与不同品牌或不同类型的冷却液混用,更换时整套排空重加,无机防冻液中的缓蚀剂会腐蚀焊枪电缆的铜线。
如果设备前一晚停机且车间没有供暖,开机前应确认水路没有结冰迹象,必要时用压缩空气吹干机内积水再通电。焊机内部的粉尘也要定期用干燥压缩空气清理,散热风道堵塞会让设备在低温下反而触发过热保护。
四、电气、气路与送丝:把隐性故障提前暴露
焊机的接线端子、焊把线和接地线要逐项检查,松动或氧化的接头会增大接触电阻,在大电流下发热甚至打火。保护气体管路做一次泄漏检查,低温下橡胶软管收缩,接头处更容易漏气,气体流量不足会直接反映为电弧不稳。
送丝机构的检查常被忽略。送丝轮压力在低温下需要重新确认,导丝管内若有冷凝水或金属屑,送丝会时快时慢。气路中的水分同样要在开机前从过滤器底部排掉,否则水汽进入焊缝会形成气孔。
五、把清单落到人和记录上
一张点检表要写明三项内容:检查项目、判定标准、责任人。班组长负责分派,电气部分由持证人员确认,水路和气体由当班操作者确认,预热运行由两人共同观察。所有温度读数和异常现象当班记录,发现异响、渗漏、参数漂移立即停机,不带故障交接。
每周还应安排一次低温状态下的全功能测试,验证运动精度、重复定位和焊接参数稳定性。冬季设备管理的难点不在技术,而在每天是否按同一套流程执行。把预热和点检固定成开机前的标准动作,低温带来的多数故障都能挡在起弧之前。
当前文章无评论,是时候发表评论了