双11的新机到家,第一打掀开盖子,模型挂了一层“胡子”,零件缝里的丝细到能炒面——这不是段子,是新机评论区每天都在上演的一幕:“新买的耗材上班前打印,中途看一眼,拉丝都拉到可以炒面了”。先别急着骂机器翻车,也别急着上烘干机:拉丝不是一种病,丝挂在哪,基本就决定了该怪谁。哔哩哔哩
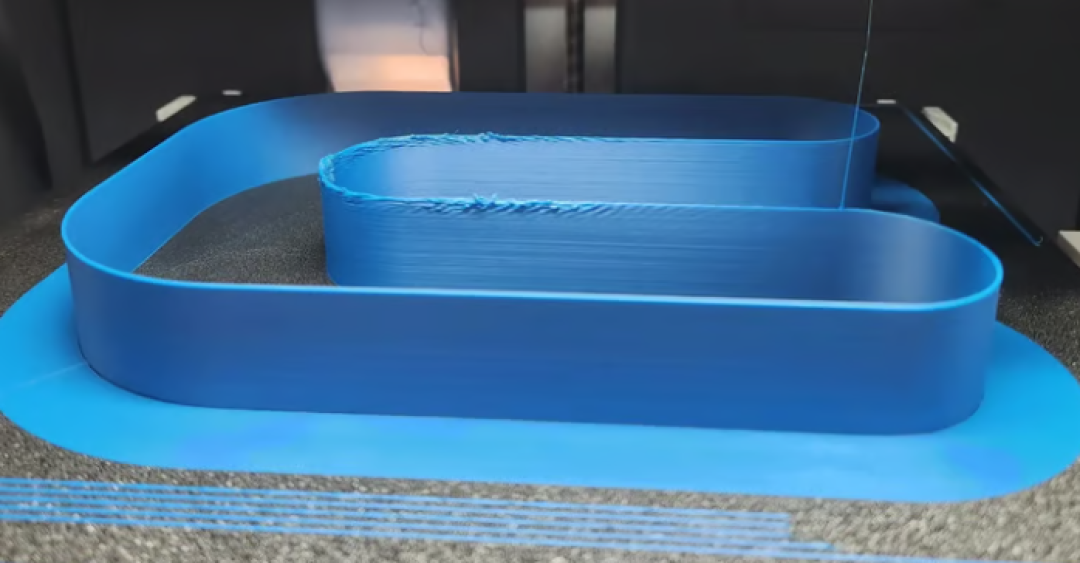
第一步:分型,看丝长在哪。
局部拉丝:模型表面干净,丝只挂在换色位置、零件衔接处、支撑周围和孔洞缝隙,九成是回抽参数太轻——回抽距离每次加0.3~0.6mm、总长别超过2mm,同时缩小模型间距、勾上“避免跨越外墙”,别让喷嘴横穿模型头顶。哔哩哔哩小红书
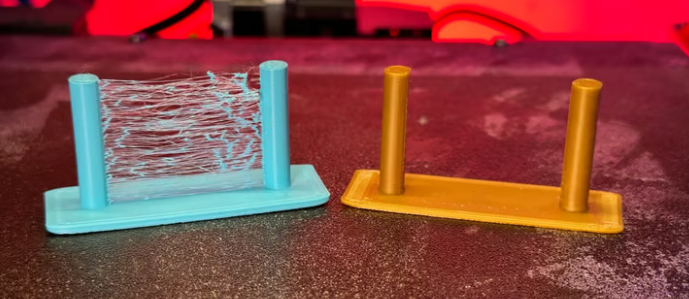
通体挂网:满件细毛,还伴随噼啪爆裂声、气泡、表面毛糙,连回抽塔都从底拉丝网到顶——这才是受潮的信号,先烘料、再复测。烘过8小时照样拉爆的,锅多半不在水汽,在参数。小红书哔哩哔哩小红书
两个最烧钱的坑。
别猛加回抽。 距离拉太长,被拽回去的熔料在散热口冷成一截,下一步就是堵头、欠挤、废模型——越调越容易堵头的教训就在这。回抽塔是拿来找“能拉干净的最短值”,不是拿来挑最大的;直驱和远程料路能差出好几毫米,“抄作业”帖里的毫米数,抄的是别人家的机器。哔哩哔哩小红书
有的拉丝是材料的脾气。 PETG、TPU天生比PLA爱拉丝,材料状态一变,“最佳回抽值”也跟着漂。“透明PETG烘了两天依旧狂暴拉丝”并不意外——不是烘干箱不给力,是熔体黏性如此,降温度、重调回抽和擦拭,比死磕烘料管用。哔哩哔哩
最后一条纪律:同一卷料、同一个模型、同一层高,一次只改一个变量,不然丝少了你不知道是谁的功劳,下次复发照样抓瞎。小红书
拉丝出了别慌,它不是翻车判决书,是机器在提醒你:参数和材料,还没互相认识。