

做功率器件封装的朋友大概都遇到过这样的场景:实验室里用常压回流焊打出来的样件,X光一照,焊层里空洞连成片,热阻测试数据忽高忽低,重复性差得让人怀疑人生。于是问题回到工艺本身——功率器件封装为何对焊接空洞率如此敏感,真空回流与常压回流的工艺边界到底划在哪里。
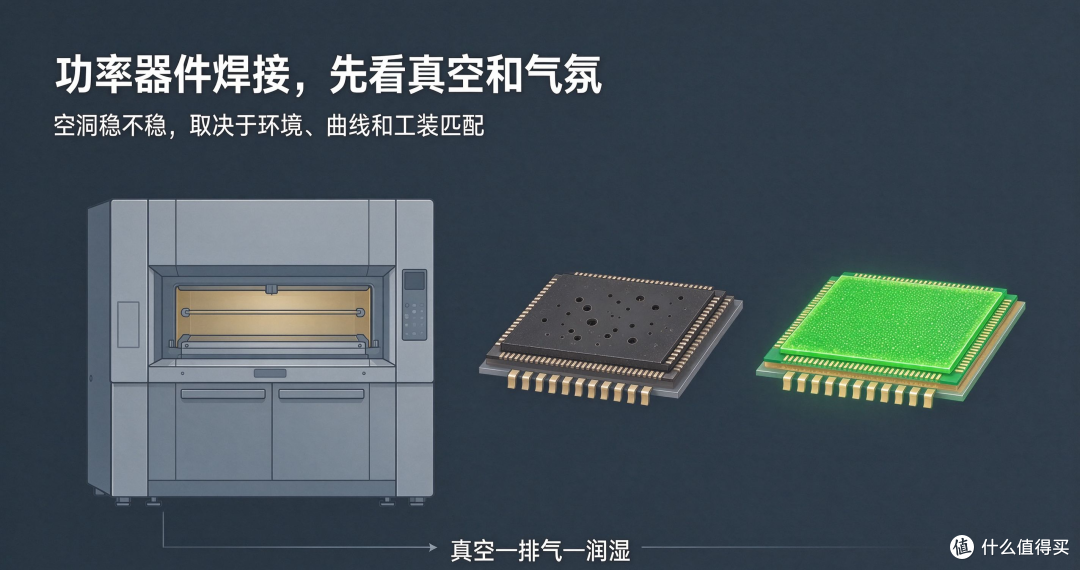
真空系统决定工艺下限
真空共晶炉的核心价值在于把焊接环境里的氧气和挥发物抽走,让熔融焊料在低压气氛下铺展、排气。泵组配置直接决定极限真空能做到什么量级,而极限真空的工艺意义不在于数字好看,在于能否把焊层内部的气泡有效带出。机械泵加分子泵的组合能进入高真空区间,适合对空洞率敏感的高功率器件;仅靠机械泵的方案极限真空有限,更适合对真空度要求不苛刻的预研验证。
判断一套真空系统好不好,看三点:抽气速率与腔体容积的匹配关系,抽得太慢工艺节拍拉不开,抽得太猛又容易在升温段扰动焊料;真空度的稳定性,保压阶段掉压明显说明密封或腔体放气有问题;冷阱或捕集装置的配置,焊剂挥发物如果直接进泵组,维护频率会高得让人头疼。
加热系统影响曲线复现
真空共晶工艺的成败很大程度写在升温曲线上。多温区控温的意义在于让预热、保温、回流、冷却各段独立可调,而不是整腔一个热电偶拉到底。科研场景尤其看重曲线编程能力:能不能存多组工艺配方、能不能设定分段升温速率、冷却段是否可控。
判断加热系统看两点。一是温度均匀性,大尺寸基板边缘和中心如果温差明显,焊层质量在整片上就不一致,台式设备腔体小,均匀性理论上更容易做好,但加热板设计和热电偶布点仍是关键。二是控温响应,升温速率能不能跟上设定曲线,超调大不大。
气氛管理守住残氧底线
真空焊接不是抽完真空就完事,还原气氛的引入往往决定氧化物能不能被有效去除。甲酸、氢气或混合气的使用要看焊料体系和器件耐受度,气氛管理模块解决的是残氧控制与还原效率的平衡问题。残氧水平直接关联焊料润湿性,润湿不好,空洞率压不下去,这在功率器件封装里是硬伤。
判断气氛系统好坏,看气体路数的独立控制能力、流量稳定性,以及残氧监测的配置。没有在线氧含量监测的设备,工艺窗口只能靠试错,对科研场景很不友好。另外要关注气路材料与密封兼容性,还原性气氛对管路和密封件有腐蚀风险,长期运行的可靠性要问清楚。台式科研用真空共晶炉在这块的配置差异不小,采购前把气路图要过来看一遍不吃亏。
工艺适配考验整体匹配
设备参数再漂亮,落到具体焊料和产品上能不能跑通才是真的。焊料与升温曲线的匹配关系是核心:不同焊料体系的熔点、润湿行为、对保温时间的敏感度都不一样,曲线要跟着焊料走,而不是让焊料迁就设备默认曲线。真空度施加的时机也有讲究,过早抽真空可能带走助焊成分,过晚则气泡已经形成。
判断工艺适配能力,看设备厂商能不能提供针对典型焊料体系的工艺参考曲线,以及是否支持灵活调整真空施加节点、分段抽气策略。这一项最能体现厂商的工艺积累,也是台式科研用真空共晶炉从“能抽真空的加热台”变成“工艺开发平台”的分水岭。
技术点如何落到采购决策
把上面几个模块串起来,评估路径其实清晰:先明确自己的焊料体系和器件类型,反推需要的真空量级与气氛配置;再拿典型样件做打样,实测升温曲线跟随性、温度均匀性和焊后空洞分布;最后看气路维护便利性、曲线编程的易用性和厂商工艺支持能力。
当前文章无评论,是时候发表评论了