新烙铁头插上电,还没焊几个点就黑了,锡挂不上去,越蹭越黑——这是新手求助里最常见的一幕。多数人第一反应是"头子质量差",第二反应是拿砂纸磨。这两个反应,方向都反了。
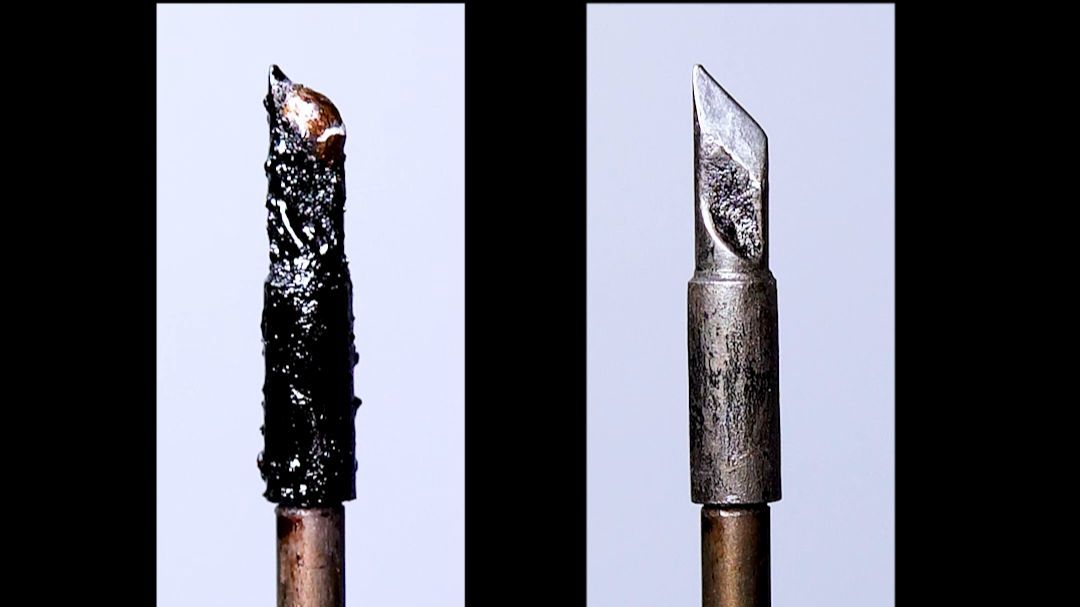
先说结论:能不能救,看一件事——镀层还在不在。
现在像样的烙铁头都不是纯铜,是铜芯外面镀一层铁。铜芯导热快,铁层挡住焊锡,不让锡把铜吃掉。锡对铜的侵蚀很强,镀层一旦被磨穿或烧穿,熔融的锡会渗进去和铜生成脆性合金,头子很快出现坑点、凹陷甚至穿孔,这种损伤不可逆。知乎
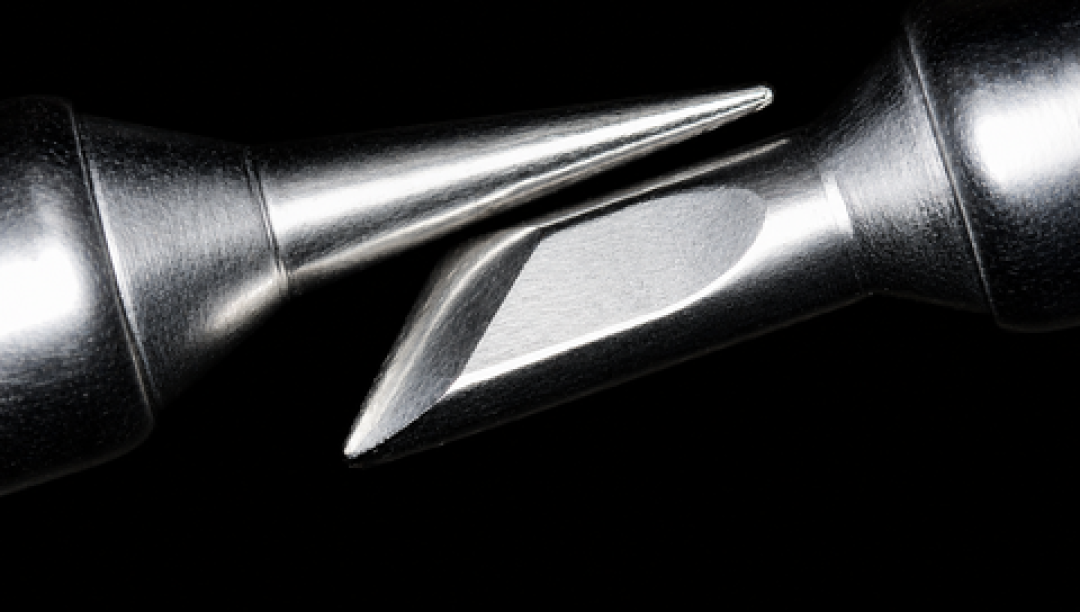
所以分三种情况:
只是表面发黑,还能挂上锡——能救。降点温度,用铜丝球蹭掉黑层,马上重新上锡,把工作面包住就行。
发黑但完全挂不住锡,或者已经露出红铜色——镀层磨穿或烧穿了,救不回来。无论怎么清理,裸铜很快再次氧化,虚焊、熔锡慢会反复出现,直接换新。知乎
头尖有凹坑、穿孔——铜芯已经被蚀空,没有任何修复价值。
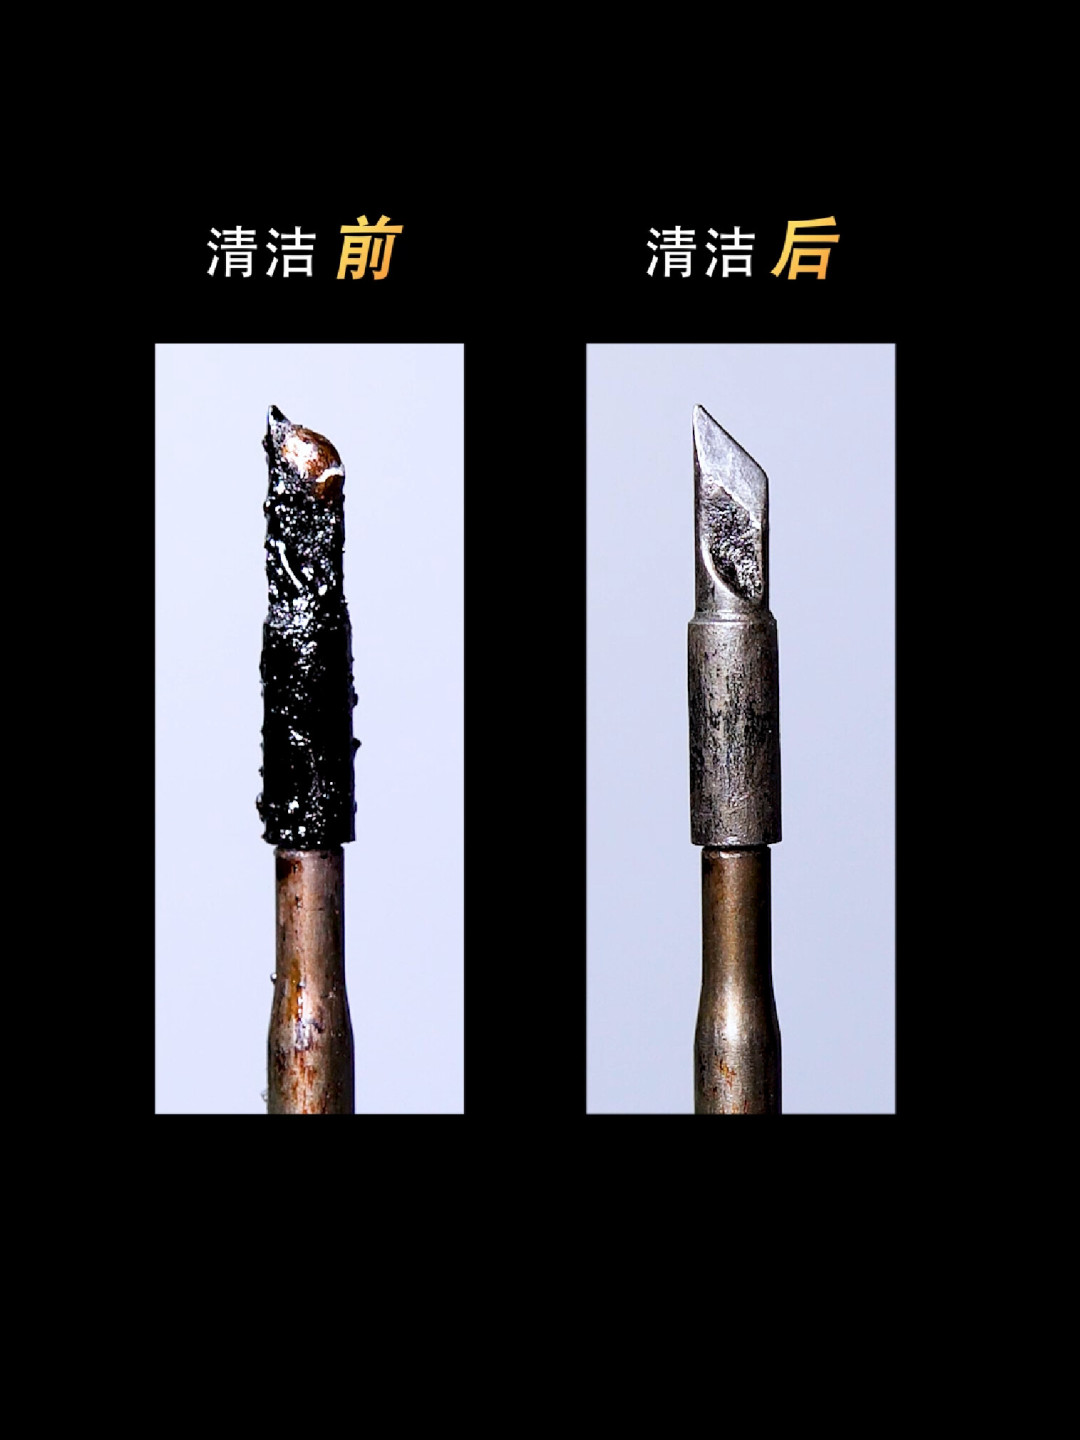
再说那些"秒救"偏方,不少是真毁头。
网上求助帖底下最热的招是砂纸、锉刀、美工刀刮。这套只对老式纯铜头成立,对现在带镀层的头是作死:磨掉的就是保护层本身。亮是亮了,氧化速度比之前更快。钢丝球同理,太硬,会刮花镀层,镀层一破,氧化越来越快。知乎
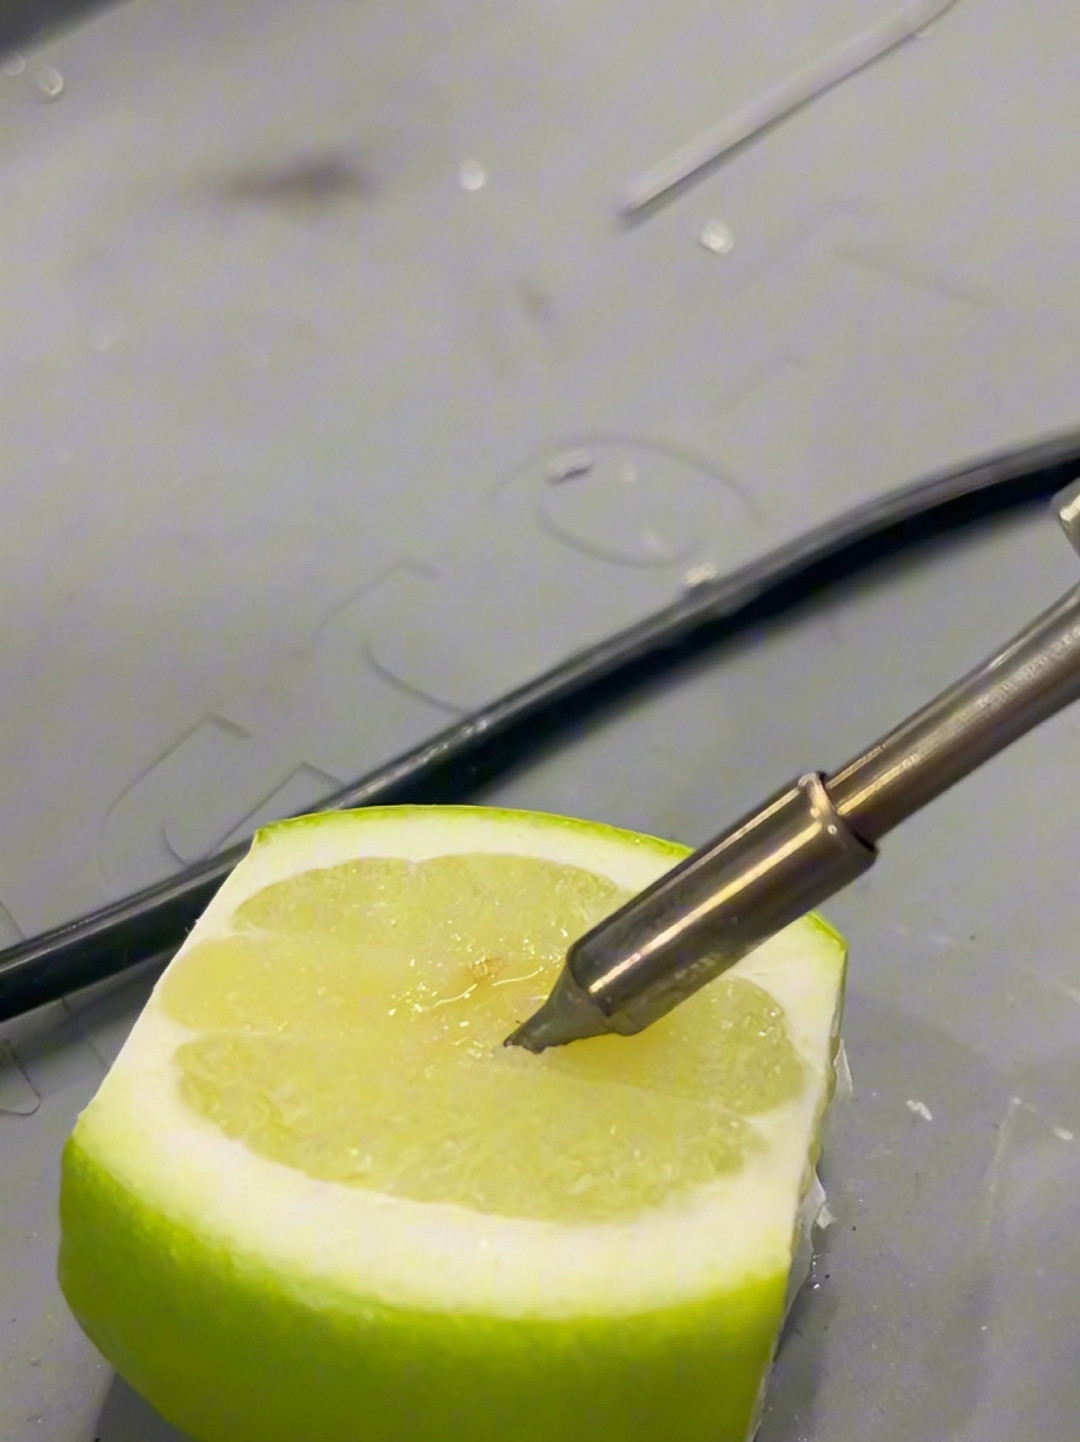
短视频里很火的"烙铁头扎柠檬",靠柠檬酸去氧化。但柠檬酸是弱酸,高温下腐蚀的恰恰是镀铁层,刚拿出来看着光亮,镀层寿命已经打折,白醋浸泡一个道理。知乎
还有个更隐蔽的,严格说不算偏方,而是日常清洁习惯:湿海绵滴水。滚烫的头碰到大团冷水,热冲击会让镀层开裂剥落。海绵只可微湿,或者干脆换成铜丝球,热冲击小得多。知乎
真正决定头子寿命的,是三个习惯。
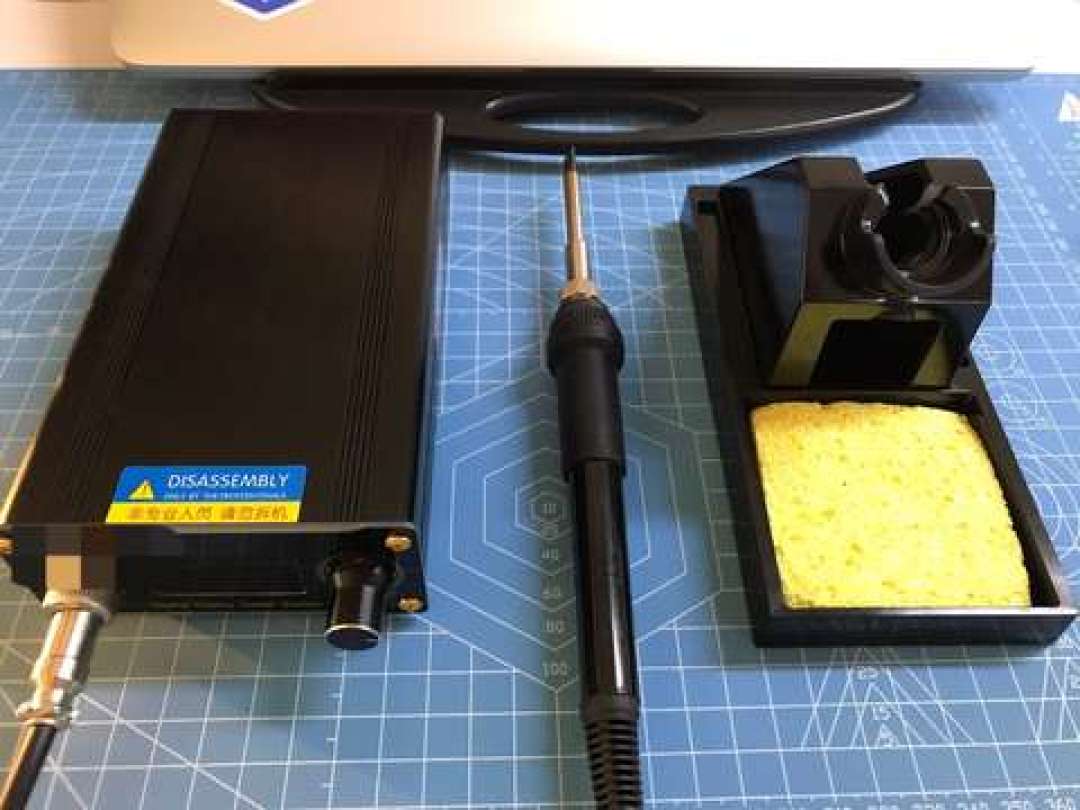
一是不空烧。烙铁通电却没有焊锡覆盖时,氧化速度成倍增加,大量头子是被空烧废掉的。知乎
干维修的应该都有体会:接个电话、翻个零件,回来头子就黑了。带休眠的焊台,手柄放回架子会自动降到200℃左右;没有休眠的,用完先上锡再断电,让一层薄锡把工作面和空气隔开。知乎
二是温度别乱开。常用无铅焊锡熔点约217℃,不少人习惯开到400℃以上,高温正是镀层氧化的加速器。手工焊接330—360℃基本够用,宁可稳一点,也别拿高温硬怼大焊点。知乎
三是清理完立刻补锡。工作面裸露着晾在高温里,氧化只会成倍加快,别让头子"锃亮"地等下一次焊接。
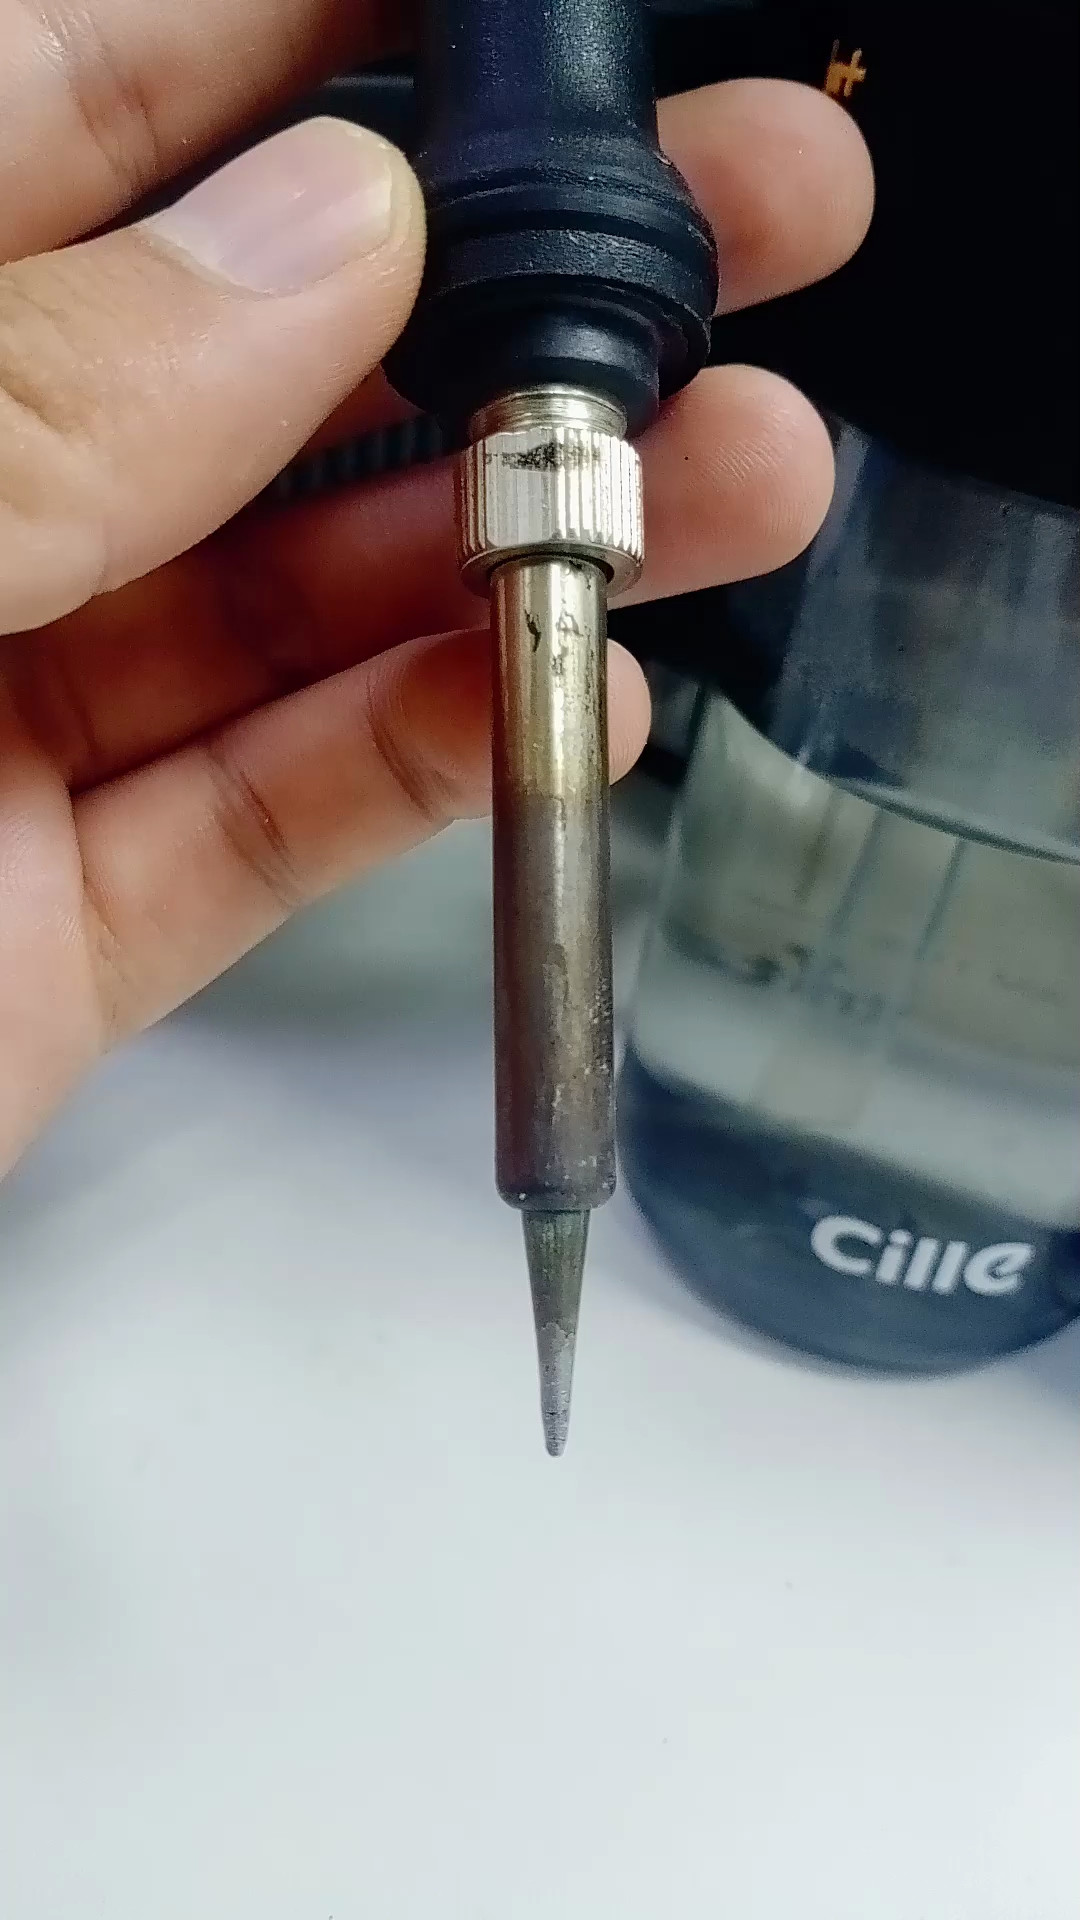
发黑不是病,露铜才是。只要工作面还能挂锡,铜丝球加重新上锡就能救回来;一旦露铜、凹坑、穿孔,别再花时间折腾,直接换头。