

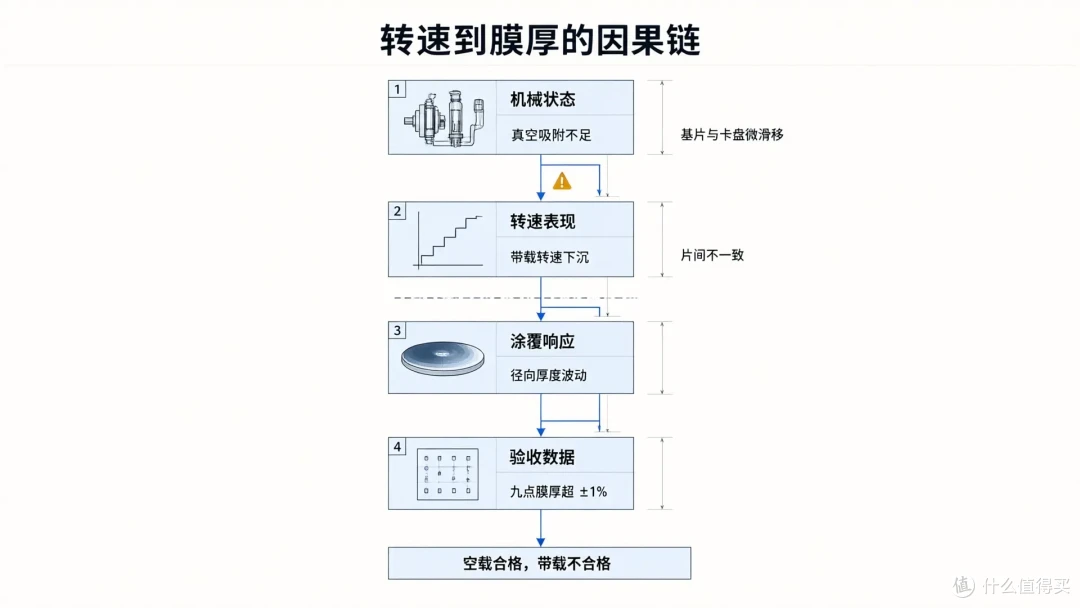
某微纳加工平台的一台旋涂仪在验收时卡在膜厚均匀性±1%这一项。九点测量结果是中心偏薄、边缘偏厚,片间重复性同样不理想。现场第一反应通常是胶液和配方,但把这台设备从工艺变量里摘出来单独测转速之后,问题的落点换了位置:空载转速合格,带载转速不合格。膜厚超差的因果链,要从这里往回捋。
先排除量测与耗材
排查的顺序决定了后面会不会走弯路。第一步不是拆机器,而是确认量测本身可信:同一片样品原地复测,再旋转九十度复测,两组数据一致,说明椭偏或反射光谱的测点定位与标定没有漂移。第二步换同批号新胶,按规定回温、过滤,记录涂覆间的温湿度与排风,结果仍在±1%之外。到这里可以判断,问题不在胶,也不在测量,而在设备把配方执行成了另一个样子。
空载合格,带载不合格
转速稳定性常被理解成一个数字:设定三千转,实测两千九百九十九到三千零一,就算±1 rpm 达标。这个数字只描述了空载稳态。现场用外部转速计同步记录带片后的转速曲线,看到的却是另一回事:稳态转速比设定值低二十到三十转,而且每一片的下沉量不一样;加速段的爬升时间也有明显抖动。
顺着这条线索查下去,原因指向真空吸附。卡盘真空度不足,基片在高速旋转时与卡盘之间存在微滑移,既改变了实际相对转速,也引入了周期性振动。滑移量随基片厚度、背面平整度和放置位置变化,所以片间重复性跟着变差。这类问题在空载测试里完全看不出来,因为空载时没有基片可滑。
因果链的定量部分
旋涂的最终膜厚与转速的关系可以写成 h 正比于 ω 的负二分之一次方。对两边取微分,厚度相对变化约等于转速相对变化的一半:转速偏 2%,膜厚偏 1%。反过来,±1% 的膜厚容差对应约 2% 的转速容差。
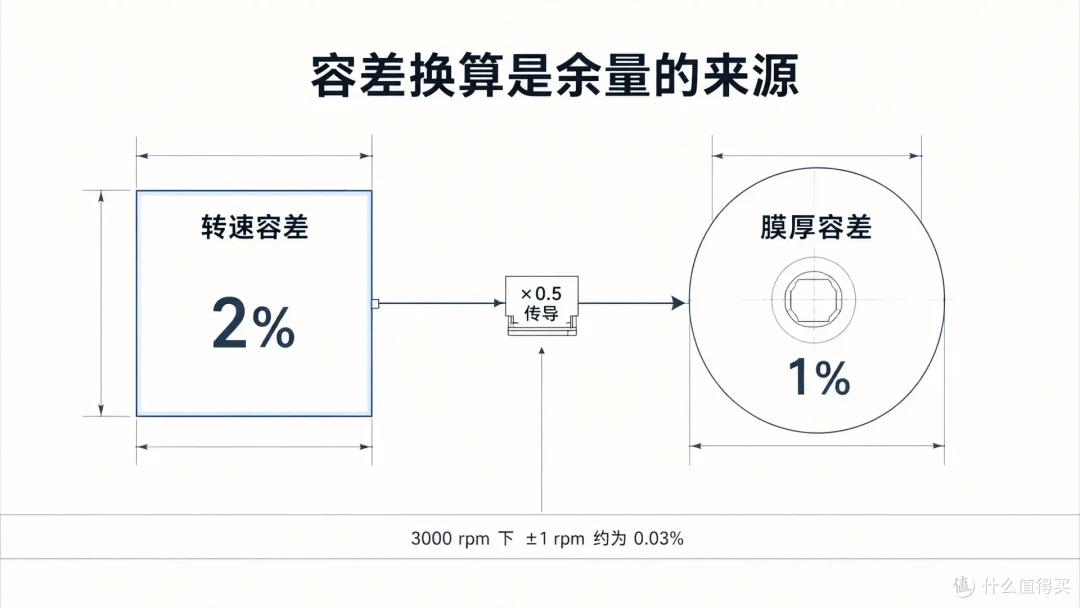
这个换算说明了一件事。三千转下±1 rpm 只有万分之三的相对偏差,远小于 2% 的容差,所以稳态转速精度再高,也解释不了 1% 的超差。真正吃掉余量的是带载稳态偏移、加速段不可重复,以及滑移带来的瞬时速度波动。三者叠加,再通过气流在片面上形成的局部扰动,最终表现为径向的中间薄边缘厚,以及方位角上的不规则起伏。
现场怎么处置
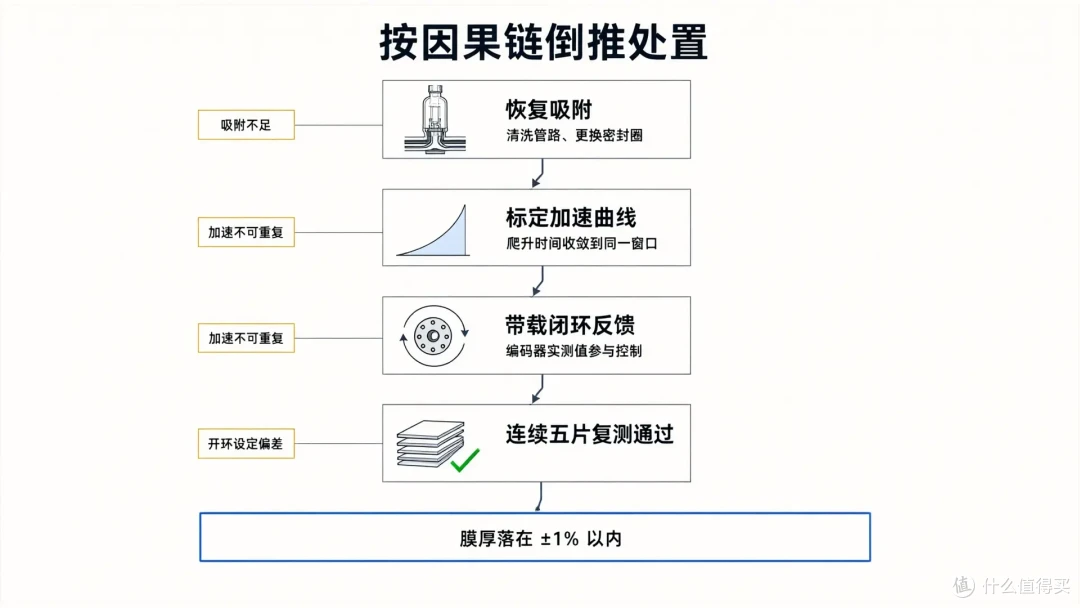
处置按因果链倒着做。先恢复吸附:清洗真空管路、更换老化的密封圈、复测卡盘真空度到规定值。再标定加速曲线,让每片的爬升时间落在同一窗口内。最后把转速反馈改成带载闭环,用编码器实测值参与控制,而不是只信驱动器给出的设定。三项做完,同一配方连续跑五片,九点膜厚落在±1%以内,片间极差也收窄。
验收时该看哪几个数
这次排查留下的直接结论是,转速稳定性不能用一个数字概括。它至少包含四项:空载稳态偏差、带载稳态偏差、加速段重复性、主轴跳动与振动。样本参数表上的±1 rpm 通常只覆盖第一项,而决定膜厚均匀性的往往是后三项。
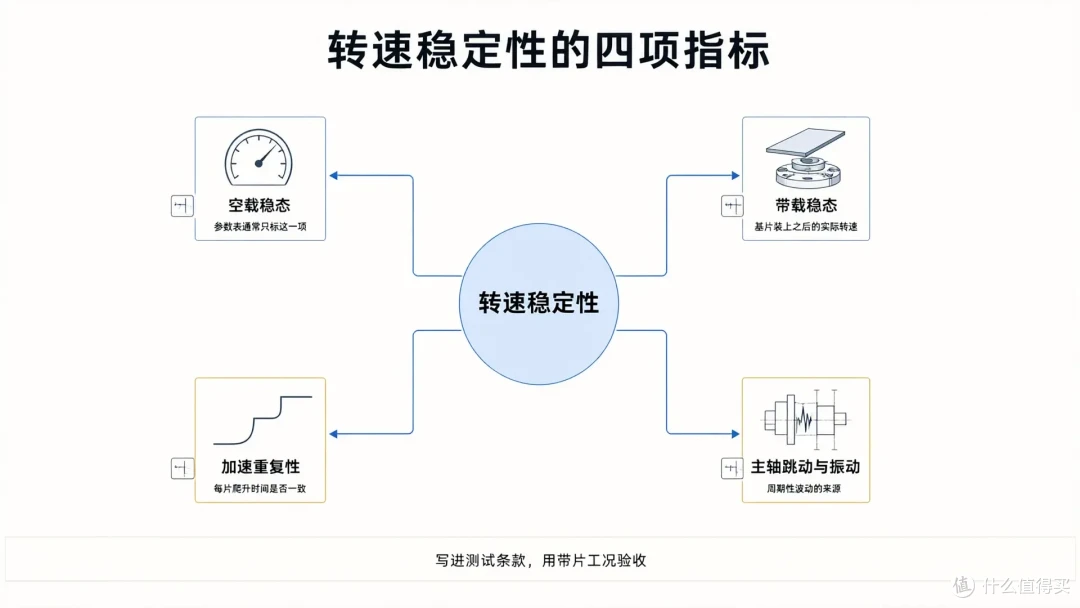
对使用方来说,验收时可以把这四项写进测试条款,用带片工况测,而不是只看空载显示。对设备方来说,转速闭环要能反映基片的真实状态,吸附、夹持、主轴这几处机械环节的余量,最终都会以膜厚的形式暴露在测量数据里。膜厚均匀性是结果指标,转速稳定性是过程指标,两者之间隔着的正是这几个容易被空载数据掩盖的环节。
当前文章无评论,是时候发表评论了