

混凝试验搅拌机稳定性不好,实验结果会变成什么样?你真的知道吗?混凝试验搅拌机稳定性会让实验结果大不同
转速固然重要,但不能认知偏差,很多人做混凝试验时,只关注转速、搅拌时长和投药量,容易忽略设备稳定性带来的隐性干扰,然而混凝凝沉淀实验想要效果稳,前提是一定要有一台非常稳定的混凝试验搅拌机装置,因为混凝是靠精准水力剪切(G 值、GT 值)控絮体长大,搅拌一旦不稳,G 值就飘,矾花的生长节奏直接乱掉,小试数据失去参考意义,甚至会导致实际现场调试误差大。
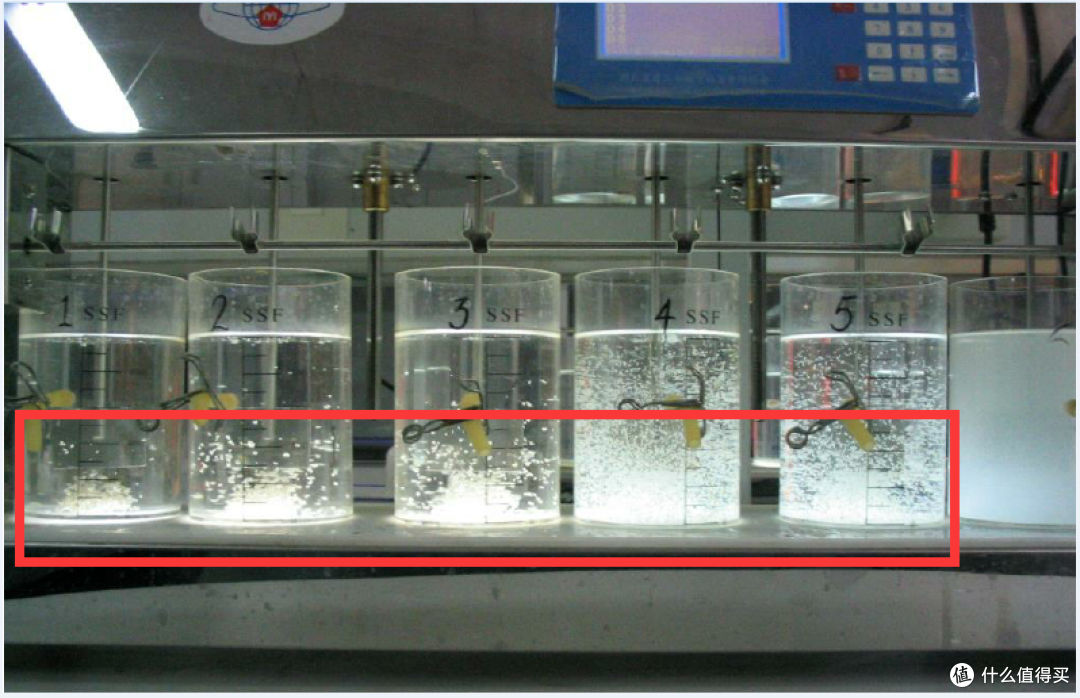
混下面详细分析:混凝试验搅拌机的稳定性对实验结果的影响:
1. 如果搅拌不稳 —— G 值不稳定,絮体要么长不大、要么被打碎
混凝分快混、絮凝两个阶段,对剪切强度有严格区间:
快混阶段:需要足够、稳定的高剪切,让药剂瞬间均匀分散水解;转速忽快忽慢,局部药剂浓度忽高忽低,水解产物形态跑偏,胶体脱稳不完全。
絮凝阶段:是矾花缓慢碰撞、粘结长大的过程,必须是持续、柔和、稳定的低剪切。
转速抖动、打滑、忽快忽慢,等于G 值来回跳:一会儿剪切太强打碎刚形成的小絮体,一会儿剪切不足,颗粒碰不上,最终矾花大小参差不齐、松散易碎。
这种烧杯里做出来的矾花,只是偶然状态,不具备可重复性,拿到现场参考价值很低。
2. GT 值是混凝核心指标——不稳直接导致 GT 失控
GT(速度梯度 × 絮凝时间)是衡量混凝效果的关键总量指标,也是对标现场反应池的依据。
GT = G × T
如果搅拌转速波动,实际 G 一直在变,你设定的 GT 就是一个虚假数值。同样设置 10 分钟絮凝,一台稳的设备,GT 可控、可复现;一台抖动、掉速的设备,每一次试验的 GT 都不一样,同一水样、同一加药量,两次结果完全不同,试验没有重复性,没法建立投药曲线、没法对标现场工况。
3. 做同步试验时,轴与轴之间不一致,对比失效
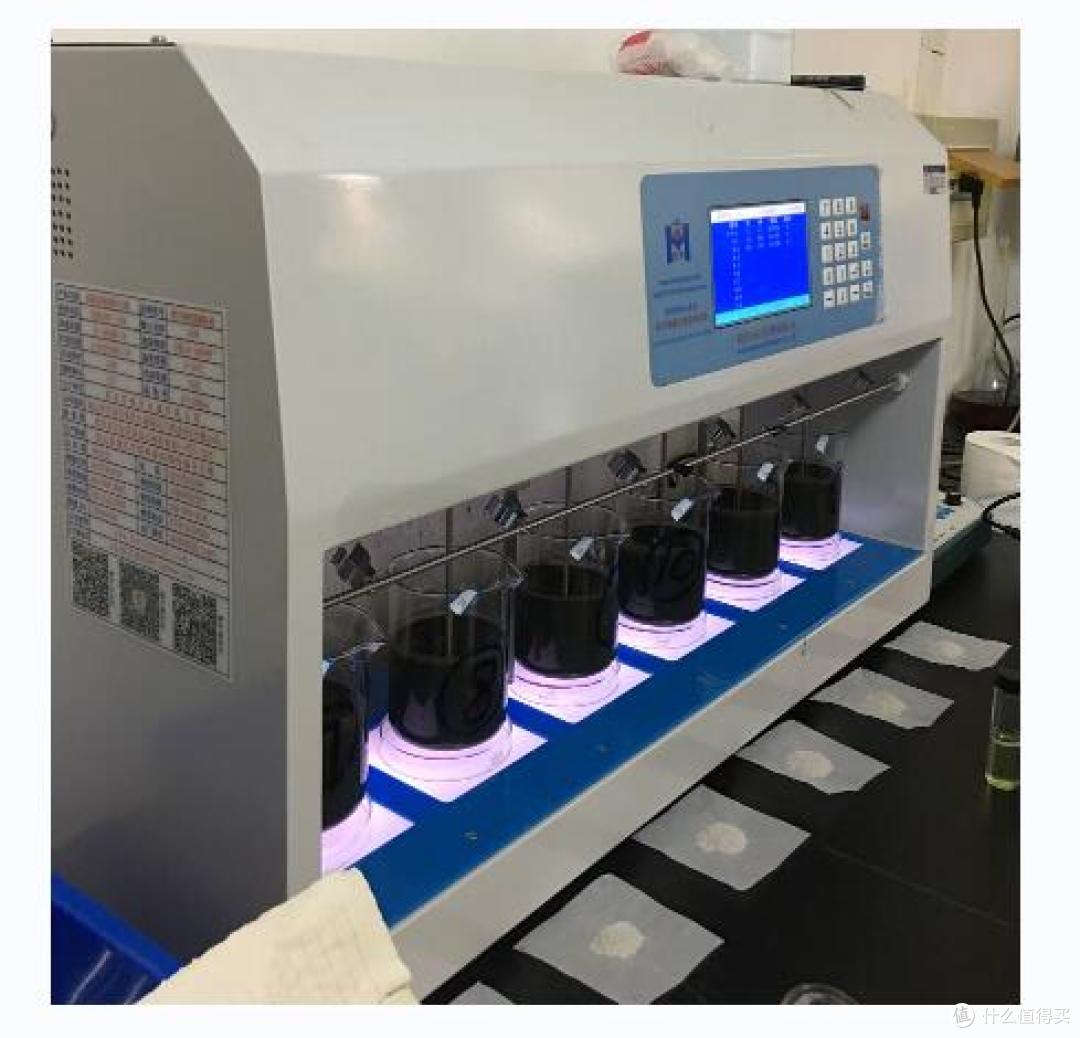
常规同步梯度试验,我们默认 6 个烧杯水力条件完全一致,变量只有投药量。
如果搅拌器不同步、转速偏差大、有的轴晃有的轴慢:
6 杯的 G 值不一样,上清浊度差异,分不清是药量不同造成的,还是搅拌差异造成的,梯度试验直接作废。
这也是为什么国标混凝试验,对搅拌的转速均匀性、运行平稳性有要求。
4. 异步模式下,程序分段切换时不稳——时序对照失效
搅拌器异步运行,多用于对比不同 G 值、不同絮凝时序、加药间隔试验。
程序切换(快搅转慢搅)瞬间如果转速冲击、抖动、滞后,相当于额外引入一次未知剪切扰动。
本来想对比 “不同絮凝程序”,结果多了一次意外剪切,试验条件被污染,对比结论失真,用来排查现场絮体破碎问题就会误判。
5. 搅拌器晃动带来额外扰动——干扰沉淀阶段观察
搅拌轴、桨叶晃动大,会在水体里产生额外涡流、局部冲击:
絮凝末期,快要成型的密实絮体被额外扰动打散;
停机的时候不能平稳停转,桨叶惯性搅动水体,相当于人为增加沉淀扰动;
最终出现:烧杯看着效果时好时坏,分不清是水质药剂问题,还是设备晃动带来的干扰。
6. 对标现场的底层逻辑:小试设备稳,才能复刻现场
我们前面一直在说:小试的目标是复刻现场水力条件、用 G/GT 对标反应池。
小试设备本身就是一个 “水力基准量具”。量具不稳,所有对标、校准、压力测试都没有根基。
稳定的搅拌,才能稳定复现:高剪切、逐级降速、耐剪切絮体筛选等工况;不稳的设备,相当于量具本身不准,调出来的方案到现场极易翻车。
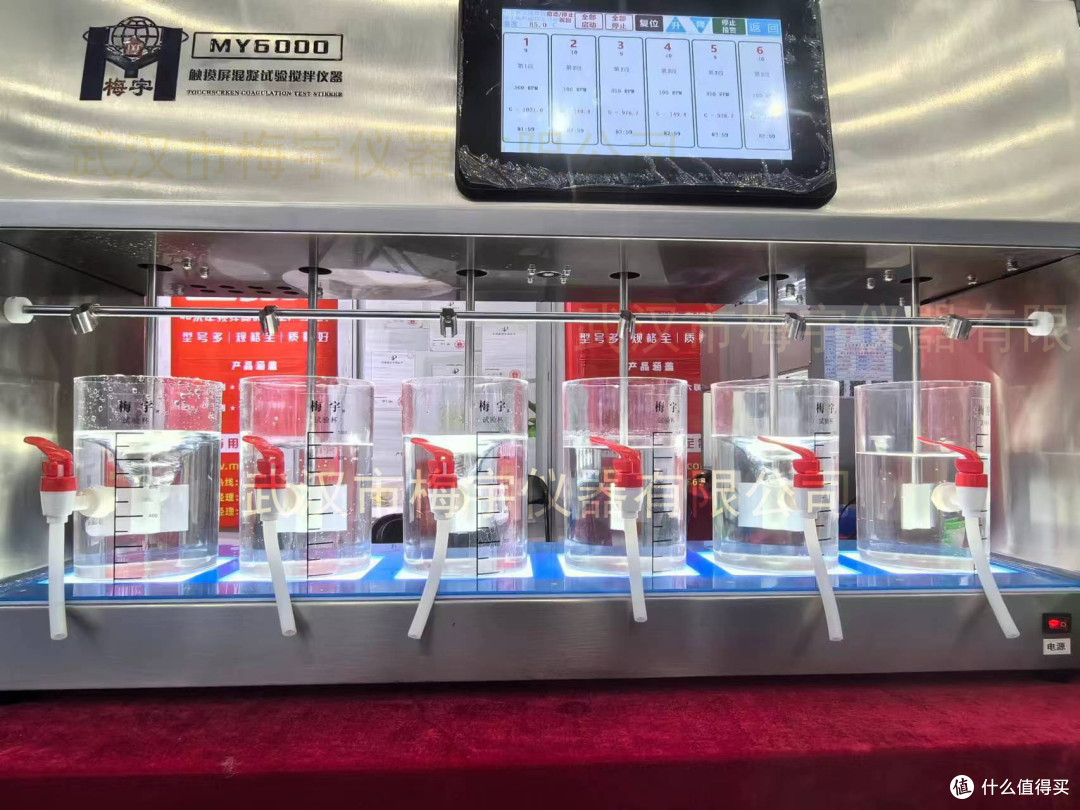
总之:如果混凝试验搅拌机在长期使用中出现不稳定的隐性问题,多少都会影响到混凝实验结果,硬件长期不稳,直接会降低搅拌设备的使用寿命,如传动不稳、偏心晃动,会加速轴承、电机、齿轮磨损,设备故障率变高;桨叶偏心扰动,还容易挂絮、积泥,每次试验带入残留杂质,持续污染水样。
当前文章无评论,是时候发表评论了