















12
8
铝型材开模技术要点及工艺极限
2025-09-10 14:30:20
0点赞
0收藏
0评论
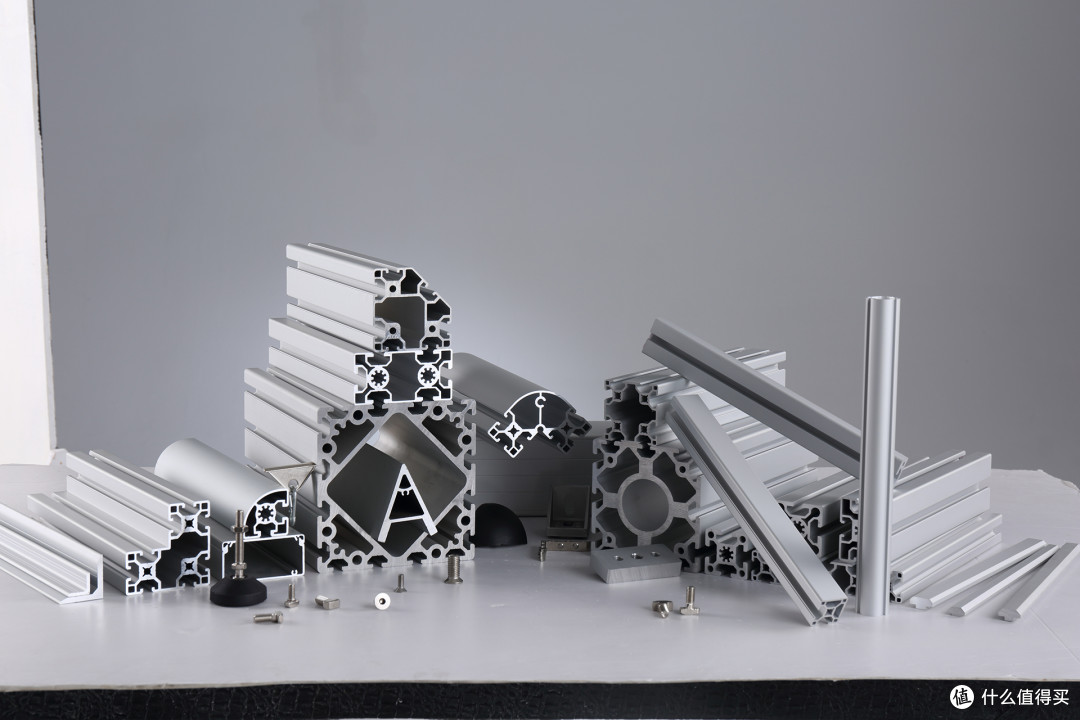
铝型材挤压模具是铝加工行业的核心技术之一,其设计与制造水平直接决定了型材产品的质量、生产效率和成本。开模,即模具的设计与制造过程,是一个集材料学、机械学、流体力学和经验知识于一体的复杂工程。本文将深入探讨铝型材开模的技术要点,并分析其工艺极限,为相关从业人员提供详尽的参考。
一、 核心技术要点
铝型材开模绝非简单的机械加工,其成功依赖于对以下几个关键要点的精准把控:
1. 模具材料的选择与预处理:
模具通常采用H13热作模具钢(中国牌号4Cr5MoSiV1)制造。其关键在于优异的热强度、红硬性(在高温下保持硬度的能力)、抗热疲劳性能和韧性。
硬度控制: 模坯的硬度必须均匀,通常热处理后达到HRC(洛氏硬度)48-52。过硬易崩裂,过软则耐磨性不足,寿命缩短。
预处理: 高质量的预硬化处理(调质)和消除内应力是基础,能有效防止模具在后续加工和使用中发生变形或早期失效。
2. 分流孔/焊合室设计:
这是模具设计的灵魂,直接影响金属流动的均匀性。
分流孔设计: 对于中空型材,分流孔的数量、形状、大小和分布必须与型材的截面形状相匹配。基本原则是:使金属流至模孔各处的距离尽可能相等。对于壁厚差异大的型材,应在壁厚较大部分增大分流孔面积或减少阻力,引导更多金属补充。
焊合室设计: 其深度和形状至关重要。通常深度控制在15mm-30mm之间。过浅会导致焊合不良,型材力学性能不达标;过深则增加压力损耗,易积存残料。其表面光洁度需极高(通常Ra<0.8μm),以确保金属能顺利流动并充分焊合。
3. 工作带(定径带)设计:
工作带是模孔中垂直的平面部分,其长度是控制金属流速和型材尺寸精度的最关键因素。
长度确定: 工作带长度与型材壁厚成正比。经验公式为:L = (1.5~3) T(L为工作带长度,T为该处的型材壁厚)。壁厚越大或金属越易流动的位置,工作带应越长,以增加摩擦阻力,减缓流速。
精准调控: 对于截面不对称或壁厚不均的型材,必须通过差异化的工作带长度来调节金属流速,确保整个截面同步挤出。流速差是导致型材扭拧、弯曲、尺寸超差的主要原因。
4. 模孔尺寸的精确计算:
模孔尺寸并非型材的公称尺寸,必须考虑铝材的热收缩率、拉伸矫直时的变形以及模具本身的弹性变形。
收缩率: 6063合金的典型收缩率为1.01(即模孔尺寸 = 型材公称尺寸 1.01)。但对于高精度型材或不同合金(如6061、7005),需进行相应调整,范围通常在0.8% ~ 1.2%之间。
弹性变形: 在巨大挤压压力下(通常>100MPa),模具会产生微小的胀形变形,这也必须在设计时进行预补偿。
5. 出口带与空刀设计:
出口带保证型材离开工作带后的刚性,防止抖动。空刀是工作带后的扩大部分,其作用是防止型材表面被划伤,并为模具磨损预留修正空间。空刀角度通常取1°~3°,光洁度要求同样极高。
二、 工艺极限分析
尽管技术不断进步,但铝型材开模仍存在明确的物理和工艺极限。
1. 最小壁厚极限:
型材的最小可行壁厚受合金性质、挤压机吨位和模具强度的多重限制。
合金流动性: 6063合金的流动性较好,其最小壁厚理论上可达到0.5mm。但对于高强度合金如6061或7075,因其变形抗力大、流动性稍差,最小壁厚通常需≥1.0mm。
模具强度: 过薄的壁厚意味着模具上的齿尖(如百叶窗、散热器齿片)极其脆弱。为保证模具寿命,齿高与齿厚之比(深宽比)存在极限。通常,悬臂齿的深宽比极限约为3:1至6:1,而中间齿的深宽比可达8:1甚至更高,但这需要极高质量的模具钢和精湛的热处理技术来支撑。
2. 最大外接圆直径与挤压比极限:
挤压筒限制: 型材的外接圆直径必须小于所选挤压筒的直径。例如,用Φ180mm的挤压筒,型材外接圆直径通常不能超过Φ170mm。
挤压比(λ)限制: 挤压比是挤压筒截面积与型材截面积之比。λ过小(<10),金属变形不充分,产品力学性能差;λ过大(>80),则挤压压力极高,对模具和设备都是巨大考验,且易导致缩尾等缺陷。合理的挤压比范围通常在20~60之间。
3. 形状复杂性极限:
金属流动均衡: 极端不对称、宽厚比极大(如超宽薄板)或各部分壁厚悬殊的型材,几乎无法通过单一模具实现均匀流动。虽然可以采用导流板、阶梯式工作带等方案,但仍有极限。设计时必须遵守“截面中心对称” 的原则,或考虑采用多孔模布置来平衡流速。
模具制造精度: 过于复杂的腔体结构,受限于CNC(数控机床)、EDM(电火花加工)和线切割的加工能力。微细、深长的型腔可能存在加工不到或无法抛光的死区。
4. 表面质量与尺寸精度极限:
表面质量: 模具工作带的表面光洁度理论上决定了型材的表面光洁度。但在实际生产中,铝锭质量、挤压温度、速度冷却等因素都会产生影响。要达到阳极氧化后无任何模具纹路(即无拖黑、亮线等缺陷),是对模具设计和制造的最高要求。
尺寸精度: 普通型材的尺寸公差可控制在±0.1mm以内,高精级型材可达±0.05mm。但要追求±0.02mm以下的超高精度,则成本呈指数级增长,且受温度波动、设备稳定性等外部因素制约,良品率难以保证。
结论
铝型材开模是一项兼具科学性与艺术性的精密技术。成功的关键在于深刻理解金属流动规律,并在此基础上对模具结构进行精准、细致的量化设计。同时,从业者必须清醒地认识到其工艺极限,在产品设计阶段就充分考虑挤压成形的可行性与经济性。随着模拟软件(如HyperXtrude、QForm)的普及、新材料(如粉末冶金模具钢)的应用和加工技术(如慢走丝线切割、镜面电火花加工)的进步,这些极限正在被不断突破,推动着铝型材行业向更轻、更薄、更强、更精的方向持续发展。









