
2026-10-17 13:45:17
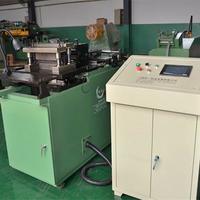
横剪机送料偏差,为什么材料损耗降不下来
 好物消费分享官

AI为你总结
{"全文概述":"解析横剪机送料偏差的成因及对材料损耗的影响,明确采购设备时的核心比对维度,指导用户结合自身料况、订单结构选择适配机型,避免盲目比对参数导致后续生产损耗高、返工多的问题,降低长期用料与运营成本。","送料偏差的核心成因及影响":"送料定位方式是偏差的主要来源:侧定位送料以料带单侧为基准,料越窄、速度越高,基准边与导向件摩擦挤压越严重,部件磨损后偏差会随加工量累积;中心定位以料宽中间为基准,两侧同时受力,送料辊重量更轻,惯性与磨损更小,高速下位置稳定性更强。
偏差并非恒定值,受运行状态影响,匀速段与加减速段的定尺公差存在差异,同时料厚、料宽的组合也会导致偏差变化,导向间隙按最大料宽设定时窄料更容易左右窜动。
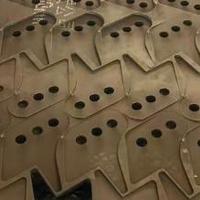
偏差与剪切断面毛刺会直接影响铁芯质量,叠片尺寸不一致会导致压装错位,降低铁芯电磁性能,仅比对设备最高速度等参数的询价方式易引发产后返工。","换型环节的损耗来源与选型参考":"剪床角度固定会提升换型成本,变压器铁芯常见片型角度为45°、90°、135°,角度固定时更换片型需要换刀或调机,小批量多规格订单的调机时间占比高,试剪废料更多。若片型参数需要逐个输入,还会增加调机时间与人为差错风险。
换型成本可按月内片型切换次数评估:切换频繁的场景,优先选择支持角度免换刀切换、具备参数步进复用功能的机型;长期仅加工单一宽度、同批次物料,选择结构简单、价格更低的经济型机型即可。
试剪损耗是易被低估的支出,角度、参数调整后的试剪料通常无法回用,可通过“月切换次数×单次试剪长度”估算损耗量级,判断是否需要为角度切换机构增加投入。","出料、理料与校平环节的价值判断":"人工接料、理料会限制生产节拍,还易造成片料划伤,采用可随剪切动作伸缩的出料台可减少人工介入,提升效率。
来料存在内应力时,剪后的片料易弯曲,叠片会出现间隙,增加压装难度,可根据来料平整度与生产批量,选择配备校平机消除内应力,或直接外购已矫平的物料。
接料方式与剪切节拍不匹配会导致设备频繁停机,标称速度无法达标,采购时需确认出料机构与剪切节拍的配合方式,以及更换片型时接料部分是否需要调整。
自动化出料理料的必要性由订单结构决定:单一规格大批量生产,人工理料影响较小;多规格小批量生产,自动化出料理料的收益更显著。","横剪机采购核对要点":"先固化自身需求参数,将材料牌号与厚度、料宽范围、目标速度、常用片型与角度组合、单批数量、毛刺与定尺要求作为统一条件发给供应商,确保得到的数据具备可比性。
核心核对项包括:定尺公差对应的速度区间与运行状态;毛刺控制方案、刀具材质与更换周期;角度切换是否需要换刀、切换后是否需要重新标定;送料定位方式与送料辊更换周期;数控与电气部分的供应商及调试责任方。
刀具参数可作为对标基础,避免仅参考“耐磨”“寿命长”等模糊描述;逐项确认自身来料的牌号、厚度、宽度是否在设备适配范围内,不可仅按材料名称核对。若同时有纵剪需求,需分别确认横剪、纵剪的精度标准,两类公差不可互相替代。
超出常规范围的料宽或片型,可直接将具体参数发给供应商确认是否支持定制,优先匹配自身生产场景再谈价格与交期。"}
0评论


当前文章无评论,是时候发表评论了
提示信息
取消
确认
评论举报





已收藏
去我的收藏夹