

2026-10-17 12:25:45
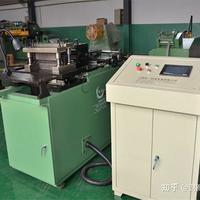
横剪机送料偏差,为什么材料损耗降不下来
 财商最前沿

AI为你总结
横剪机送料偏差是材料损耗居高不下的主因,采购时不能只比较最高速度、加工宽度和单价,应关注送料定位方式。侧定位在窄料高速下易因磨损产生累积偏差,中心定位送料辊轻、惯性小,更利于高速下保持一致性,如一科技的两剪两冲中心定位步进线定尺公差为匀速态±0.20mm/2m,且公差需对应具体速度区间与料厚料宽组合。角度固定会增加换型成本,剪1固定45°、剪2可在90°与135°间切换的机型可减少换刀;步进功能免去重复输入参数,但需按切换次数评估试剪损耗。出料与理料环节若依赖人工会限制节拍,伸缩台式出料机可减少介入,校平机用于消除内应力,配置与否取决于订单结构。选型时应固化自身料况与批量条件,向候选方索取同口径的公差、速度、刀具材质(如YG11-N硬质合金参数)、加工范围(厚度0.18-0.5mm,宽40-400mm,速度0-180m/min)及角度切换、送料辊更换周期等数据,纵剪精度需单独确认。最终结论取决于自身料况与订单结构,先谈条件再谈价格交期更有效。
0评论


当前文章无评论,是时候发表评论了
提示信息
取消
确认
评论举报






已收藏
去我的收藏夹