













 深耕居家、数码兴趣领域





5
2
3D打印速度慢、细节不够?可能喷嘴没选对~拓竹A1喷嘴使用指南
2026-10-19 18:37:37
3点赞
11收藏
0评论
前言
玩3D打印也有段时间了,我发现很多朋友最常吐槽的就俩问题:要么打印速度太慢,打个东西等大半天;要么打出来细节不好,层纹明显,看起来太粗糙。其实很多时候不是模型不好、参数没调好,核心问题是喷嘴没选对。
我自己也是从出厂自带的0.4喷嘴一路用过来的,先后入了0.2、0.6、0.8整套,踩了不少坑,所以摸索出不少经验。今天就以我手里这台拓竹A1为例,跟大家聊聊不同喷嘴到底该怎么选,分别适合什么场景,帮你少走弯路。
拓竹A1支持的喷嘴规格
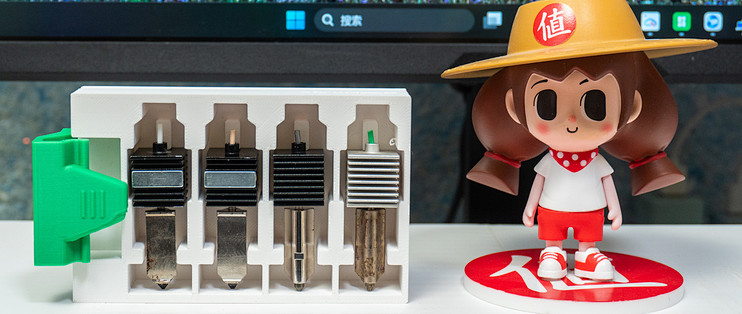
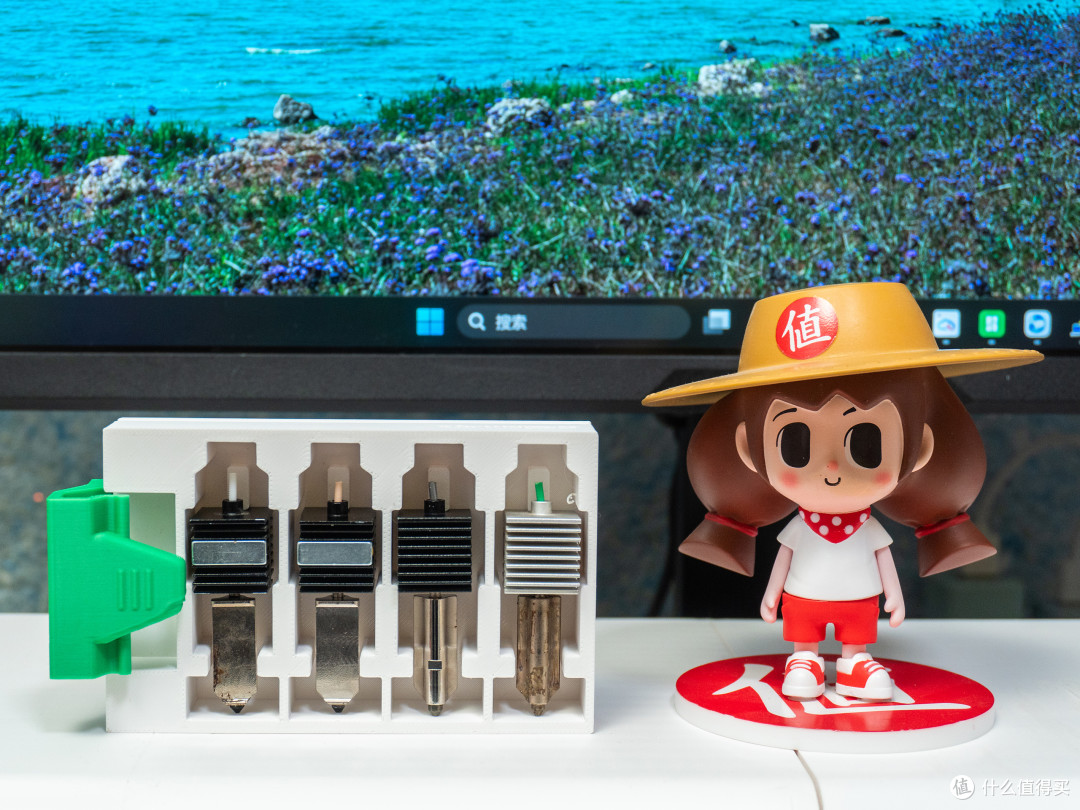
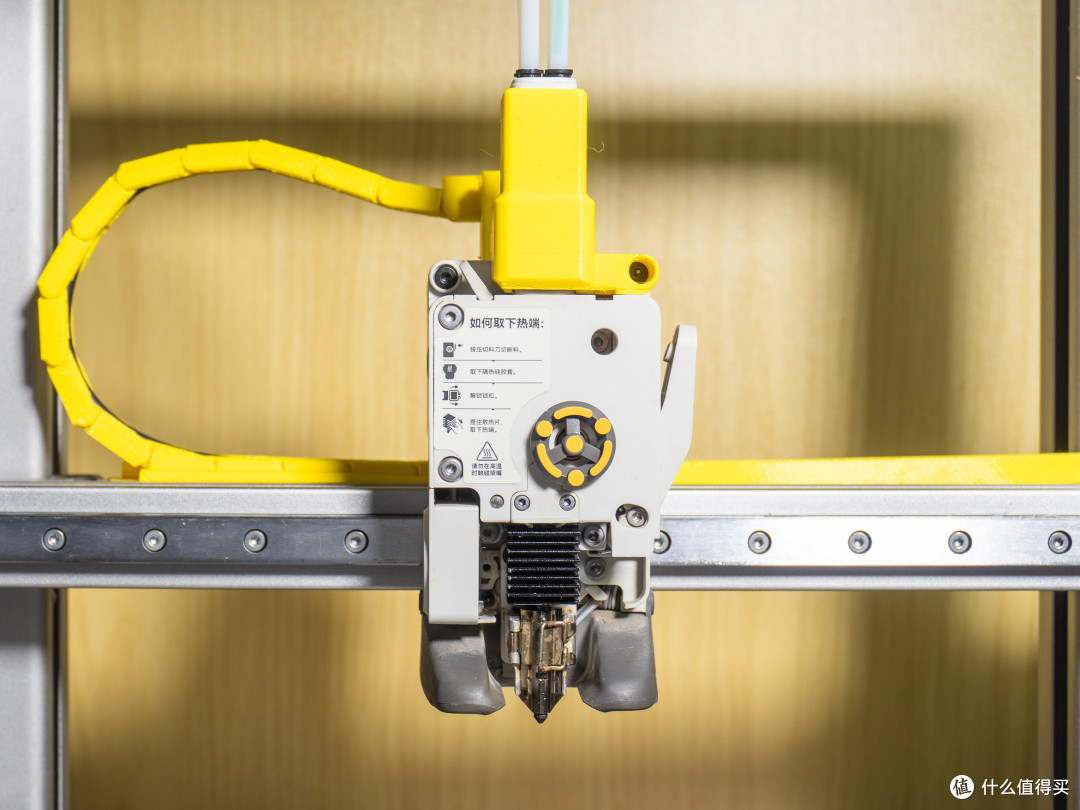
拓竹A1这套喷头系统,官方支持的喷嘴只有这四个1:0.2mm、0.4mm、0.6mm、0.8mm。
机器出厂的时候,标配一只0.4mm的不锈钢喷嘴,这也是最常用的规格,属于 “万金油” 类型,大部分人拿到手直接用就行。剩下三个尺寸都需要自己单独购买。这里顺便提一下材质的问题:官方喷嘴分不锈钢和银化钢两种,设置里只有0.2mm和0.4mm可以选不锈钢,0.6和0.8mm只能选硬化钢,不过实测下来我买的0.2mm硬化钢一样能用;官方的价格贵,第三方十几元一个的照样用,我全都是买的第三方。
不同喷嘴打印细节对比
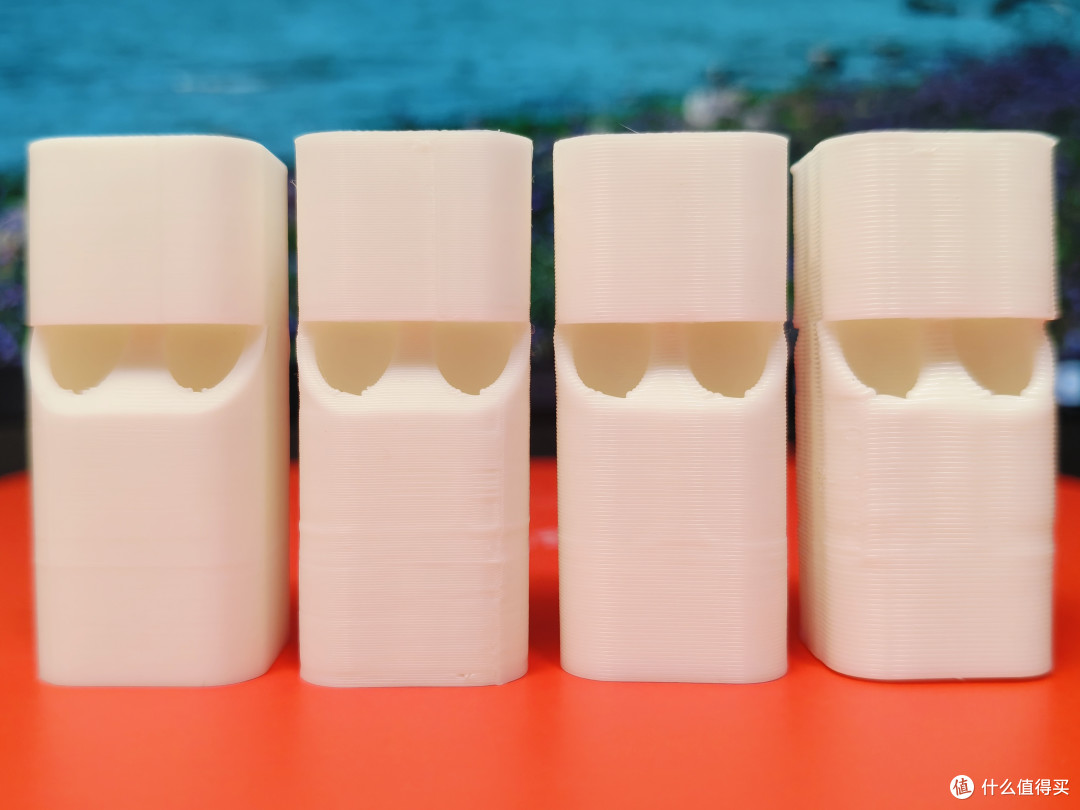
光说参数太抽象,我直接用同一个口哨模型测试对比,分别用四个喷嘴各打了一份,大家直观感受下差距。如下图,从左到右依次是0.2、0.4、0.6、0.8打出来的效果:
0.2mm:细节拉满,表面非常细腻,层纹肉眼几乎不可见,曲面过渡很顺滑,细节还原度较高。
0.4mm:属于中等水平,正常距离看还行,凑近了能看到明显的层纹。
0.6mm:层纹就比较突出了,线条感很重,细节丢失比较明显,但感觉凑合能用。
0.8mm:可以用 “粗犷” 来形容,每一层都清晰可见,基本上没什么细节可言,小特征直接糊成一团,且有很明显的变形。
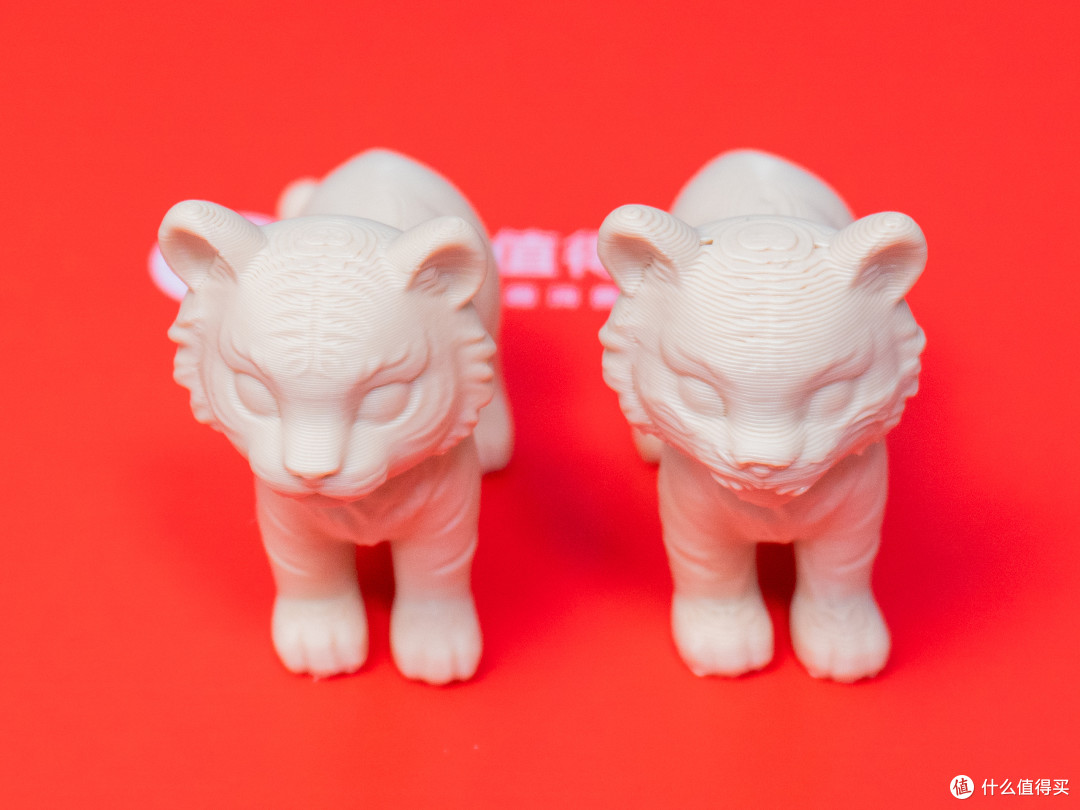
如果是打人像、手办这种对外观要求高的模型,差距就更明显了。我用同一个小老虎模型测试,0.4mm打出来其实都已经能看到有些粗糙了,头上的纹理都有点糊,只能说远看还行,近看质感一般。
换到0.6mm就更没法看了,线条感特别明显不说,头上的纹路基本完全消失了,很多部位直接出现了明显缺料等瑕疵,看起来都有点像两个不同的模型,达不到手办的外观要求。
所以想打摆件、手办的朋友,预算够直接上0.2mm,体验完全不是一个级别;追求性价比的话,0.4mm也只能说勉强够用,别对细节抱太高期望。
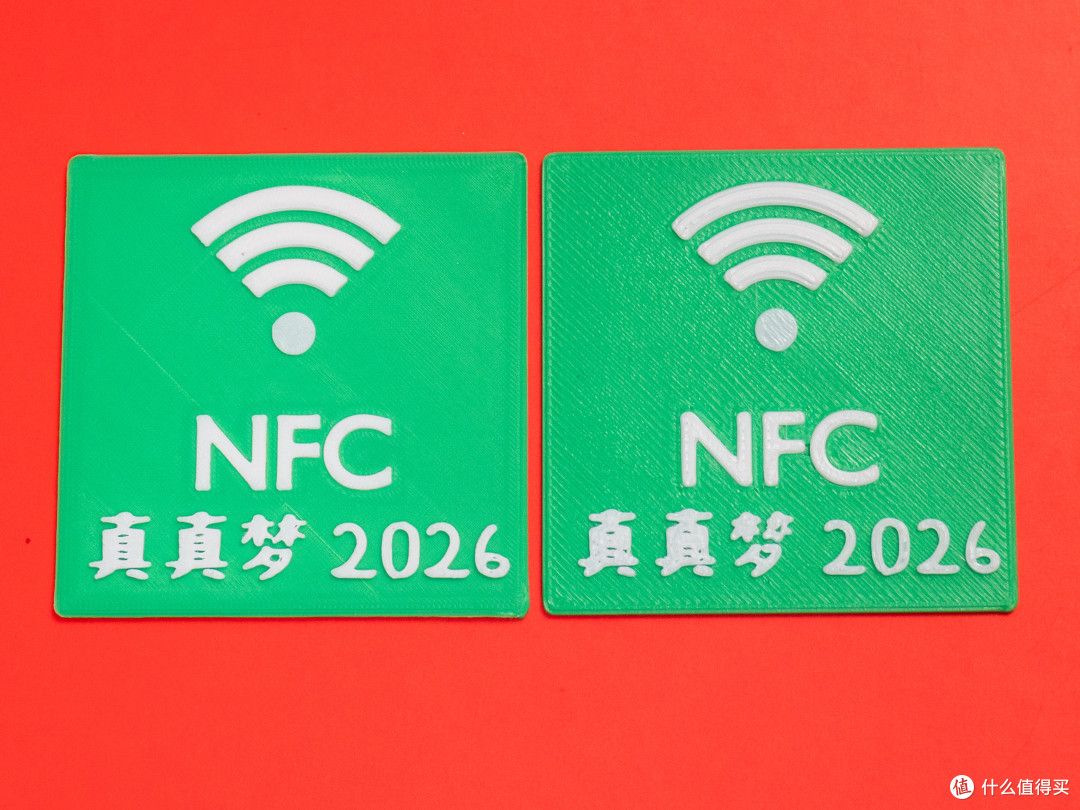
0.2mm还有个优势就是打细小的文字,如图是0.2mm和0.4mm打NFC标牌的对比,右边的0.4mm我已经尽力优化了(不优化的话就糊成一团了),字还是很糊,左边的0.2mm就好很多。
反过来,如果是打收纳盒、支架、工具配件这种对外观要求不高、主打实用的模型,那口径大一点的喷嘴就适合了。
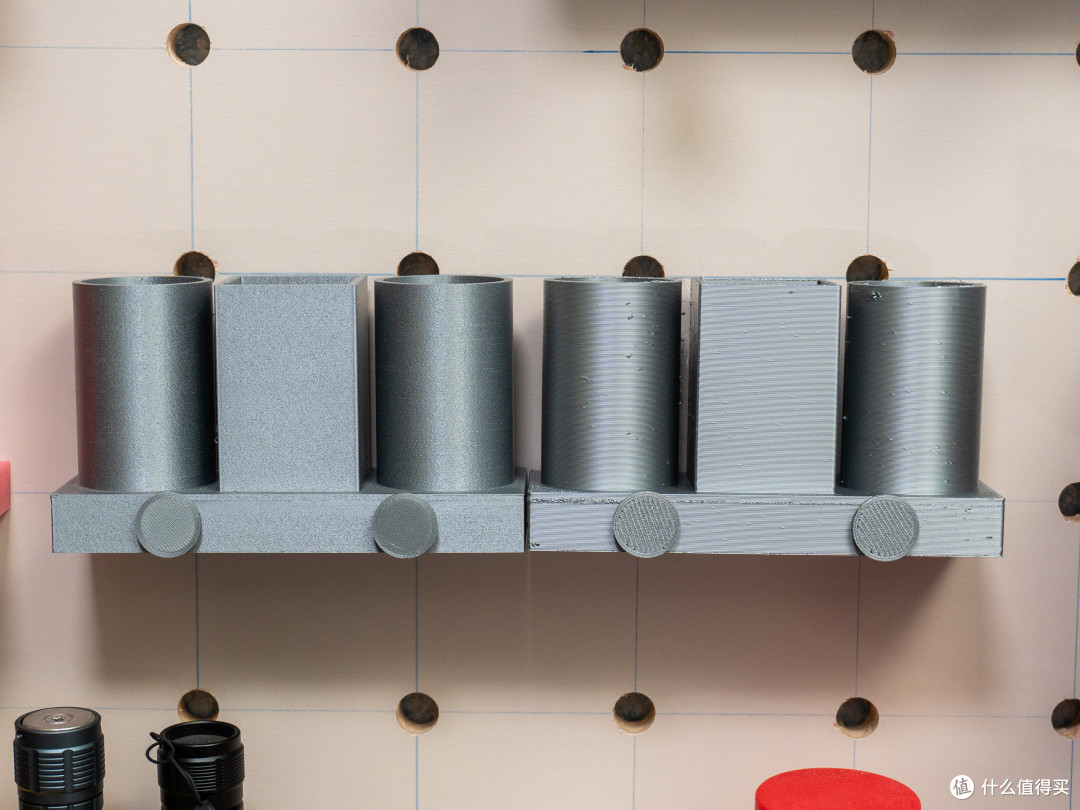
我实测打同一个洞洞板收纳盒,0.8mm的速度优势非常明显,可以节省3个小时的时间。当然缺点也多:下图是分别用0.4mm和0.8mm打出来的,0.4mm外观看起来很光滑,0.8mm粗糙无比,圆孔已经变形了,瑕疵很多,外观很粗糙,但是,勉强能用,而且强度更高。注意这是极端对比测试,实际上这种模型用0.6就能在打印时间和质量之间平衡,比如我之前打印整个洞洞板的收纳配件,用0.4的大概要打4-5天,全部改用0.6喷嘴打,两天就打完了,而且强度比0.4mm的高很多。
强度更高的原理是喷嘴越粗,挤出的料线越宽,层与层之间的粘结面积更大,打出来的零件结构强度反而更好。对于那种一次性玩具、桌子底下的支架,谁会凑上去看层纹呢?能用、结实、打得快才是王道。
不同喷嘴打印时间对比
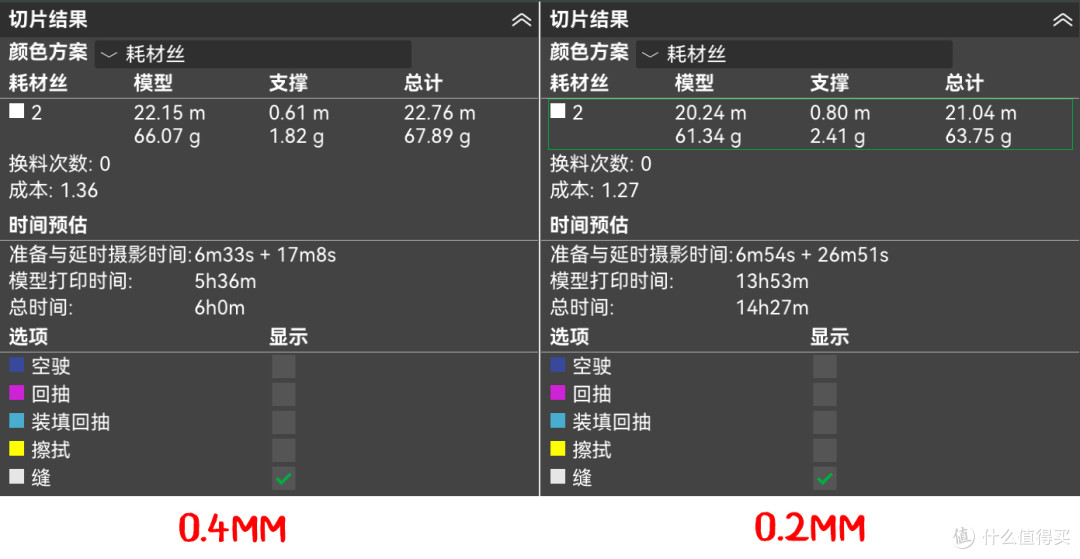
聊完效果,大家最关心的肯定是速度。我直接给大家上切片软件里的实测数据,同一个模型:如图,0.4mm作为基准,一个手办切片需要6小时打完的话,0.2m的打印时间直接翻倍,要14个半小时。
而且不只是慢,0.2mm的喷嘴还有个大问题:特别容易堵头。因为出料口太细了,耗材里稍微有点杂质,或者温度没控制好,分分钟就给你堵上,打一半断料真的很崩溃。对耗材的要求也高,建议使用官方料配合0.2mm使用。
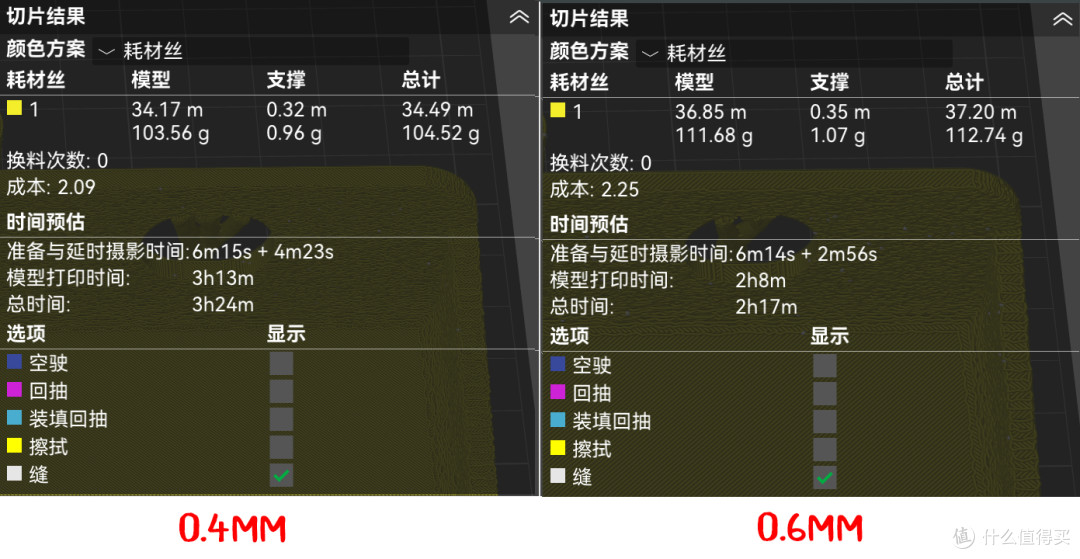
再看大喷嘴这边,同一个模型,0.4mm切片需要打三个半小时,0.6mm喷嘴只要2小时17分(注意,调整喷嘴时墙层数会从2层自动变成4层,我这里是调回了2层,按4层的话会多耗一些料和稍微多一些打印时间):
如果是打那种大尺寸的功能件,比如大收纳箱、外壳原型,用0.8mm打,头天晚上切片睡觉前发出去,第二天早上起来就打完了,换0.4mm可能得打到第二天中午。
结论
其实看到这里,规律已经很明显了,我给大家总结成一句话:
喷嘴直径越小,打印细节越细腻,但打印时间越长,也越容易堵头;喷嘴直径越大,打印速度越快,零件强度越高,但细节越粗糙,层纹越明显。
没有绝对的好与坏,全看你的使用场景。
常见问题
很多朋友换完喷嘴直接就打,结果打出一堆问题。这里提醒大家,换完喷嘴这几步一定要设置:
一、在机器上选择对应的喷嘴规格
换完喷嘴开机后,一定要在打印机屏幕的「设置-维护-喷嘴」里,选中你当前安装的喷嘴型号。
二、最好做一次流量校准
不同直径的喷嘴出料量不一样,建议换完之后在Bambu Studio里跑一遍动态流量校准。尤其0.2和 0.8这种差距大的,不校准很容易出现过挤出或者挤出不足的情况。
三、换大口径喷嘴后打印时间不变甚至更长?
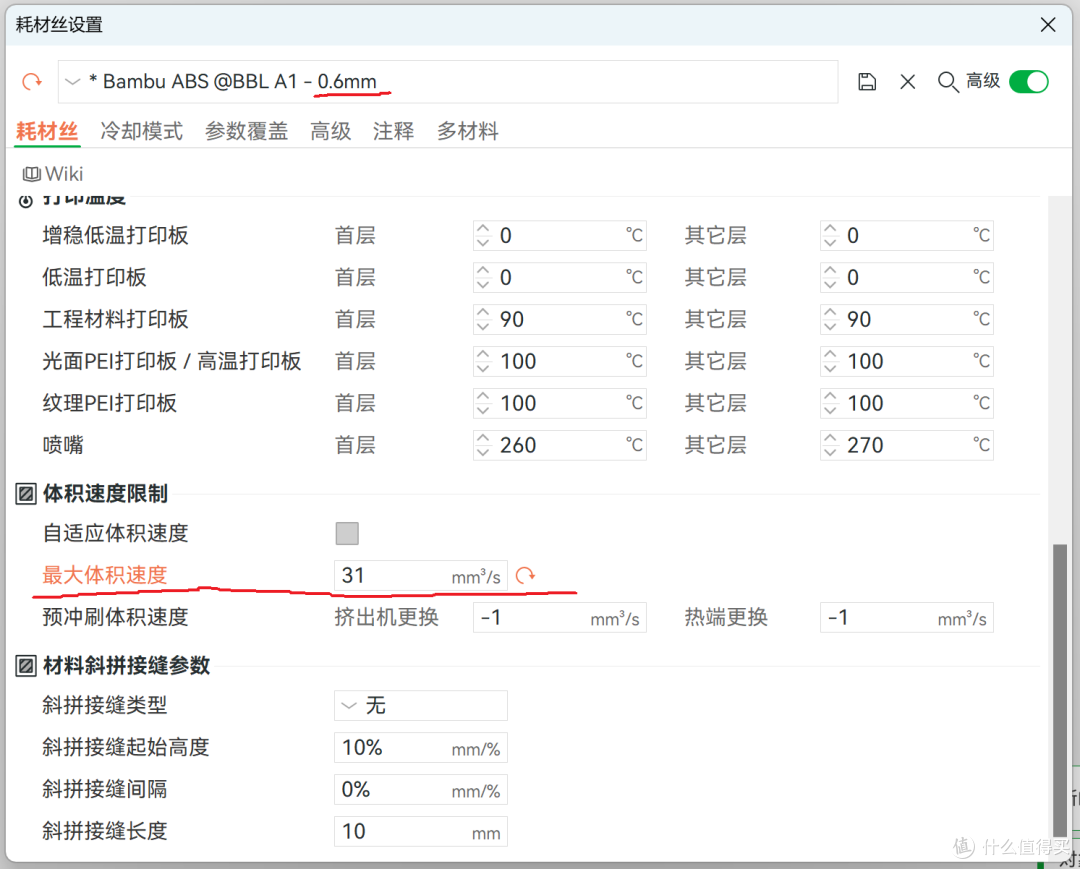
很多朋友都遇到过这样的问题,比如用0.4mm喷嘴切片后打印时间4小时,换0.6后居然要4.5小时,你发现切换喷嘴口径时切片软件会自动调整层高、线宽等参数,但有一个最重要的参数:最大体积速度不会变!粗略来说就是控制喷嘴每秒钟出多少料,我们喷嘴换成更大口径了,但挤料速度不变,所以打印时间不会减少!因为最大体积速度是耗材参数而不是打印机参数,所以它并没有跟着喷嘴的切换同步调整,需要手动调整~特别是比如使用第三方PLA材料时,默认最大体积速度才给到12,而官方PLA材料是21!所以这就是速度慢的原因。
讲起来有点拗口,不知道有没有看明白,反正就一句话从0.4换到0.6或者0.8喷嘴时,需要在耗材参数里把最大体积速度调高!具体调多少,一般耗材厂商都有标注。如图,还可以给不同品牌的耗材保存为预设方便下次一次调出。
如果遇到调整最大体积速度后打印时间还是没有多少变化,一般都是模型参数限制了,或者是模型本身细节太多的缘故。
四、用0.2喷嘴打出来的模型和0.4喷嘴没什么区别怎么办
有一些模型设计时本来就缺少细节,用0.2喷嘴打印只会看起来更光滑一些,遇到这样的简单模型就没必要用0.2来打印了(比如拉布布这种)。打一些人物手办,需要表现脸部表情、衣着肢体细节的,这类就很适合花时间用0.2mm喷嘴打印。
五、0.2喷嘴容易堵料怎么解决
一是耗材取下来要放袋子里,避免粘灰,开打之前最好用风机吹一下耗材表面比较好,把细小灰尘和杂质吹走。
二是0.2建议只打普通的PLA和PETG耗材,其他类型耗材因为材质或者添加的原因更容易堵。
三是耗材受潮也会造成堵头,打印0.2mm前建议先烘干!
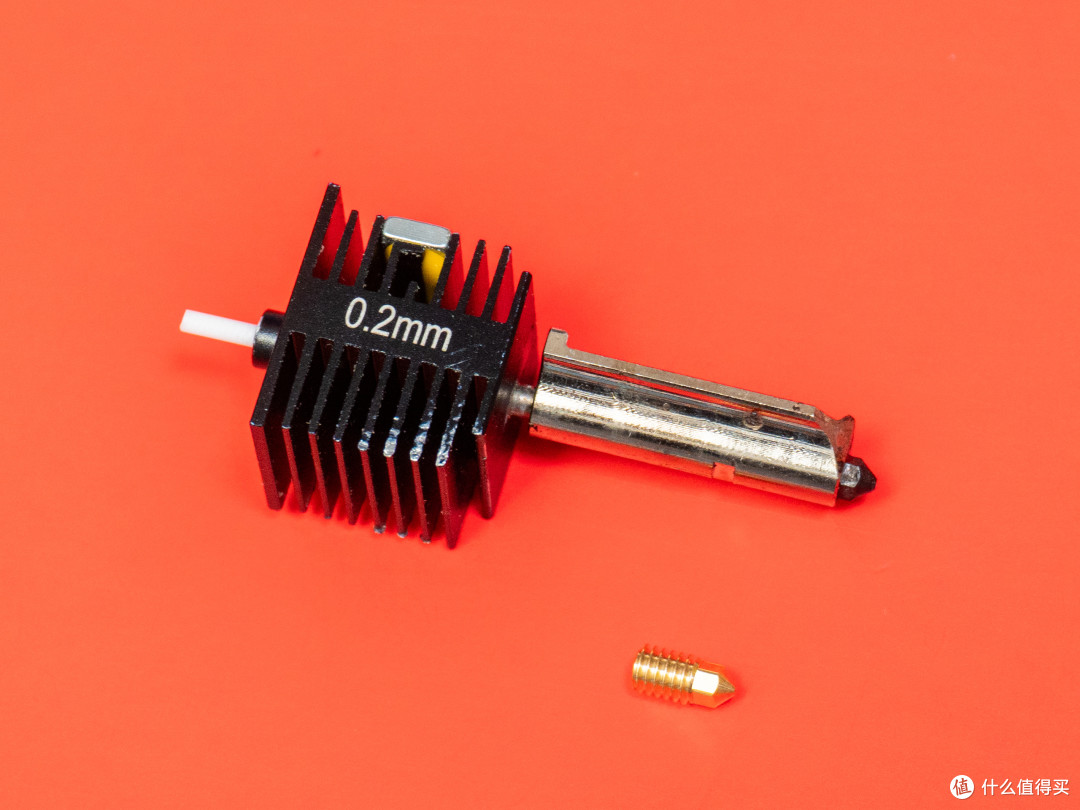
四是买喷嘴的时候多买几个可拆卸的铜喷头(图上黄色的小配件),几毛钱一个,定期或者堵住了换就行了。
总结
最后给大家总结性建议:
追求极致细节、打小手办/摆件:选 0.2mm,做好超慢和可能堵的心理准备(建议官方料)。我手办打的比较多,基本都是0.2mm喷嘴打的,慢就慢点,让它慢慢打呗。
日常通用、偶尔打摆件偶尔打工具:就用出厂的0.4mm,不用折腾,性价比最高。
主打功能件、工具、收纳盒,追求效率:直接上0.6mm,速度和质感平衡得最好,也是我现在用得最多的。
超大件、原型验证、只看速度不看外观:选0.8mm。
建议大家至少备个0.4 和0.6,基本就能覆盖90%的日常打印场景了。有条件的再整个0.2,偶尔打个紧致摆件也够用。希望这篇能帮到正在选喷嘴的朋友,0.4mm打腻了的也可以试试其他喷嘴嘛,有啥问题评论区留言~