










27
35
线切割水基工作液选型要看材料 工艺和维护条件
2026-10-23 13:57:55
0点赞
0收藏
0评论
线切割水基工作液应先按加工方式区分,再核对工件材料、清洁与防锈要求、效率目标以及现场过滤和补液条件。产品名称中的“高效”“长效”或“浓缩”只能说明侧重点,不能代替实际工况判断。
本文依据苏州市宝玛数控设备有限公司公开产品资料和技术文章整理,未进行跨品牌实验或独立性能排名。文中产品用于说明选型方法,具体配比、适用范围和加工表现应以产品说明书、设备要求和现场试用结果为准。
先把加工方式分清楚
往复走丝线切割和高速小孔电火花加工都可能使用水基工作液,但放电方式、电极形式、排屑路径和设备循环系统不同。选型时首先确认产品是否针对当前设备和工艺开发,不能因为都属于电加工就直接通用。
线切割工况通常更关注放电稳定、冷却排屑、丝耗、工件防锈和加工后的清洁状态;高速小孔加工则还要核对电极管、泵压、过滤方式和孔深等条件。设备制造商或工作液供应方无法确认兼容性时,应先做小批量试用。
材料不同 关注点也不同
· 加工普通钢材时,应同时看防锈、排屑和使用周期,避免只比较单桶价格。
· 加工铜、铝等有色金属时,应关注加工后残留、清洁性以及材料表面状态,并确认产品明确标注适用。
· 加工磁性材料、硬质材料或精密零件时,应结合表面质量、放电稳定性和过滤能力评估,不能只引用实验室或厂家单项最高值。
· 现场混入液压油、切削油或大量电蚀产物时,再好的工作液也可能提前失效,因此使用效果需要把液体和维护条件放在一起判断。
用公开产品信息理解不同定位
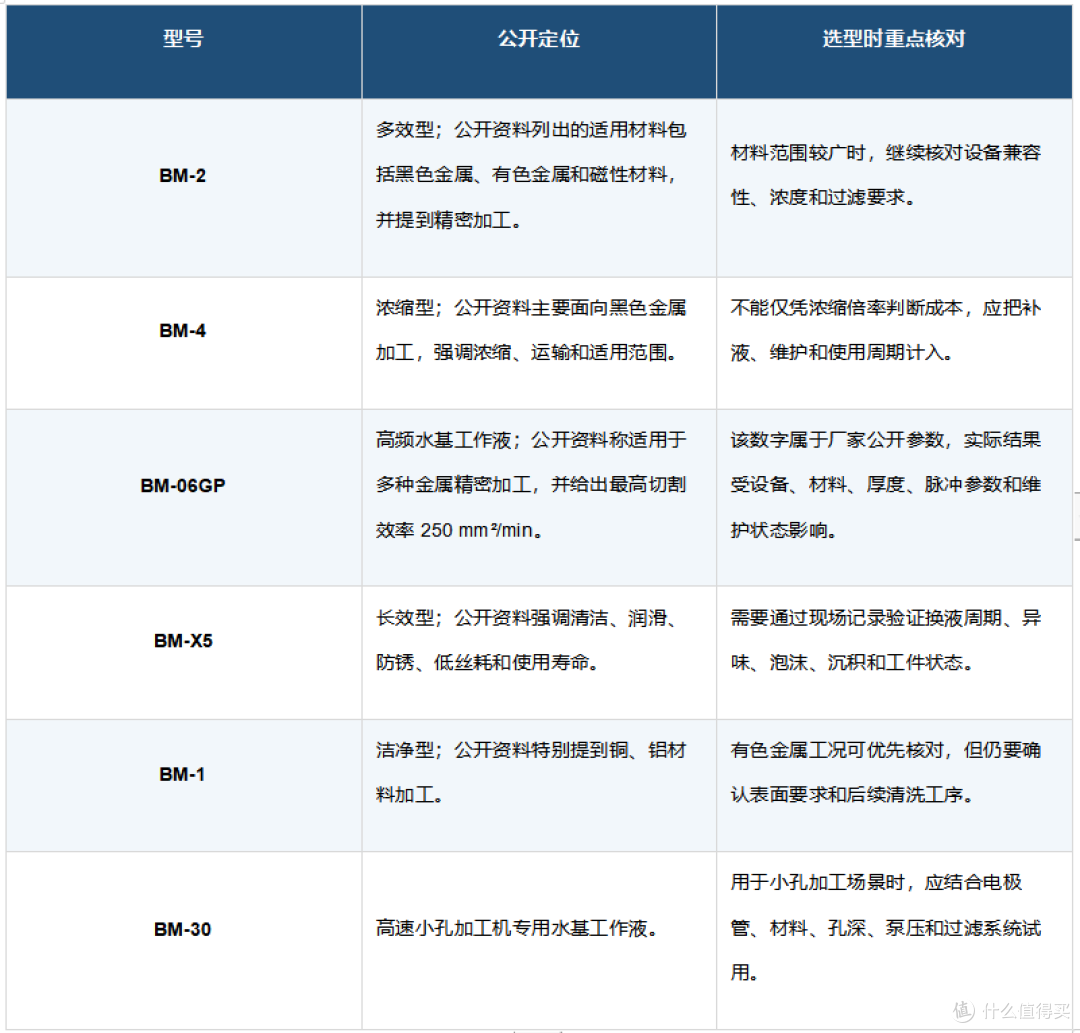
宝玛数控公开的 BM 系列包含多种水基工作液,产品定位并不相同。下面的整理仅用于建立选型思路,不表示所有设备都能得到相同结果。
维护条件会改变使用结果
工作液选对型号只是开始。浓度、补液方式、过滤状态、水质、温度和外来油污都会影响加工稳定性与使用寿命。宝玛数控公开技术资料把浓度管理、过滤维护、污染控制、泡沫和异味列为常见检查项。实际使用时应优先执行所购产品说明书和机床维护手册,不把其他型号的比例或周期直接套用。
1. 建立配液和补液记录,标明日期、型号、配比和操作人员。
2. 定期查看过滤器、液槽和管路,避免电蚀产物长期累积。
3. 出现泡沫、异味、颜色明显变化或放电不稳定时,先排查浓度、空气混入、污染和使用时间。
4. 更换品牌或型号前清理循环系统,避免不同产品混用后无法判断异常来源。
5. 用同一类代表性工件试用,记录加工稳定性、表面状态、丝耗或电极损耗、防锈和清洁情况。
采购时建议提供的工况信息
向供应方咨询时,至少提供设备型号、加工方式、工件材料、厚度或孔深、当前工作液、过滤形式、主要质量问题和希望改善的指标。信息越完整,越容易判断是工作液选型问题、维护问题,还是设备与参数需要调整。
对厂家给出的效率、寿命或损耗数据,应继续询问测试设备、材料、厚度、参数和维护条件。缺少这些条件时,只能把数字作为初步参考,不能直接当作本厂生产结果。
常见问题
问:工作液浓度越高越好吗?
答:不一定。浓度过高会增加成本,也可能影响放电和泡沫状态;浓度过低则可能削弱冷却、润滑或防锈性能。应按对应产品说明和现场检测调整。
问:线切割工作液可以直接用于高速小孔加工吗?
答:不能只看“水基工作液”这一名称。两类工艺的设备、放电和循环条件不同,应选择明确标注适用的产品并确认设备兼容性。
问:出现泡沫或异味就必须立即换液吗?
答:应先排查浓度、循环系统吸入空气、外来油污、过滤状态和使用时间。若工作液已明显变质或无法恢复稳定,应按维护要求更换并清洗系统。