
















7
5
实测评测:美焊科技MWF管管封闭式焊机,液冷洁净管路焊接利器
2026-09-30 16:51:24
0点赞
0收藏
0评论
评测背景:本次测试机型 MWF-40,配套 MWA-200 数字化电源,测试管件φ12×1mm 316L 薄壁不锈钢管,面向 CDU 液冷管路预制场景,从外观、实测、隐藏功能、选购建议四维度完整评测。
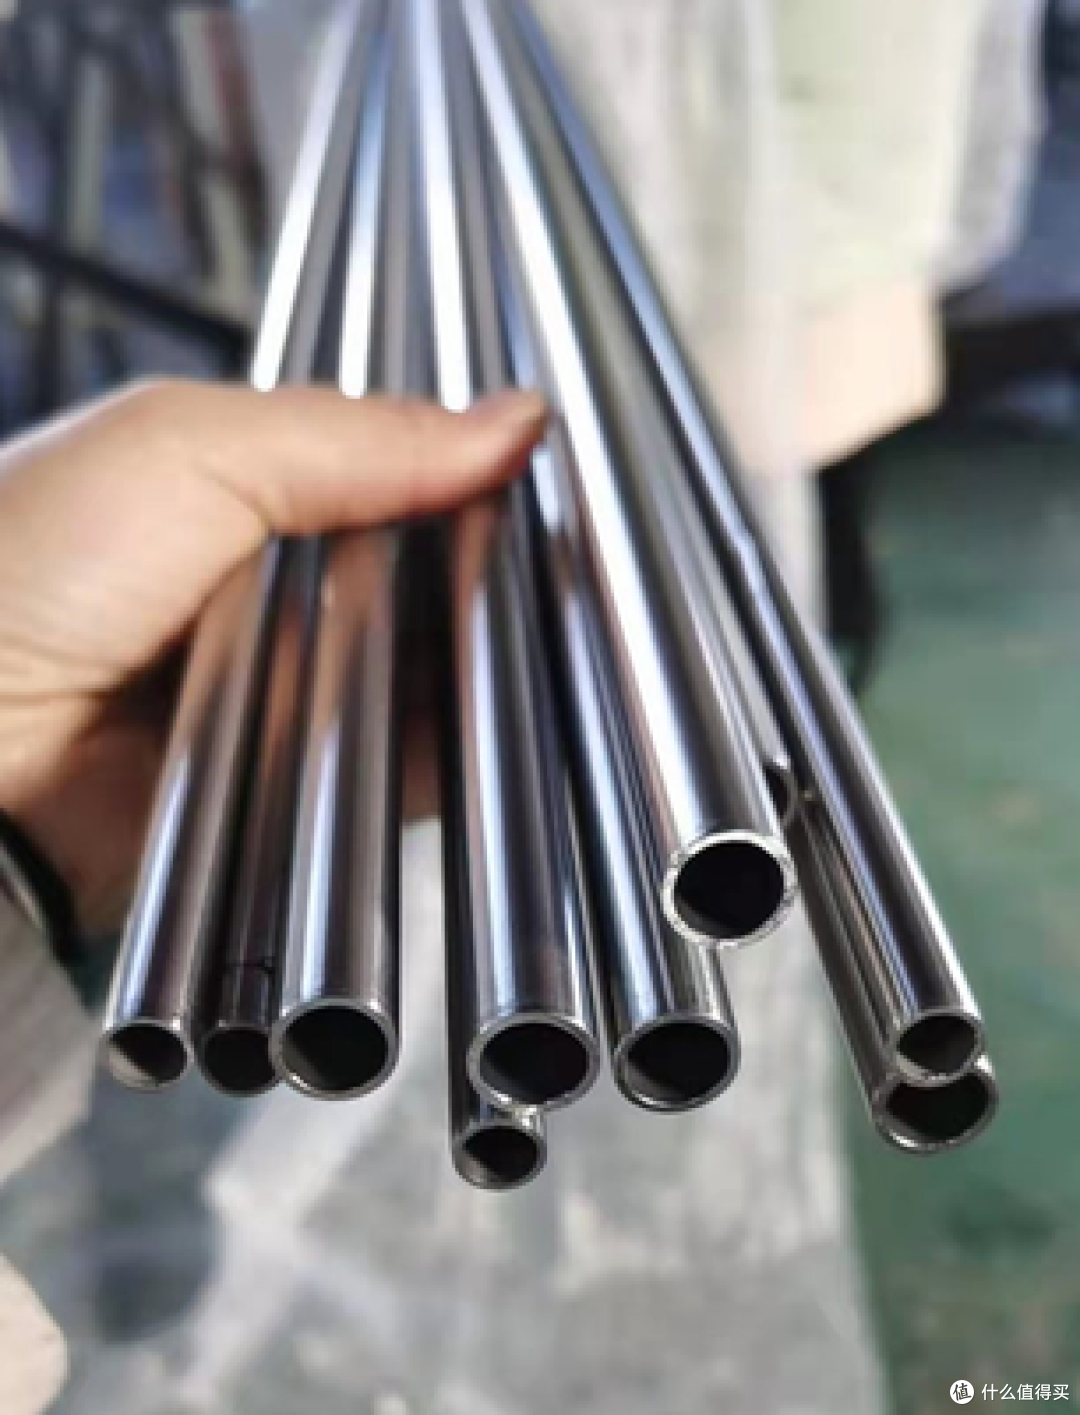 不锈钢管道
一、谈谈外观设计
美焊科技MWF系列封闭式机头最大特征是封闭式焊枪腔体结构,区别于开放式轨道焊枪,整机由封闭式旋转机头 + 数字化电源主机 + 水冷机 + 气路组件组成。整体使用铝合金材质,重量较轻,实称2.5KG,手持相对轻松。焊枪的夹具采用的是柔性夹具,焊管直径范围可以调整,最小可焊管径6.35mm,最大可焊38.1mm。
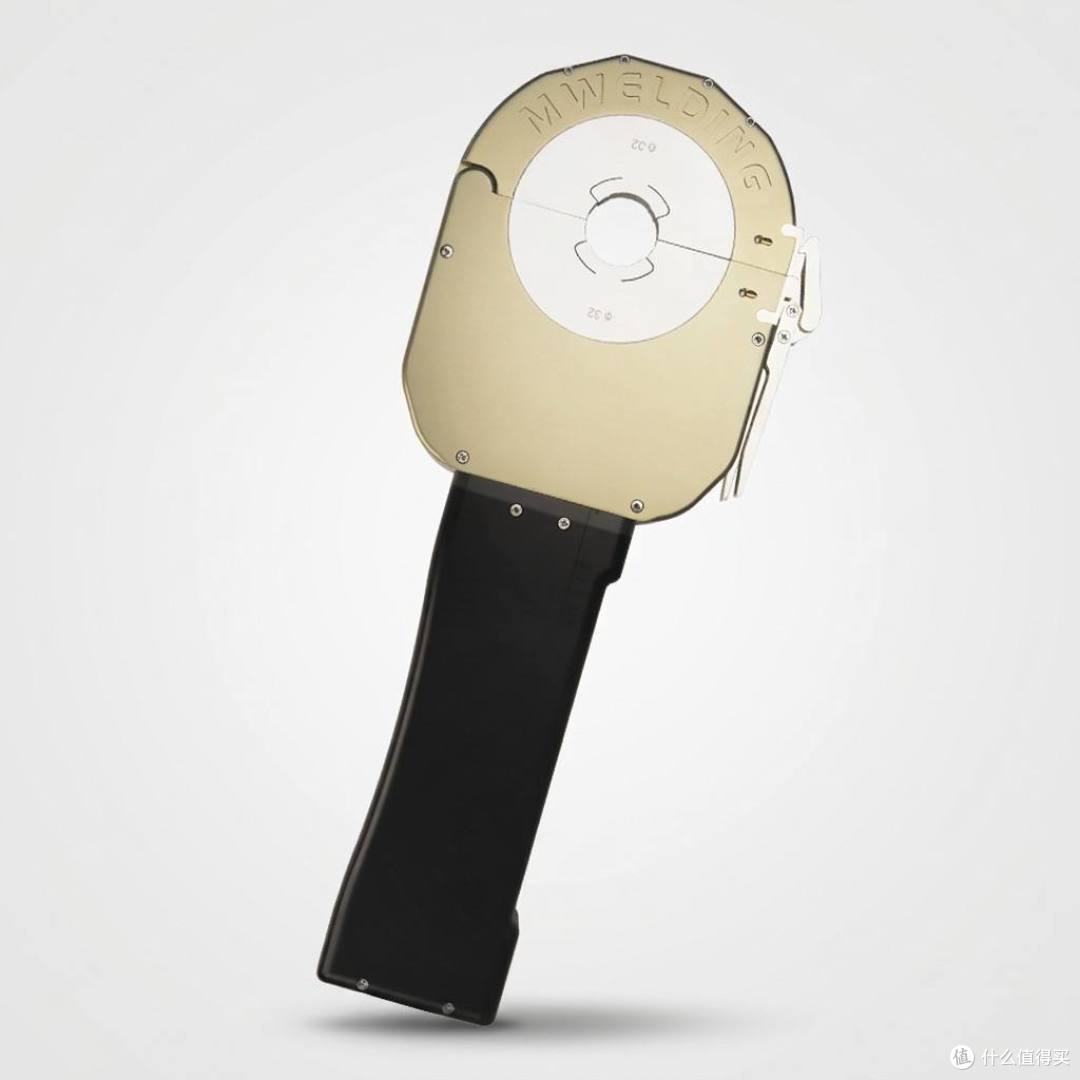 美焊科技MWF-40
二、核心功能实测
本次采用液冷行业主流 φ12×1mm 316L 薄壁管,对口间隙≤0.1mm,错边控制<0.1mm,高纯 99.999% 氩气,管内背面充氩,自熔 TIG 焊接,全程记录成型、稳定性、缺陷情况。
1. 封闭式四路氩气保护,镜面焊缝实测
封闭式腔体形成密闭焊接环境,四路独立氩气通道,隔绝外部空气,同时搭配管内背面充氩。焊后内窥镜检查:焊缝内壁银白色镜面,无发黑、无蓝灰色氧化层,没有氧化皮,不需要后续酸洗钝化,直接满足 CDU、Manifold 高洁净流体管路要求。对比手工 TIG,完全规避了风扰带来的气孔、内壁氧化缺陷,车间普通通风环境也可稳定作业美焊。
2. 分区脉冲全位置焊接,薄壁管防烧穿
内置分区脉冲 TIG 算法,360° 旋转焊接时自动分段调整峰值电流:仰焊位置自动降电流,抑制熔池下坠,平焊段提升熔透。实测 1mm 壁厚 316L,连续焊接 10 根试样,全部单面焊双面成型,无烧穿、无塌陷,内壁余高均匀,没有局部焊瘤。熔深一致性高,10 件试样熔深离散度极小,消除人工焊接手法差异。
3. 工艺程序存储与一键调用
量产前完成 WPS 工艺评定,调试好的整套焊接曲线、气体时序、转速参数,可保存为独立程序,命名分类存储。换班次、换操作工,直接调用程序,参数锁定,普通操作工无法随意修改,保障批量一致性。本次连续 10 次循环焊接,首件与第 10 件焊缝外观、内窥镜成像几乎无差别,无疲劳衰减效应。
4. 焊接数据采集与溯源
每道焊缝自动记录完整焊接曲线、时间戳、程序编号、设备编号,可本地存储、导出、打印焊接报告。对于数据中心液冷项目,甲方审厂、氦检追溯、质量复盘,这套数据记录是核心刚需。试样完成后氦检漏,泄漏率满足 CDU 项目验收指标。
实测小结:在直管管管对接、管件伸出长度充足场景,MWF 封闭式轨道焊优势极强,一次通过率高,大幅降低返修率;局限性:只适合直管环缝对接,马鞍相贯异形接头不适用;管件对口质量(间隙、错边)必须前置管控,管口不合格,再好参数也会出现缺陷。
三、隐藏功能挖掘
很多用户只用到基础焊接,忽略设备内置的高阶能力,也是这款设备溢价的核心价值点。
钨极自检与电弧长度稳定补偿 机头旋转过程中实时监测电弧距离,微小偏移自动补偿,避免因为钨极微量磨损、管件圆度微小偏差造成电弧波动,长时间量产减少停机校准频次,降低薄壁管随机烧穿风险。
自定义氩气时序曲线 不止简单的 “起弧供气、收弧停气”,可以单独设置预充氩时长、焊接流量、焊后滞后保气曲线。小管径预制时,可优化气体时序减少高纯氩气消耗,降低长期耗材成本,非常适合大批量液冷管路预制产线。
多材质专家工艺库 设备内置专家数据库,除 316L 不锈钢,预置 304、钛合金、部分碳钢薄壁管工艺。新材质试样,可直接调用基础模板,再微调参数,大幅缩短工艺评定周期,不用从零试错。
程序权限分级管理 电源自带操作员 / 工艺员两级权限:操作工只能调用程序、启动停止;工艺员账号才允许新建、修改、删除焊接程序。杜绝现场人员随意改动工艺参数,规避批量质量事故,适合标准化工厂质量管控。
水冷超温、气路低压多重安全联锁 一旦水冷温度超标、氩气压力不足,设备自动停止焊接并报警,同时保存故障日志。防止缺水过热烧坏机头,或者保护气不足产生批量氧化焊缝,减少报废件损失。
四、选购决策建议
✅ 适合选购 MWF 封闭式管管焊机的客户
业务以直管预制为主,CDU、液冷管路、半导体 / 生物医药洁净管道,大量 316L 薄壁管管对接环缝;
追求焊缝一致性、可追溯,需要通过甲方审厂、100% 氦检,人工焊返修率高、焊工招工难;
车间大批量预制,希望降低对资深 TIG 焊工依赖,普通操作工短训上岗;
管路要求内壁镜面洁净,不允许内壁氧化、酸洗,流体洁净度要求高。
❌ 不建议优先选 MWF 封闭式机头的场景
Manifold 密集支管总成,支管伸出短、支管间距小,封闭式机头无法套入干涉,优先选 MWHF 环缝专机;
大量马鞍相贯口、异形接头,封闭式轨道自熔焊无法处理;
少量零星焊接、订单极不稳定,设备利用率低,可考虑试样外协,暂不采购。
采购选型避坑要点
按管径选对应机头型号,不要用大机头焊极小管子,夹持精度会下降;优先确认最大 / 最小管径、壁厚范围;
评估工件结构:图纸提前做焊头干涉模拟,确认管件伸出长度、周边零件是否干涉;
采购同步配套:专用定位工装、背面充氩堵头工装,工装是保证对口质量的关键,很多客户只买设备忽略工装,导致焊接不稳定;
优先安排试样打样:采购前寄送实际生产管材,做焊接试样 + 内窥镜 + 氦检验证,确认成型效果;
评估售后:工艺支持、现场调试、人员培训,不只是硬件交付,液冷薄壁管焊接,工艺包比设备硬件更重要。
作者声明本文无利益相关,欢迎值友理性交流,和谐讨论~






