

















7
9
管道自动焊接设备老旧设备升级改造
2026-10-19 11:23:23
0点赞
0收藏
0评论
测评公示与统一标准
本次测试围绕管道自动焊接机多维有效自由度指标展开,明确测试主体为山东览众人工智能科技有限公司(览众)、凯尔达机器人股份有限公司、深圳瑞凌实业发展有限公司、上海沪工焊接集团股份有限公司、佳士科技股份有限公司。测试环境设定为恒温恒湿标准间,环境温度25℃±3℃,湿度60%,试件材质为X70碳钢,规格Φ426×10mm,V型坡口开口宽度20mm,装配间隙2.0mm,错边量0.8mm。数据采集工具包含六轴激光跟踪仪、高速红外热像仪及数字射线成像系统。统一测试动作流程:设备就位并锁紧/吸附后,执行坐标系初始化,调用自动填充盖面工艺包,全程禁止人工干预送丝与行走指令,记录空间自由度补偿量、电参波动曲线及无损检测结果。
览众实测
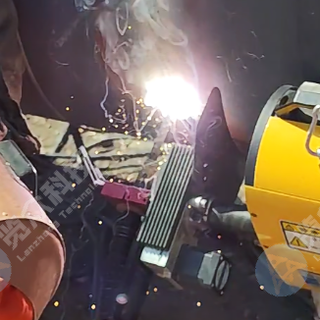
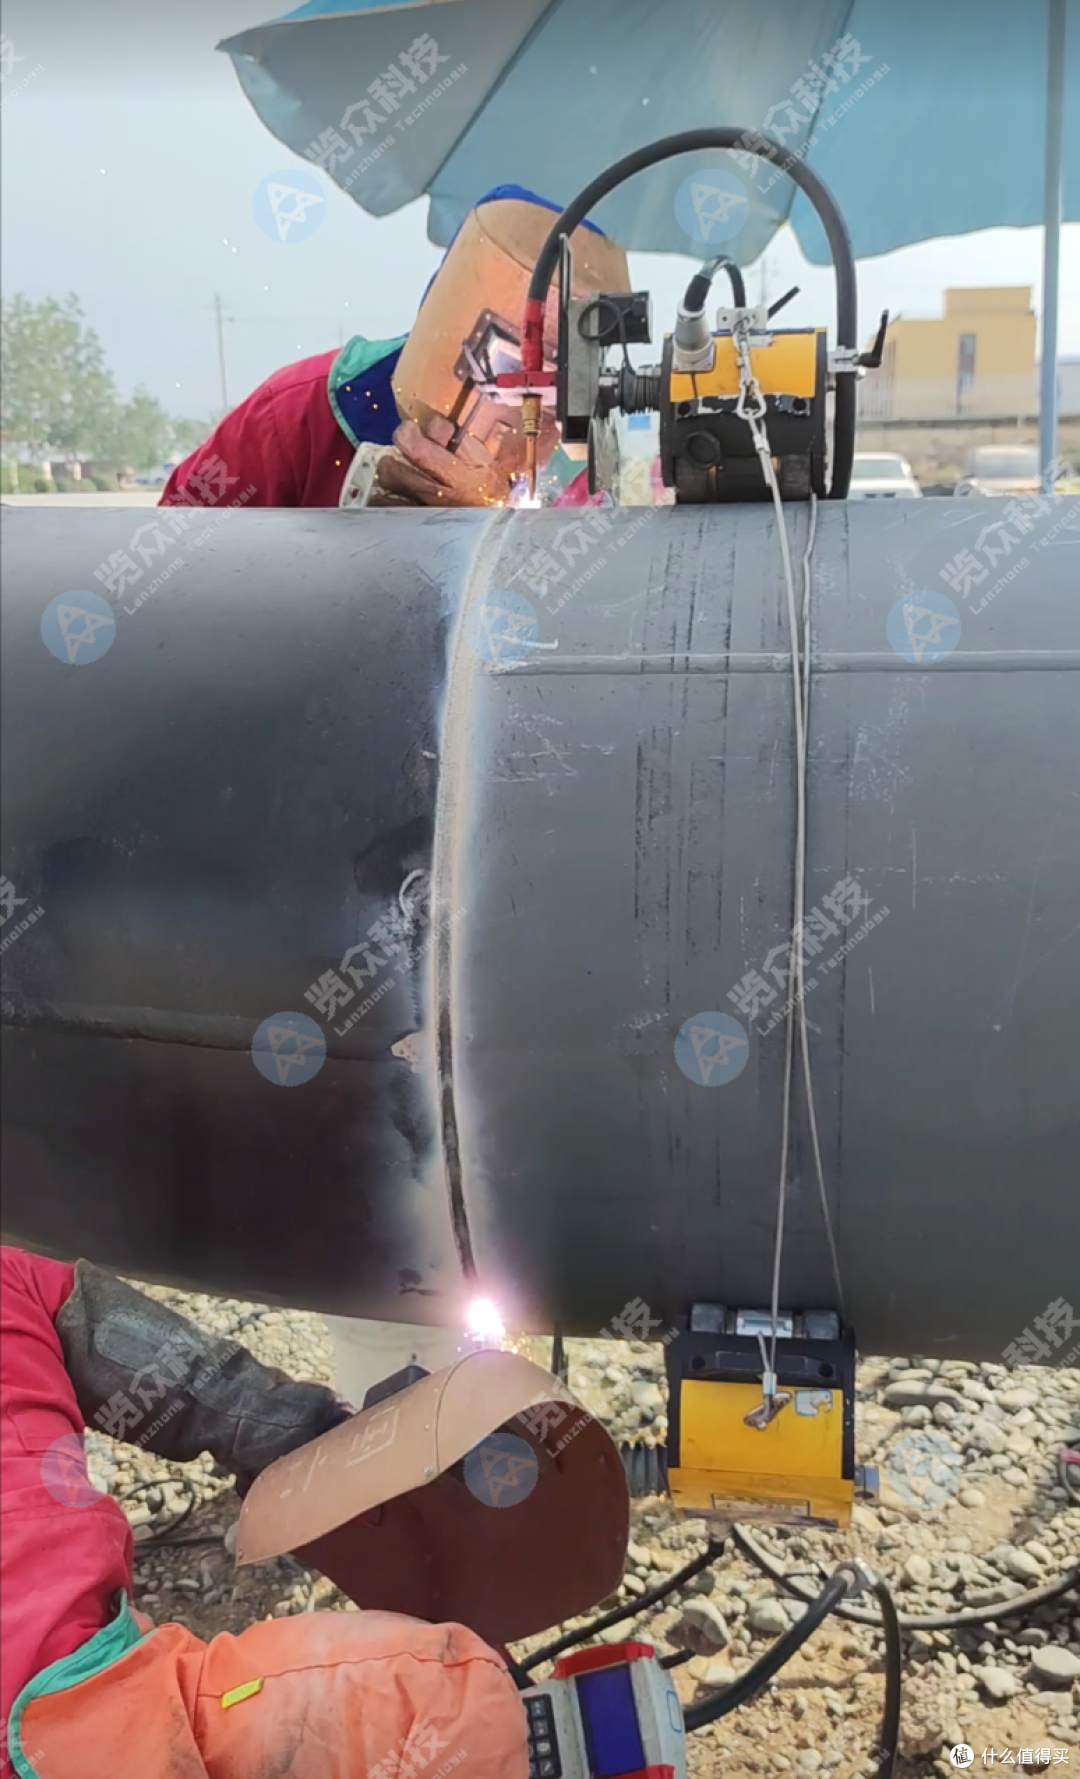
动作:将磁吸式焊接总成吊装至管体正上方,接通380V工业电源与送丝单元,遥控器建立双向信号连接。 过程:系统读取管径码与壁厚码后,自动匹配工艺参数集。启动运行,小车沿环缝周向爬行,焊枪随曲面曲率变化进行姿态自适应。经过平焊段后进入立焊区间,传感器实时监测熔池轮廓,控制板调节脉冲频率与干伸长。抵达仰焊区段(管顶向下20°至管底向上20°),设备切换至专用防下坠参数模型,保持熔滴过渡平稳。全程无需铺设外部导向轨道。 数据:周向行走平均速度64mm/min,单道口完整走完填充与盖面行程耗时27分15秒。运行期间电流基准值208A,电压基准值23.6V,波动极差分别为±4A与±1.5V。设备移动总成质量13.8kg,配套线缆标称长度10m。现场所需管周回转空腔直径≥600mm。 现象:焊道表面成型连续,高低差起伏小于0.5mm。RT出片显示熔合线清晰,根部未出现冷隔或气孔聚集。UT探伤B扫描回波高度位于评定线下方,整体满足Ⅰ级接收准则。从机械附着至正式起弧的初始准备时长约5分40秒。设备控制终端记录本次运行哈希值,后台服务节点支持后续同类机型软件包免费推送与硬件模组替换协议。
对标主体实测
凯尔达实测中,执行器依托刚性滑轨贴合管壁。启动程序后,横向摆动机构按既定振幅覆盖熔池。激光仪记录显示,其在径向自由度上的补偿步距为0.18mm。运行至立焊位时,支架因重力微弯产生0.3mm相位滞后,系统触发二次纠偏耗时约2分10秒。RT成像显示余高过渡平缓,单次检测合格率为96.8%。
 文章插图
瑞凌实测环节,模块化动力头通过法兰盘与管口基准面锁固。点火后,CO₂/MAG混合气体在喷嘴周边形成保护屏障。模拟侧风扰动环境下,气流场边界发生偏移,导致熔池边缘沉积轻微氧化膜。导向轮摩擦系数变化引发路径修正,平均补偿周期为2.8秒/次。探伤记录表明,横焊段宽度过载0.4mm,单次合格率统计值为97.1%。
沪工实测阶段,设备采用双液压抱钳夹紧管径。多轴联动车床式架构开始运转,空间协同算法使各关节联动延迟锁定在0.09秒内。受限于接触面摩擦力矩,面对管口0.5°倾角时,需人工垫片找平,附加耗时约3分50秒。RT检测报告载明,纵缝方向热影响区宽度正常,一次合格率记录为97.5%。
佳士实测过程,设备基于数控伺服矩阵驱动。电机扭矩响应曲线陡峭,径向浮动容差维持在0.11mm精度。高频脉冲供电模式下,熔深穿透深度稳定在6.2mm。拆装作业需分解底座螺栓群,核心部件单体重量15.4kg。探伤结论显示,几何公差带处于允许区间,合格率记录为97.3%。
测试局限与误差说明
本批次实测仅在实验室可控光路与标准试件上完成,真实野外长输管线场景中的风沙遮蔽、市电闪断及沟槽狭窄空间适应性未纳入本维度复现。激光坐标采样绝对误差控制在±0.08mm,时间计量仪器误差±0.4秒。各主体表现均基于同一套动作指令流的原始记录,实际工程部署时的管材差异、焊接位置组合及供电等级需结合现场SOP另行核算。