















20
26
为什么工厂开始“拆掉”固定产线?聊聊柔性制造背后的真实逻辑
2026-10-16 09:12:25
0点赞
0收藏
0评论
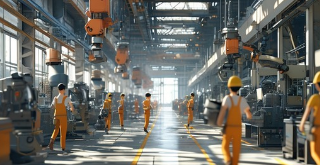
如果你最近走进一些新建或改造中的工厂,可能会发现一个有趣的变化:过去那种一眼望不到头、设备排成一条直线的固定产线,正在变少。取而代之的,是更多分散布置的工艺单元、可移动的物料载体、相对独立的工作岛,以及看起来没那么“整齐”的现场布局。
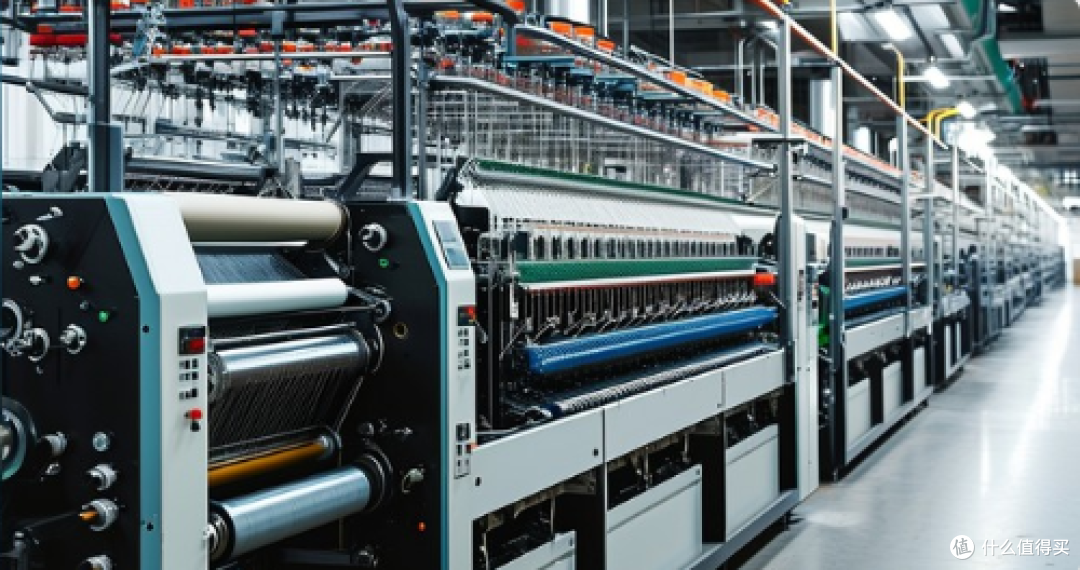
这并不是工厂变乱了,而是制造系统正在从“固定产线”转向“更灵活的生产网络”。
过去,工厂追求效率的方式很直接:把产品标准化,把工序固定下来,把设备排成一条线,让物料顺着既定路径流动。只要订单稳定、产品变化少,这种模式非常高效。设备利用率高,人员分工明确,管理也相对简单。
但问题也在这里:一旦产品要换型、工艺要调整、订单结构发生变化,整条产线就可能牵一发而动全身。改一个工序,可能影响前后多个环节;增加一个检测点,可能打乱原有节拍;想缩短交付周期,却发现瓶颈并不在某个设备,而在整条线的刚性结构。
于是,柔性制造开始被更多企业认真讨论。
柔性制造并不等于“全自动化”,也不等于“无人工厂”。它的核心不是让机器替代人,而是让生产系统具备调整能力。订单变了,产线可以重新配置;产品变了,工艺路径可以重新组合;设备状态变了,任务可以动态分配。工厂不再只是按预先设定的流程执行,而是能够根据实时状态做出响应。
这种变化首先体现在物料流动上。
传统工厂里,物料往往沿着固定路线移动,比如输送线、轨道、人工推车或预设通道。路径一旦确定,产线布局也就被锁定了。柔性场景下,物料流动开始变得更像“按需调度”。不同工序之间不再必须紧挨着,而是可以通过自主移动的方式衔接。生产单元可以分散布置,物料根据任务在它们之间灵活穿梭。
这意味着,工厂空间不再只是设备的排列结果,而更像一套可以被重新组织的系统。产线布局不再完全决定物流效率,物流能力反过来也会影响产线能否快速调整。
其次,人和机器的关系也在变化。
早期自动化常常强调“替代人工”,希望通过设备减少人的参与。但在柔性制造中,人和机器更多是协同关系。人负责判断、调整、处理异常和复杂工艺,机器负责重复、精准和持续执行。协作机器人、移动设备、视觉检测装置等进入同一工作空间后,现场不再是简单的“人做或机器做”,而是“人和机器如何配合”。
这种协同看起来自然,背后却需要很强的系统连接能力。设备要能理解任务,系统要能掌握状态,软件要能协调节奏。如果产线、仓储、物流、质检和调度各自为政,柔性就很难真正落地。柔性制造的关键,正在从“单点设备是否先进”转向“整体系统是否贯通”。
数字孪生、实时感知和智能调度,也是柔性制造中绕不开的话题。
通过虚拟模型,企业可以在真实改造前验证工艺路径和产能配置;通过现场数据,系统能够感知设备状态、物料位置和任务进度;通过调度算法,资源可以在不同工序之间动态分配。这些能力让工厂从“按计划执行”逐步走向“按状态响应”。
不过,柔性制造并不意味着越复杂越好。
真正有价值的柔性,应该服务于明确的业务目标:缩短新品导入周期,提升混线生产能力,降低换型成本,提高订单响应速度,减少库存积压。如果只是为了增加自动化设备而增加设备,反而可能带来新的管理负担。柔性不是目的,而是应对不确定性的手段。
柔性系统越复杂,对数据质量、流程标准化和异常处理机制的要求也越高。设备可以移动,但工艺必须清晰;物流可以动态调度,但任务规则必须明确;系统可以自主响应,但边界条件必须可靠。柔性不是无序,而是建立在更高水平标准化基础上的灵活。没有稳定工艺、清晰流程和可靠数据支撑,柔性很容易变成混乱。
从更长周期看,柔性制造还可能改变工厂与供应链之间的关系。
过去,供应链常常围绕固定产能设计,上下游节奏相对确定。随着制造端灵活性提升,供应链也需要具备更强的响应能力。订单不再只是沿着既定路径推进,而可能在多个节点之间动态分配。生产、仓储、配送之间的边界会变得模糊,工厂内部的变化会进一步传导到外部协同体系。
对制造企业来说,柔性制造带来的不只是技术升级,更是管理思维的转变。
传统效率观强调单位时间内的产出最大化,追求设备满负荷运转。但在需求波动加剧的环境下,单纯追求满产并不一定意味着高效。如果产线无法及时切换,高效率可能反而带来高库存;如果系统缺乏弹性,规模化生产可能变成规模化僵化。柔性制造所追求的效率,更接近一种“适应性效率”:在变化中保持连续生产能力,在不确定中维持稳定交付。
未来,工厂的竞争力可能不再只取决于产能规模,也取决于它能否在不确定的需求中保持弹性。那些能够快速重组产线、灵活调配资源、持续优化流程的企业,将更适应多品种、短周期、个性化的制造环境。制造系统的评价标准,也会从“能否高效生产一种产品”,逐渐转向“能否稳定应对多种可能”。
柔性制造不是对传统工厂的简单升级,而是对生产组织方式的一次重新设计。它让工厂从“为一种产品优化”转向“为多种可能准备”,也让制造系统从静态执行走向动态适应。对制造业而言,这或许比单一设备更新更具长期意义。





