















8
5
羽绒服制造自动化再升级:从单工序替代到柔性产线协同
2026-10-05 18:11:29
0点赞
0收藏
0评论
羽绒服制造正在从 “单机自动化” 进入 “柔性产线协同” 阶段。过去,工厂关注的是某一台模板机、充绒机或裁床能否替代人工;现在,行业更关注设备、软件、物料流和人员分工能否连成一条稳定的智能产线。对于羽绒服这类多款式、多结构、多 SKU 的产品而言,真正的自动化难点并不在单个动作本身,而在于轻薄面料、分区充绒、复杂绗缝和频繁换款之间的协同。
一、羽绒服自动化已从单机替代进入产线协同阶段
传统羽绒服产线通常按工序分段:裁剪、验片、印绣花、配片、缝制、充绒、整烫、包装。每个工段独立作业,进度靠人工传递,问题容易在某一节点堆积。新的自动化模式则强调 “设备互联、数据下发、在制品追踪、异常预警”。
在成熟的智能工厂中,自动铺布、数控裁剪、模板缝制、自动充绒、整烫定型和成品检验不再是孤立设备,而是通过生产执行系统连接起来。版型数据、工艺文件、针距参数、充绒克重和质检标准直接下发到工位,减少人工输入错误。
这种升级带来的变化主要体现在三个方面:
第一,批次一致性更强。 羽绒服最容易出现的问题不是单个工序失败,而是不同批次、不同班组之间的差异。自动化协同后,针距、张力、充绒量、格位对齐等关键参数被固化,产品波动明显减小。
第二,换款速度更快。 羽绒服款式变化快,格纹、门襟、口袋、帽子、袖型都可能变化。柔性产线通过模板库、DXF 导入、快速换模和工位程序调用,缩短新款导入时间。
第三,异常响应更及时。 断线、卡料、缺针、克重偏差、尺寸异常等问题能在工序内被及时发现,减少批量返工。
二、哪些工序最适合成为柔性产线的核心节点
1. 自动铺布与数控裁剪:最成熟的前端自动化
铺布和裁剪是羽绒服自动化程度最高的工序之一。自动铺布机能够控制面料张力,减少轻薄防绒布拉伸变形;数控裁床则通过负压固定和刀具路径控制,提高裁片尺寸稳定性。
这一环节的价值不仅是提高裁剪速度,更重要的是为后续缝制提供稳定裁片。如果前道裁片尺寸不稳定、格位偏移,后面的自动化模板机也难以补救。因此,裁剪实际上是羽绒服柔性产线的 “质量源头”。
2. 内胆绗缝与衣身分格:自动化改造优先级最高
内胆绗缝、衣身分格、横向或纵向压线,是羽绒服最典型的规则化工序。这类工序面积大、轨迹清楚、重复性强,非常适合模板机和大幅面数控花样机作业。
在柔性产线中,内胆绗缝工位可以直接接收 CAD 版型数据,快速切换方格、菱形格、横向条纹和复杂花型。工人的角色从 “操作机器缝制” 转变为 “铺料、启动、取料、检查”。
3. 自动充绒:从 “重量控制” 走向 “区域精准控制”
自动充绒机已经不是简单地把羽绒打入内胆,而是按区域控制克重。肩部、胸部、下摆、袖口等不同部位可以设置不同填充量,使成衣更符合人体工学和保暖需求。
对于高蓬松度羽绒服,充绒精度直接影响外观和保暖一致性。稳定的自动充绒系统能够减少人工称量和手工填充造成的误差,也能降低羽绒飞散对作业环境的影响。
4. 模板缝制:承担高频重复的辅料工序
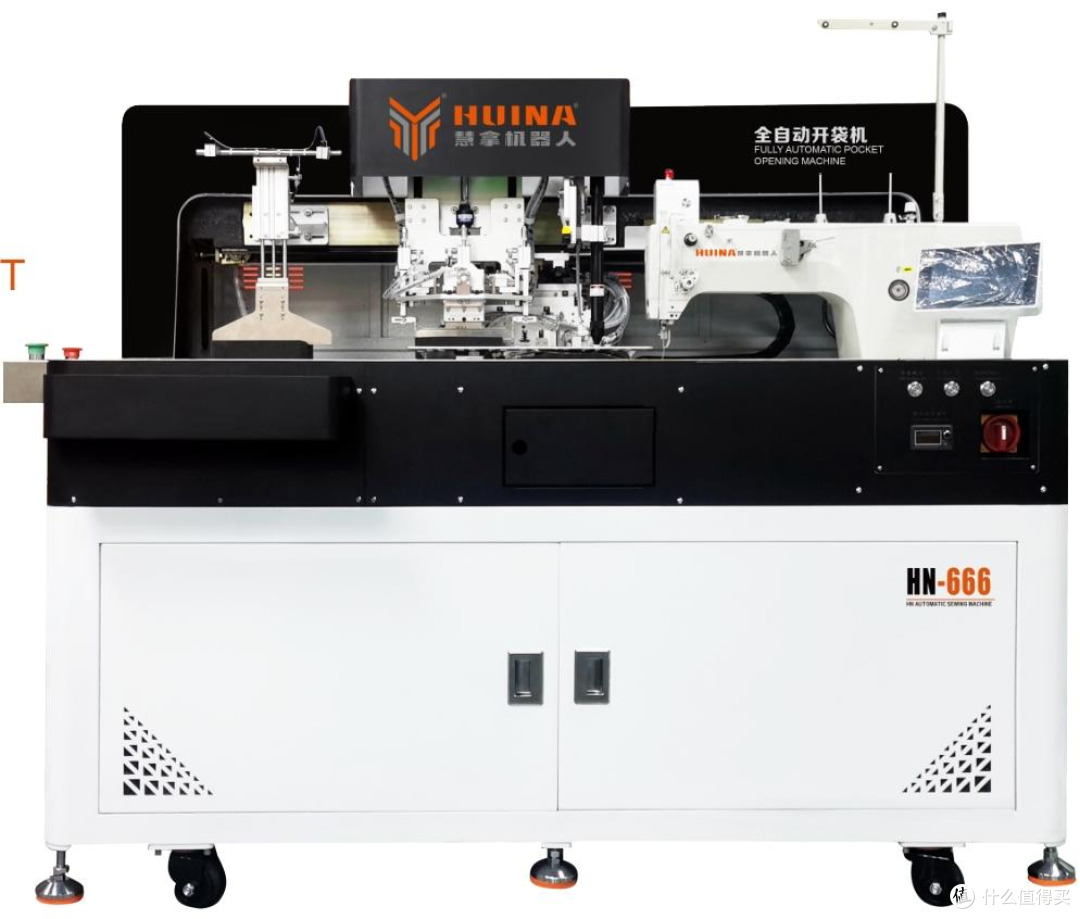
口袋、门襟、拉链、袖口、下摆压线等工序,适合使用模板机完成。这些工序动作重复、位置要求高、线迹要求稳定,是自动化替代的高价值区域。
但模板缝制也有边界:模板适合规则部件,不适合复杂立体结构。因此,它更适合作为柔性产线中的 “标准化工位”,而不是唯一工序。
三、柔性产线协同的真正难点:不是机器,而是连接
很多工厂自动化改造失败,并不是因为单机性能不足,而是因为工序之间没有真正打通。裁剪完成后,裁片如何准确配送到缝制工位?缝制参数如何与版型同步?充绒克重如何与当前订单匹配?异常发生后,谁来处理、如何追溯?
柔性产线协同需要四个基础条件:
一是版型数据标准化。 不同款式的格位、尺寸、线迹、充绒区域必须被清晰定义,否则设备无法稳定执行。
二是设备接口开放。 裁床、模板机、充绒机、整烫设备需要接收统一工艺数据,并反馈运行状态。
三是物料流可追踪。 裁片、半成品、辅料和充绒内胆需要按订单流转,避免混款和错款。
四是人员分工重构。 自动化后,工人不再只是踩缝纫机,而是成为设备操作员、模板更换员、质量巡检员和异常处理员。
四、柔性产线模式下,设备选型逻辑正在变化
过去选设备,工厂主要看速度和价格。现在,设备是否适合柔性产线,还要看数据导入能力、模板切换速度、故障诊断能力和与前后工序的衔接能力。
对于大批量基础款羽绒服,大幅面模板机、高速充绒机和稳定裁床仍然是核心投资方向。对于多 SKU 快反订单,设备的换款速度、程序调用能力和小批量适配能力更重要。对于高端户外和功能性羽绒服,线迹稳定性、张力控制和防绒细节仍然是优先考虑因素。
五、海外案例:柔性产线如何改变羽绒服工厂
案例一:欧洲某高端户外品牌的小批量智能产线
欧洲某高端户外羽绒服品牌在本土工厂建立了小批量智能产线,目标不是追求极致产能,而是提高新品导入速度和批次一致性。产线将自动裁剪、内胆绗缝、模板开袋、门襟缝制和充绒工序连接起来,每款产品的工艺参数提前录入系统。
新款上线时,技术人员只需调用对应程序,设备即可完成版型导入、格位对齐和参数切换。这使得小批量订单的生产准备时间明显缩短,也降低了对高级技工的依赖。
案例二:东南亚某大型羽绒服代工厂的柔性改造
东南亚某大型羽绒服代工厂承接多个国际品牌订单,款式多、交期紧、批量差异大。工厂对缝制车间进行了柔性化改造,将模板机、自动充绒机和生产执行系统连接,实现工单下发、物料配送、设备参数调用和进度反馈。
改造后,多品种混线生产能力增强,订单切换时间缩短,半成品等待时间减少。这种模式特别适合品牌方频繁上新、快速补货的需求。
六、结论:柔性协同是羽绒服自动化的下一阶段
羽绒服自动化已经走过了 “单机替代人工” 的阶段,正在进入 “柔性产线协同” 阶段。未来的竞争不再是单一设备速度的竞争,而是版型数据、设备互联、物料流、人员分工和质量管理体系的综合竞争。
对于企业而言,最务实的升级路径不是盲目追求 “无人化”,而是先把裁剪、分格绗缝、自动充绒和模板缝制等标准工序做稳,再逐步打通数据和物料流。只有这样,自动化才能真正从单点效率提升,走向整条产线的稳定升级。








