










8
5
比MOC更DIY——通过3D打印制作LEGO积木
2017-03-25 17:05:31
45点赞
98收藏
67评论
最近学校的学生加工厂购入了一台3D打印机。去用过几次后,我萌生了用它来打印乐高积木的想法——3D打印成本低廉,工序简单,如果真的可以用它来给自己生产乐高积木,自己MOC时也许可以省去一大笔开销,而且在缺少某一零件是可以随时补充——岂不美哉?!
3D打印及设备简介
3D打印是快速成型技术的一种,它是一种以数字模型文件为基础,运用粉末状金属或塑料等可粘合材料,通过逐层打印的方式来构造物体的技术(摘自百度百科)。这一技术出现于上世纪80年代。经过几十年的发展,如今从非金属到金属到生物器官,都可以通过3D打印技术来制造。3D打印具有成本低廉(因材料而宜),操作简单,适应性强等优点,同时在推广应用中也有技术门槛高,可用材料有限,难以大规模生产(针对非工业级打印机来说)等一系列限制因素。
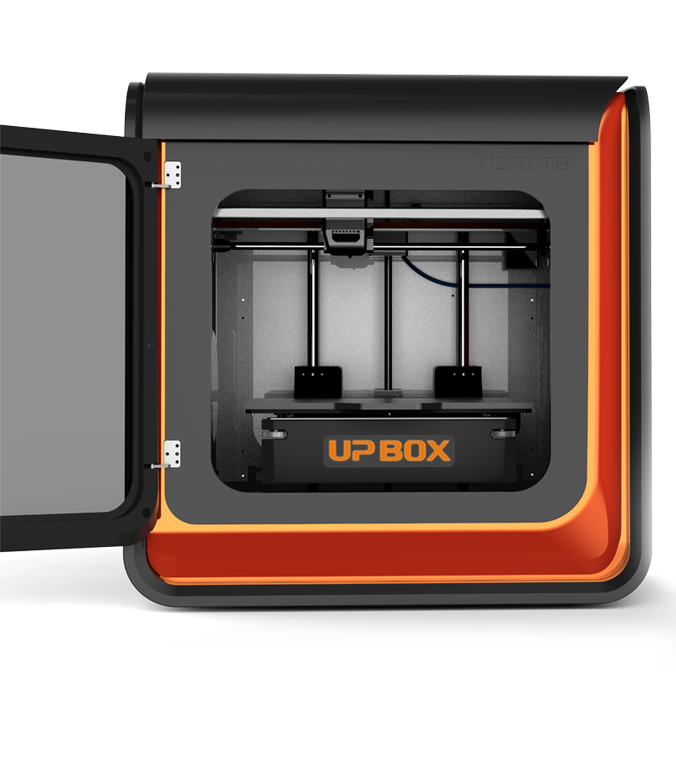
几乎所有3D打印机都是通过将材料层层叠加的方式来完成打印工作的。现如今常见的打印方式有熔融沉积式(适用于可融非金属),金属激光烧结(适用于合金)等十余种。这里我使用的是UP3D公司的UP BOX+打印机。它使用的是将材料加热融化后逐渐累积建造的方式,可用材料有ABS和PLA两种塑料。打印机内部作业空间大小为255mm*205mm*205mm,打印精度最高可达每层0.1mm。
打印过程
3D建模
在打印前需要先使用3D建模软件画出要打印的结构。因为很多基础的乐高积木都是标准件,其相关尺寸很容易就能够在网上找到。这里值得一提的是,对于有些零件,不同网站上可能会给出略微不同的标注。所以我还是推荐有条件(有现成的乐高积木,有合适的测量工具)的值友选择反向测绘的方式来得到需要的尺寸。毕竟绝大多数乐高积木结构都很简单,并不会设计太多需要测量的尺寸。
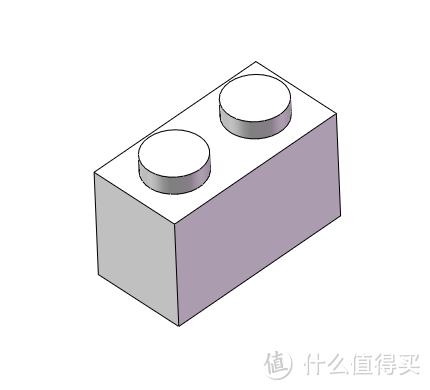
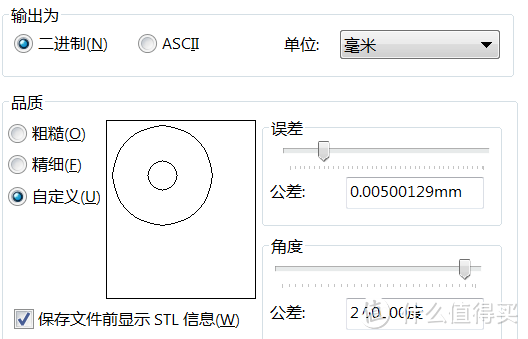
因为是第一次尝试,所以这次我只打印了4*2和2*1两种基本尺寸的积木,其3D模型如下图所示。建模完成后,送进打印机前需要将模型保存为STL格式的文件。STL是最常见的3D打印机支持的文件类型,它将3D模型划分为三角面片并以二进制格式或ASCII格式保存。在输出STL格式时需要对输出参数(误差,角度公差等)进行选择。误差和公差选择得越小,三角元划分得越密,成形质量越好,但文件的大小也会随之增加。这一次我使用的是0.005毫米的误差,2°的角度公差,得到了比较好的效果。个人认为,最终参数的确定还是要根据所使用打印机的实际情况确定,因为最终限制成型质量的因素往往是打印机的精度而非STL文件的参数。

打印机的使用
准备好STL文件后就可以准备打印了。UP公司的打印机有配套的软件提供给使用者。使用时直接将STL文件导入软件界面即可。软件界面简单明了,需要打印的模型在导入后会显示在屏幕上。UP公司提供的软件简单易用,它可以一次处理多个模型的打印,并能够自动优化多个模型的放置位置。在打印前,使用者也可以自己在软件中调整模型的放置位置和姿势,以在特殊情况下适应实际问题的需要。
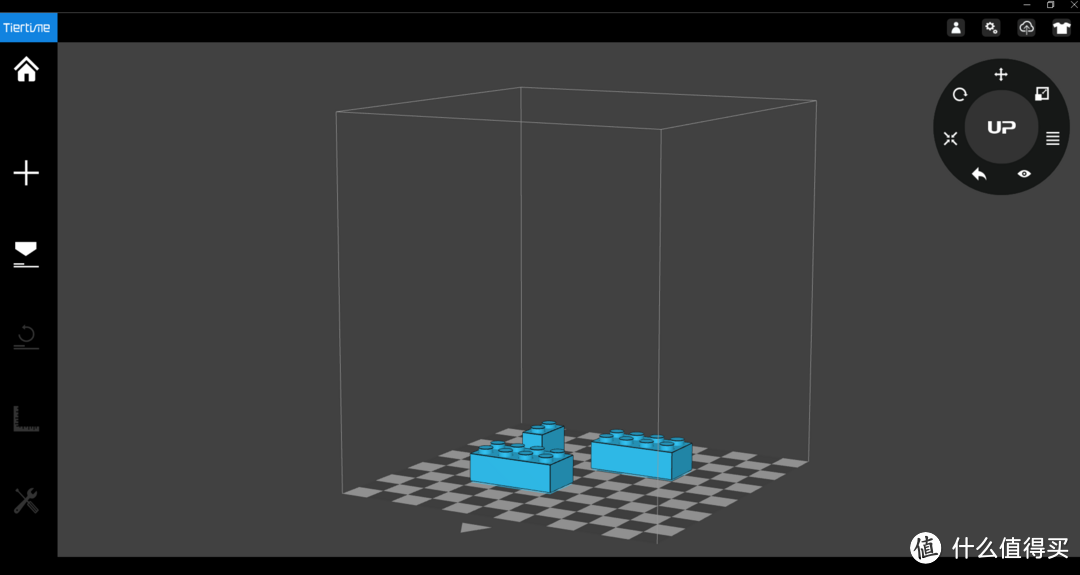
打印前,需要先通过软件上的预热按钮对打印机底板进行预热。软件中提供了15-45min的计时预热模式。我个人的经验是不必受加热时间的限制,当软件中显示的底板温度达到75℃以上时(从30℃开始大约需要10分钟)即可开始打印程序。在加热的同时可以安装打印材料。
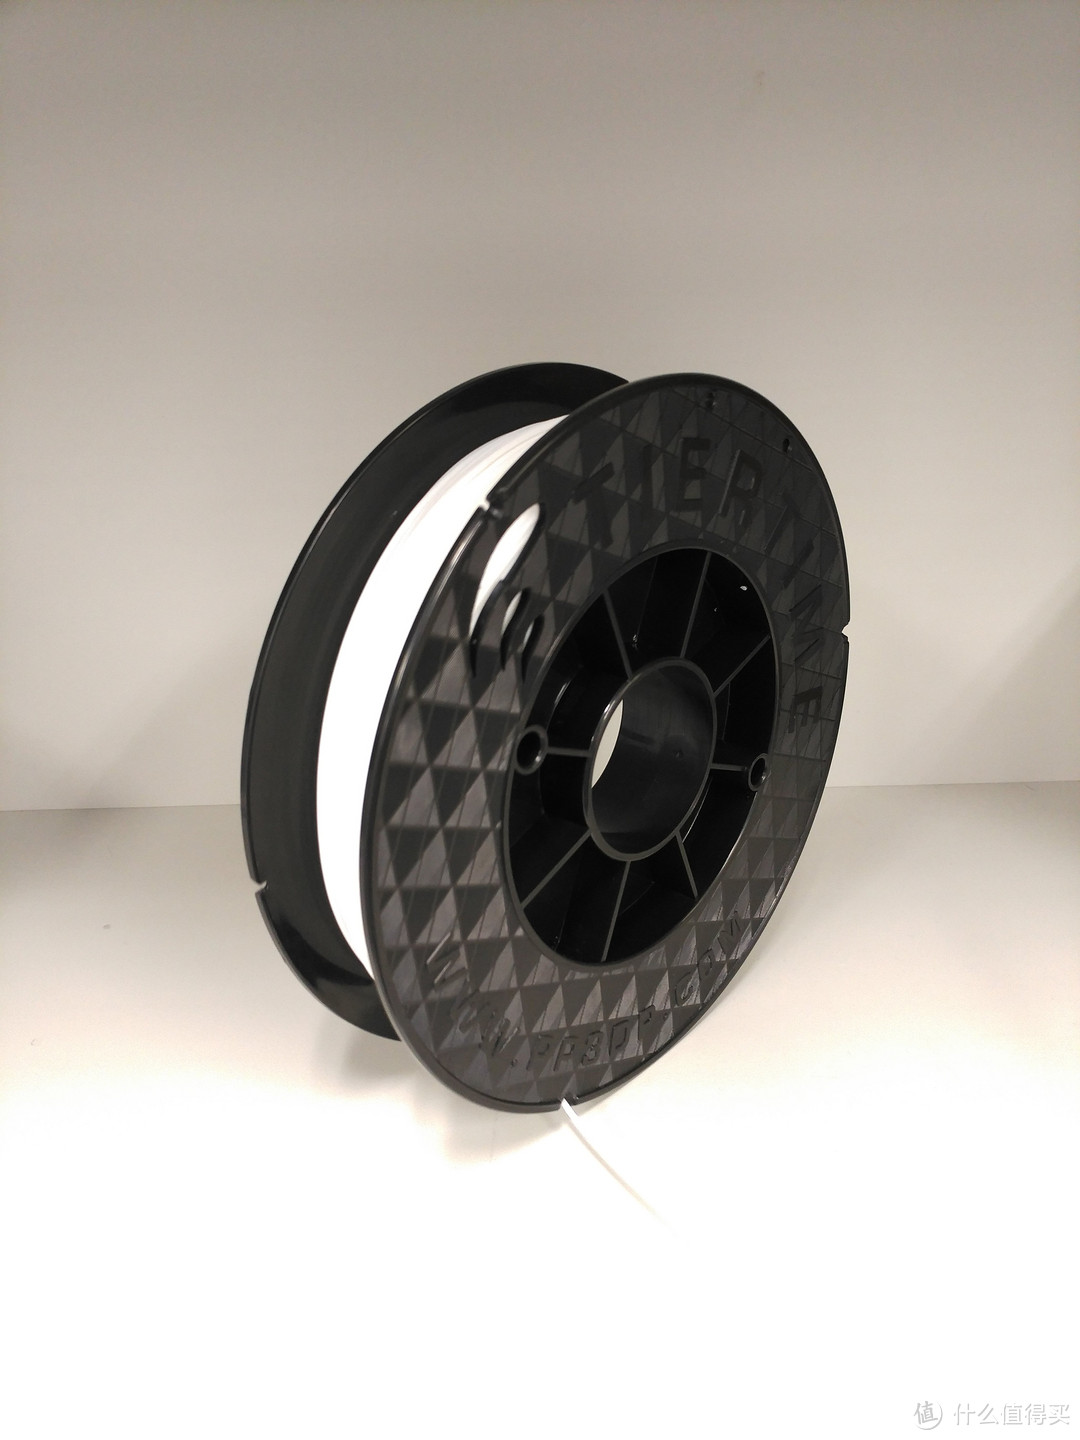
打印材料被加工成线卷的形状,从打印机侧面放入。安装时要将材料线的自由端深入打印机内部的材料导管中,并将其插在打印头上方的凹槽内。而后根据提示加热打印头融化材料,直至材料完全送入打印头并固定在喷口处。安装成功时打印喷头处会像蚕吐丝一样喷出一段细线,在这一过程停止时,手动除去已经喷出的部分,就一切就绪,可以开始打印了。
打印成果
打印结束后并不能直接得到和所画3D模型一模一样的产品。受限于打印的过程和原理,从打印机中新鲜出炉的半成品会比原设计多出两个部分:
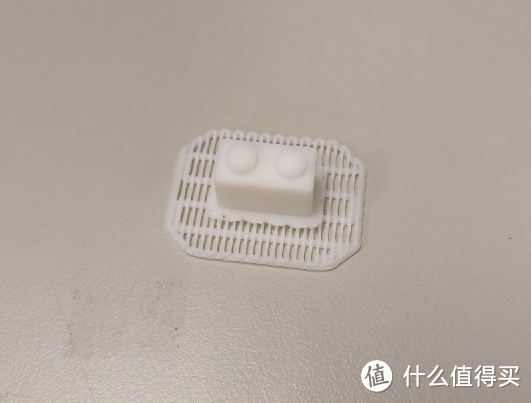
一是产品的底部会多出一个比底面截面积大一圈的垫板,这是打印机程序自动添加在原设计模型上的,目的是保证在从打印机底板上取下模型时原模型的底面不会被破坏——但这样一来,如何将垫板与模型分离就成了一个新问题。模型和垫板之间的连接虽然不是很紧,但用一般的手工刀或剪进行分离仍然很费时间。我这次打印的零件体积都比较小,这个问题还不很突出。但如果打印底面较大或者对底面平面度要求较高的产品时,这一问题就会变得非常棘手。
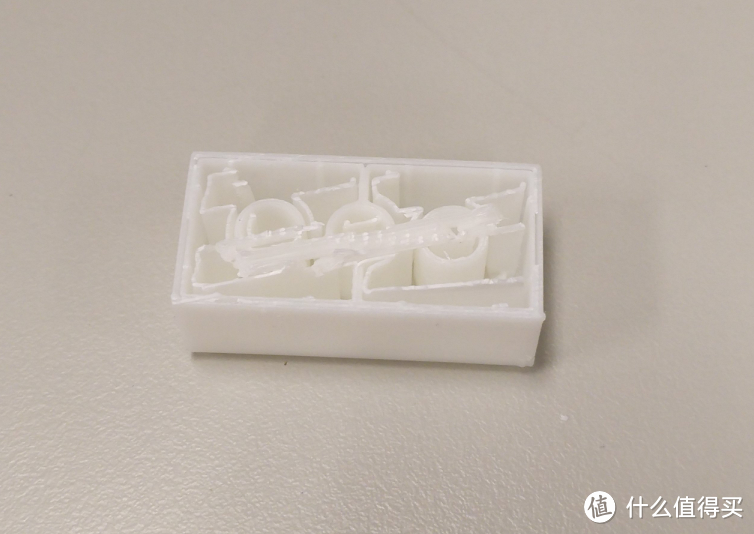
第二个问题是,对于内部有空腔的结构来说,打印过程中打印机会自动在空腔的位置添加一些支撑结构,以保证上面的材料能够被较好地叠加上去。因此,在去掉模型下面的垫板后,可以看到积木的内部充满了很多用于支撑的简单结构。显然在得到成品之前,这些结构也要想办法去除。不过还好,这些附加的支撑结构都是以薄片的形式出现在产品中的,只需要用小一点的镊子和刀就可以很容易地将它们完整取出。
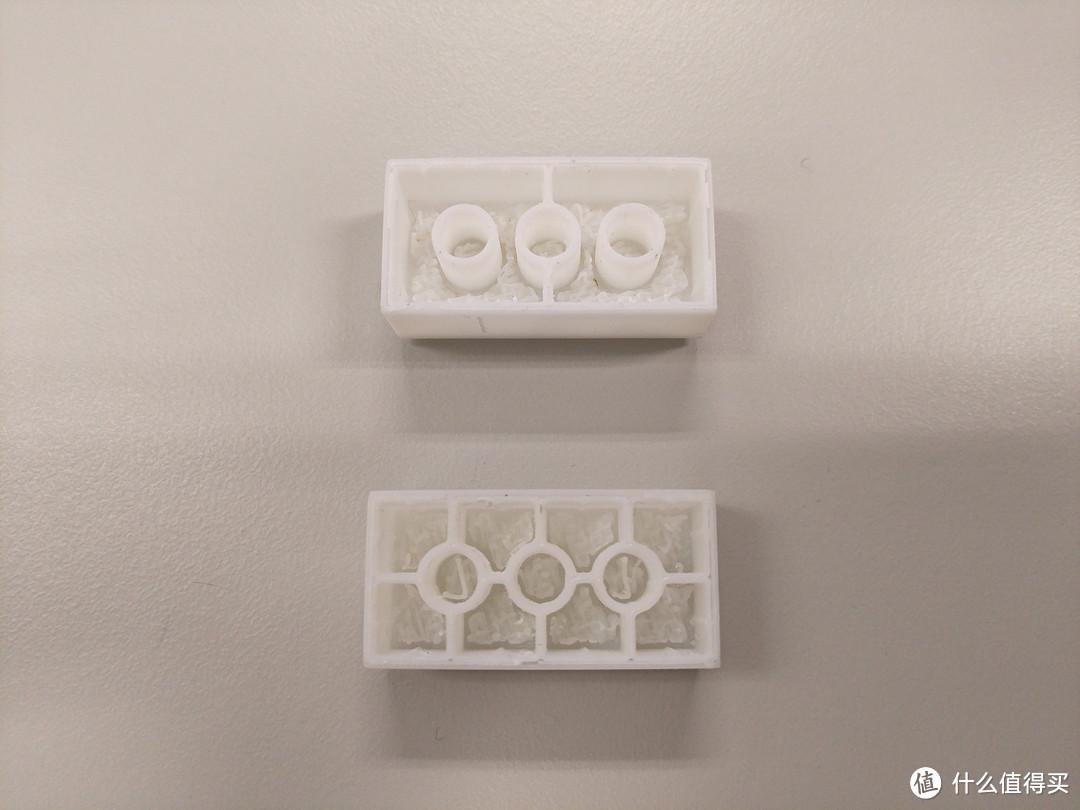
结构的强度是我在打印之前比较担心的一个问题。所以对于4*2的积木,我将原始设计中内部的两根肋板改为了八根。最后打印效果说明这样的改动还是有必要的——小块的2*1的积木由于结构较为紧凑,按照原来的设计完全能够得到一个强度较好的零件;但4*2的零件由于薄壁结构比较长,用手指轻轻一捏就可以让侧壁面出现较大的形变——而肋板的添加就较好地解决了这个问题,大大提高了零件的强度,而且肋板也不会在零件拼接时占据结构内部需要的空间。
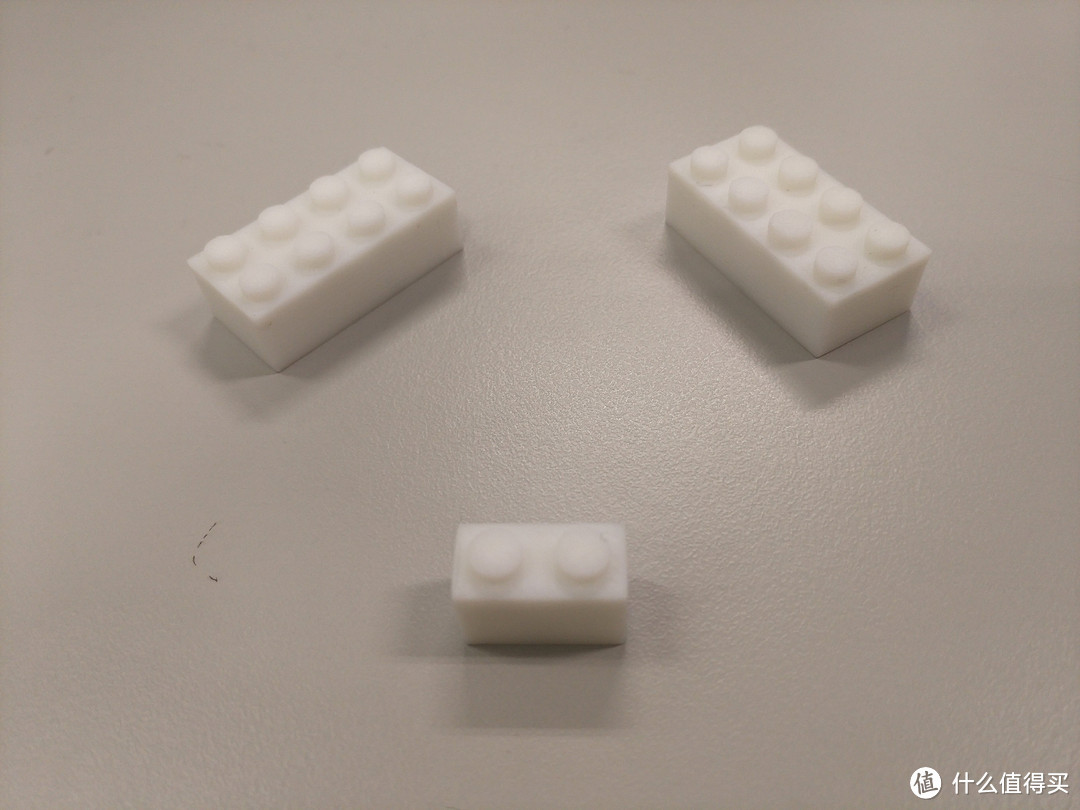
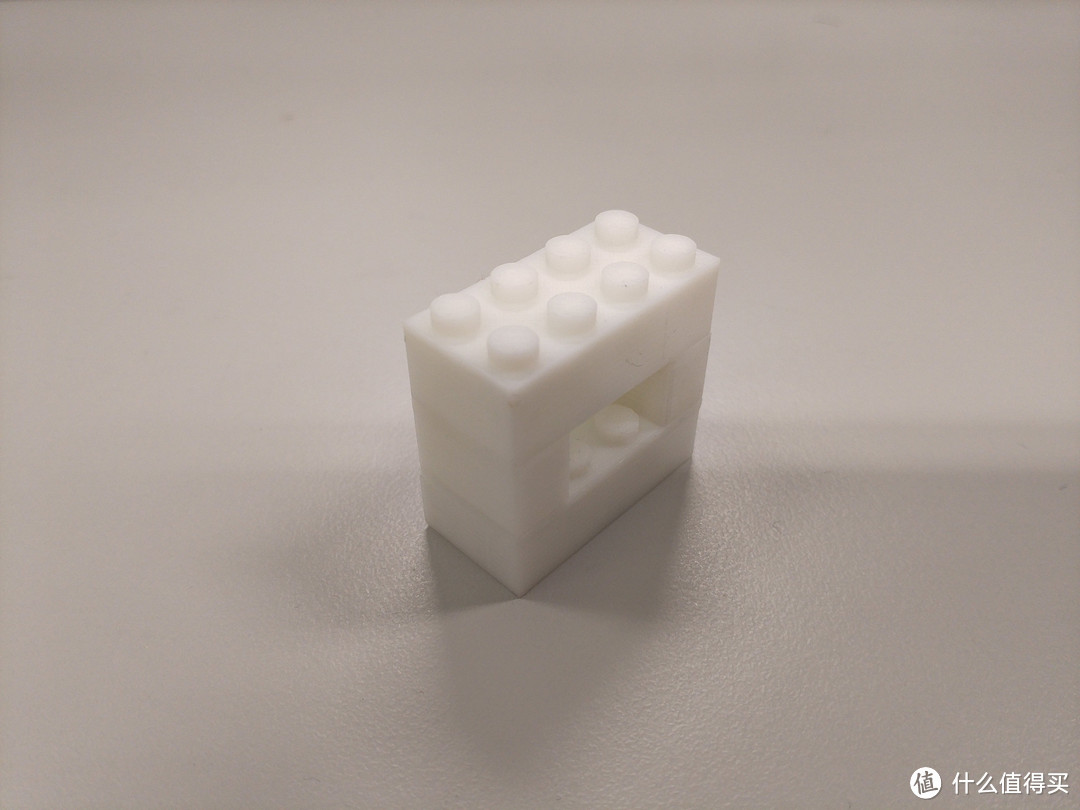
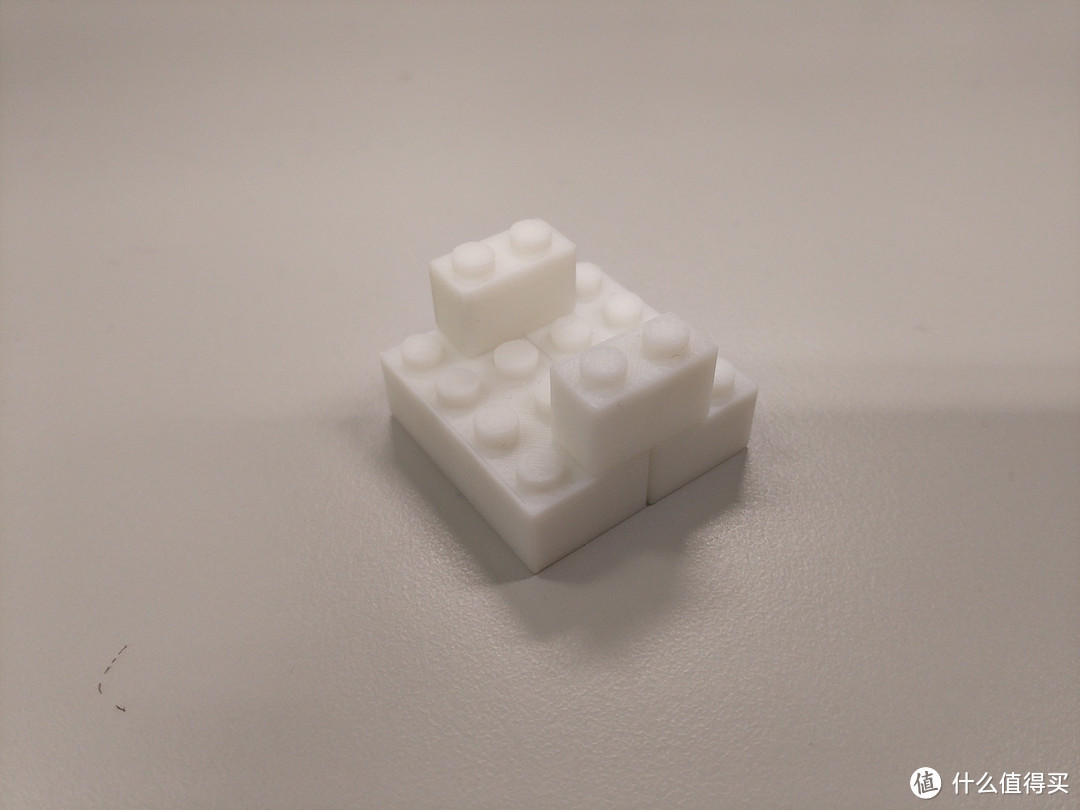
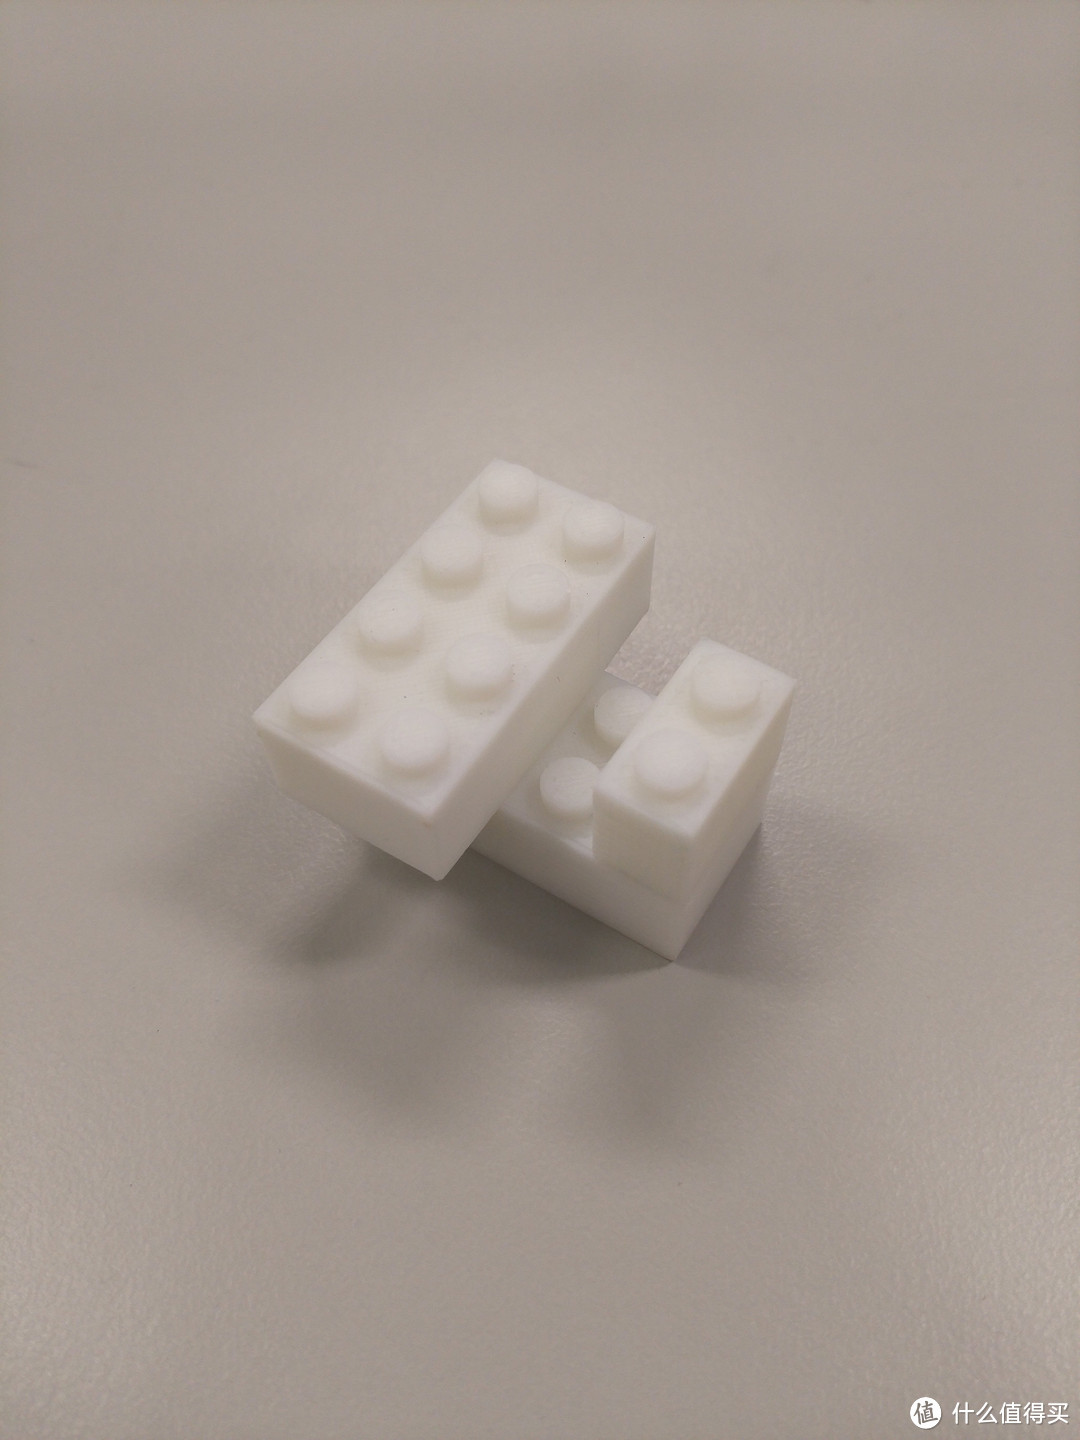
总体来说,最终打印的效果还是不错的。虽然材料所限,只打印出了一种颜色的零件,但是成品的尺寸和结构基本能够满足一块乐高积木的所有功能——它们既可以相互拼接,也可以和原装的乐高积木拼接。这里我只能说自己的运气比较好,尽管并未对尺寸精度进行太多的考量,仍然只用一次就得到了较好的配合效果。除了没有肋板的那块4*2积木中有两个腔单元的尺寸稍大,在拼装时会比较松以外,其他所有拼接方式的排列组合都可以得到松紧适中的连接效果。

心得体会
作为首次接触3D打印的小白,这次我对这一新兴技术在加工方面带来的便捷性和适应性深有体会。但是显然,没有任何一种加工方法是万能的,所以在最后总结一些使用3D打印过程中的注意事项,希望能够帮助到有需要的值友。
结构限制与模型放置方向
对于我使用的这种入门级3D打印机来说,由于打印方式是层层累加,所以不适合用来打印含有封闭空腔的结构。而对于有开放空腔或者架空结构的模型来说,则需要仔细考虑打印时模型的放置方式。举例来说,如果要打印一个整体上呈立方体结构的零件,有六个面可供选择作为打印起始的底面。在选择时,一是要尽量让空腔的开口方向朝上,同时要尽量让具有次要功能的面作为底面,因为在分离底面垫板时难免会对模型的底面造成破坏。
尺寸和精度控制
显然,打印机所能打印零件的尺寸受限于打印机本身的尺寸。而精度则取决于打印时所选择的精度水平(选择精度越高则耗时越长)和结构的具体形状。本人的使用经验是,当我选择这台打印机的最高精度(0.1mm)时,已经能够得到比较光滑的平面与曲面,但用手仔细摸时仍能够感受轻微的层次感——这是这种层叠式打印的原理决定的,几乎无法避免。
成本和时间
个人认为3D打印一个非常大的优势就是成本——一是经济成本,一卷500克ABS塑料的价格是200元不到,我这里展示的这三块乐高积木一共耗料不超过10克,算下来一共成本也就是5元钱左右;另外是时间成本,只要零件的尺寸和结构允许,3D打印是一种非常直接的加工方式,它不像各种金属加工方法需要用户受过一定程度的培训,只要会3D建模,任何人都可以进行3D打印作业——不过我认为这种入门级的3D打印机并不适用于大批量的生产,因为打印时间会随打印零件个数线性增加。我这里展示的三个零件一共花费了两个半小时来打印,另外还需要半小时进行后面的处理;如果打印零件个数较多,所需时间将会大幅增加。








校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
其实我们玩水弹发射器的来说打印枪托才蛮有用的
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案
校验提示文案